
فصل اقتصاد - فردا چهارشنبه ۲۵ شهریور ۱۴۰۵ کالابرگ سرپرستان خانوار با رقم انتهای کد ملی ۳، ۴، ۵ و ۶ به مبلغ یک میلیون ...

فصل اقتصاد - معاون وزیر جهاد کشاورزی از برنامهریزی برای توسعه مراکز سنجش صلاحیت حرفهای ماشینآلات خبر داد و گفت: ...
فصل اقتصاد - یک مسئول دولتی گفت: سهم فرآوردههای نفتی در سبد انرژی بخش کشاورزی از ۹۳ درصد در آغاز برنامه اول توسعه با ...

فصل اقتصاد - نماینده شرکت مدیریت منابع آب ایران از پایش مصرف آب و برق چاههای کشاورزی در سامانه «ساپاد» خبر داد و گفت: ...

فصل اقتصاد - معاون وزیر و رئیس سازمان دامپزشکی کشور، بر ساماندهی کشتارگاههای صنعتی، مقابله با کشتار غیرمجاز دام و ...
فصل اقتصاد - نقشه راه توسعه همکاریهای کشاورزی ایران و اروگوئه با هدف شناسایی ظرفیتهای مشترک، تعیین اولویتهای همکاری و ...

فصل اقتصاد - رئیس مرکز توسعه نوغانداری با اشاره به اجرای طرح نوغانیار برای به حداقل رساندن فاصله میان این مرکز با تولید ...
فصل اقتصاد - رئیس امور صنعت کشاورزی سازمان بهینهسازی مدیریت راهبردی، گفت: بهینهسازی مصرف انرژی در کشاورزی نباید صرفاً ...

فصل اقتصاد - مرکز مدیریت راههای کشور از ممنوعیت تردد در محور چالوس و آزادراه تهران - شمال در مسیر شمال به جنوب از ساعت ...

فصل اقتصاد - معاون برنامهریزی بنیاد مسکن گفت: با تأمین اعتبار ۲ هزار میلیارد تومانی، تسهیلات ۳۰۰ تا ۷۰۰ میلیونتومانی ...
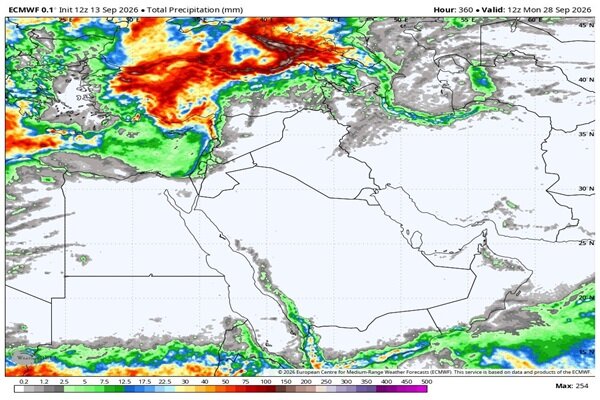
فصل اقتصاد - یک کارشناس هواشناسی گفت: روزهای ابتدایی مهرماه، بارشهای نسبتاً قابل ملاحظهای در سواحل دریای خزر رخ ...
فصل اقتصاد - وزیر نفت با اشاره به تمهیدات در نظر گرفتهشده برای تامین سوخت نیروگاهها در فصل سرد سال، از پیشبینی حدود ...
فصل اقتصاد - پارلمان بریتانیا با هشدار درباره خطرات حقوق بشری هوش مصنوعی، خواستار تصویب قانون و ایجاد نهاد نظارتی جدید ...
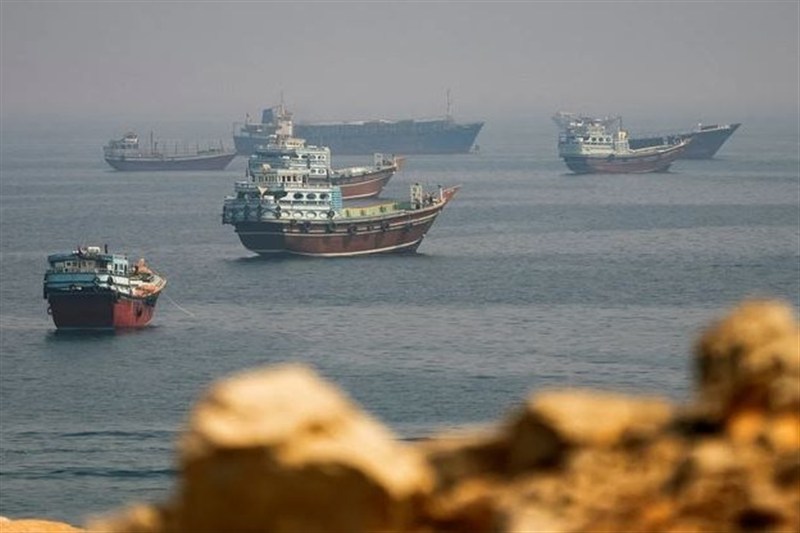
فصل اقتصاد - برنامه تفسیر جنگ خبرگزاری تسنیم در این شماره به موضوع تردد کشتیهای تجاری از تنگه هرمز پرداخته است.

فصل اقتصاد - وزیر نفت: ۱۰۰ میلیون مترمکعب از ظرفیت گازی آسیبدیده جبران شد و کشور از واردات گازوئیل بینیاز گشت.
فصل اقتصاد - کارشناس بازار سرمایه، صندوقهای ارزی را ابزاری برای بهکارگیری دلارهای خانگی دانست و گفت: این صندوقها رقیب ...
فصل اقتصاد - یک کارشناس بازار سرمایه، اعتمادسازی را مهمترین چالش صندوقهای ارزی دانست و گفت: این صندوقها میتوانند ...

فصل اقتصاد - رئیس مرکز نظارت بر صندوقهای سرمایهگذاری سازمان بورس و اوراق بهادار، صندوق سرمایهگذاری ارزی را بستری رسمی ...

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: قیمت ارز در هفتههای اخیر بالا و پایین زیادی داشته و همین موضوع بسیاری از ...

فصل اقتصاد - دادههای وزارت انرژی آمریکا نشان میدهد که ذخیرهسازیهای راهبردی نفت این کشور با کاهشی دوباره به ۲۸۵ ...

فصل اقتصاد - رئیس مرکز ملی اقلیم و مدیریت بحران خشکسالی سازمان هواشناسی گفت: بر اساس خروجی مدلهای هواشناسی، بارشهای ...
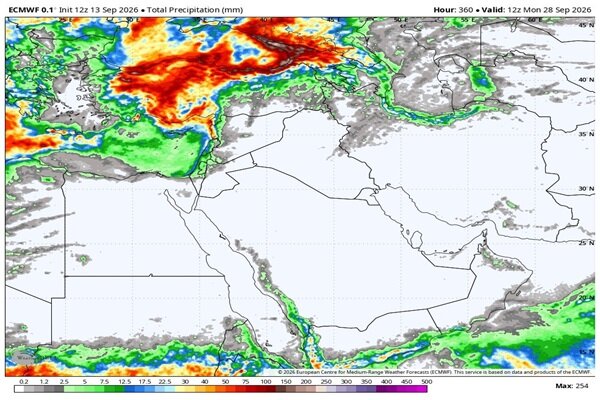
فصل اقتصاد - یک مقام مسئول سازمان هواشناسی گفت: از روز پنجشنبه (۲۶ شهریور) با نفوذ جریانات شمالی به غرب سواحل دریای خزر، ...
فصل اقتصاد - به گزارش سازمان هواشناسی امروز سه شنبه در مناطقی از ارتفاعات شرق گلستان، خراسان شمالی و شمال خراسان رضوی ...
فصل اقتصاد - مهاجرانی سخنگوی دولت گفت:برنامههای ویژهای در وزارتخانه و معاونت مربوطه برای حمایت از شرکتهای آسیب دیده ...
فصل اقتصاد - رئیس هیئتمدیره انجمن صنفی شرکتهای حملونقل بینالمللی ایران گفت: مرز تجاری چذابه همچنان بسته است و ...
فصل اقتصاد - مدیرعامل شرکت ساخت گفت: راهآهن چابهار - زاهدان در شرایط کنونی از اهمیت ویژهای برای دولت و کشور برخوردار ...
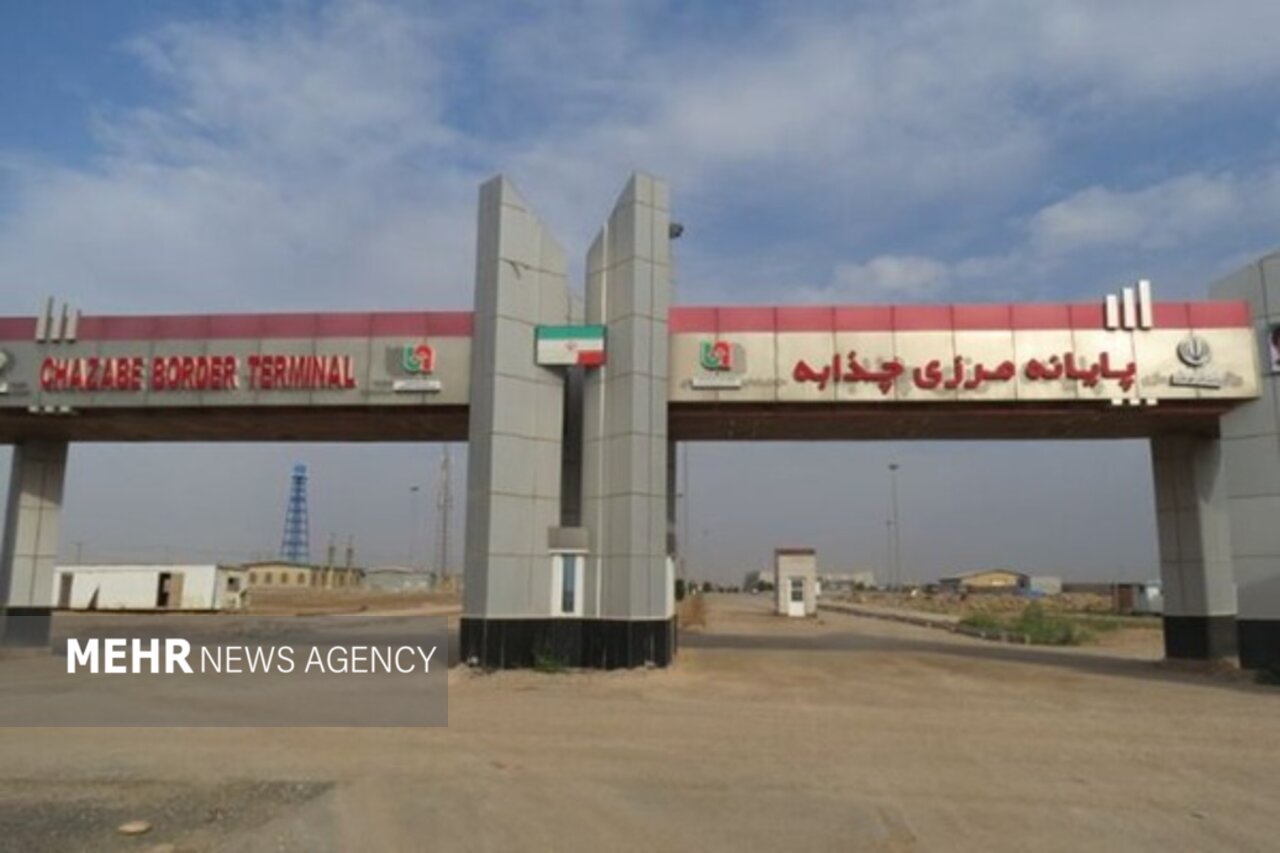
فصل اقتصاد - رئیس اتاق بازرگانی اهواز گفت: بر اساس آخرین رایزنیها و اعلام رسمی طرف عراقی، فعالیت تجاری در مرز چذابه از ...
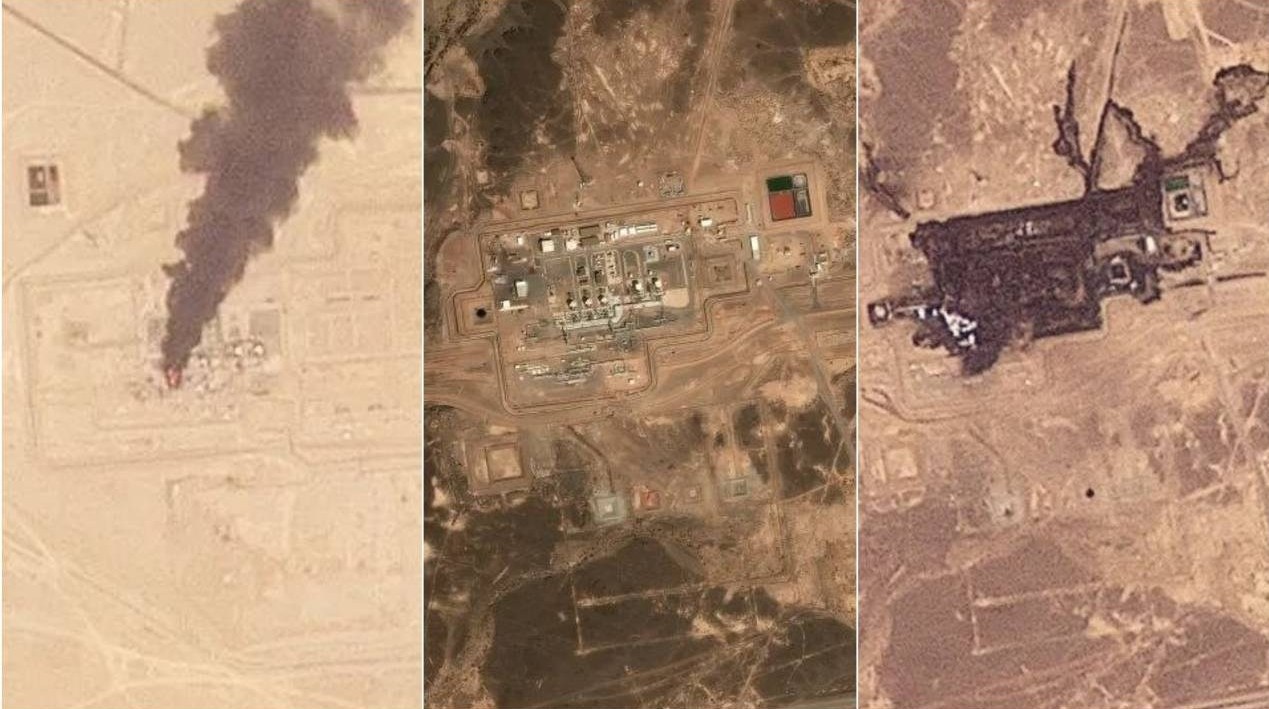
فصل اقتصاد - با آسیب به خط لوله عربستان عرضه نفت ۴ میلون بشکه کاهش پیداکرد و ماندگاری قیمت نفت بالای۱۰۰ دلار محتمل است.
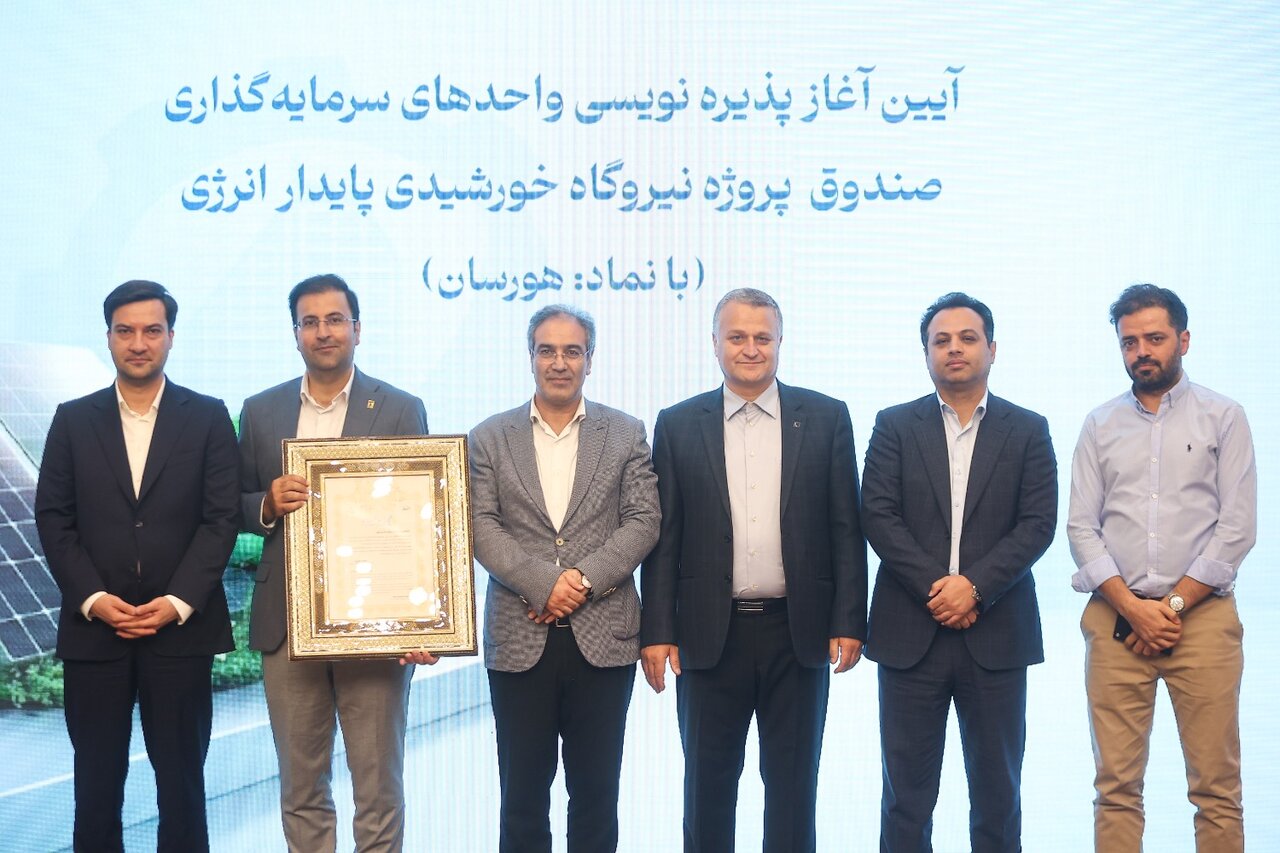
فصل اقتصاد - پذیرهنویسی صندوق پروژه خورشیدی «هورسان» با مشارکت بیش از ۱۳ هزار سرمایهگذار انجام شد و تقاضای ثبتشده ...
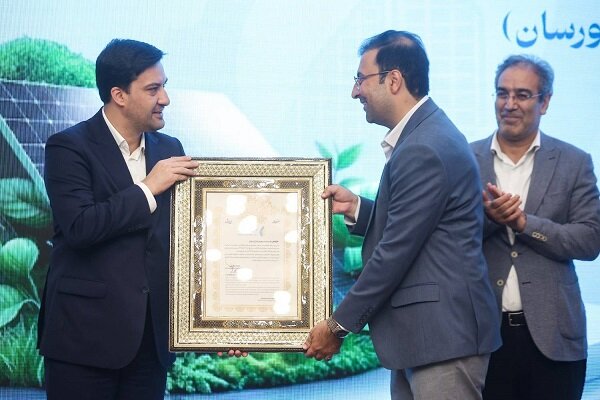
فصل اقتصاد - مدیرعامل بورس انرژی با تأکید بر ظرفیت صندوق پروژه برای جذب منابع مالی گفت: استفاده از این صندوقها ...
فصل اقتصاد - حسین مقیسه کارشناس صنعت خودرو گفت: با کیفیت فعلی بنزین تولید خودروی پیشرفته هزینه خدمات پس از فروش را بالا ...
فصل اقتصاد - یک صاحبنظر انرژی با اشاره به ریشههای ناترازی برق گفت: درمان بیماری ناترازی برق ما فقط و فقط با ...

فصل اقتصاد - با اجرای موفقیتآمیز عملیات شکاف هیدرولیکی اسیدی همراه با پروپانت در چاه جفیر-۱۱، میزان تولید این چاه در ...
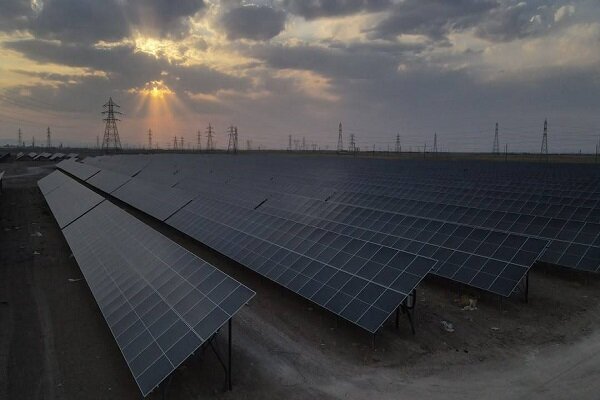
فصل اقتصاد - با اتصال و بهرهبرداری از نیروگاههای خورشیدی جدید در چند استان کشور، ظرفیت تولید برق تجدیدپذیر افزایش یافت ...
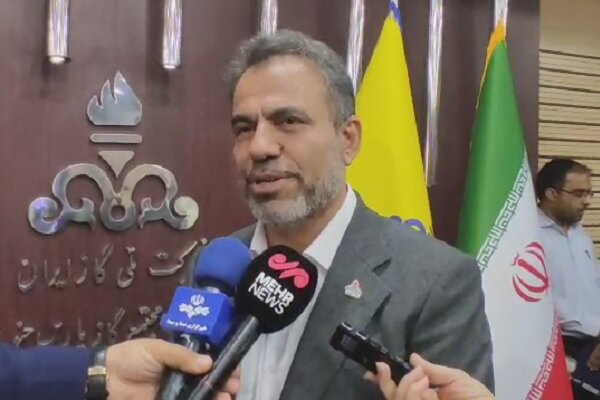
فصل اقتصاد - مدیرعامل مجتمع گاز پارس جنوبی با اشاره به استفاده حداکثری از توان شرکتهای دانشبنیان در تعمیرات اساسی ...

فصل اقتصاد - قیمت نفت خام سبک و سنگین ایران در بازارهای جهانی افزایش یافت.
فصل اقتصاد - مدیر اداره تأمین مالی ارزی بانک مرکزی از امکان سرمایهگذاری اسکناس و حواله ارزی در صندوق ارزی خبر داد.
فصل اقتصاد - برآوردها از وجود ۳۰ تا ۵۰ میلیارد دلار ارز راکد خارج از اقتصاد رسمی حکایت دارد.

فصل اقتصاد - بازده اوراق خزانهداری ۱۰ ساله آمریکا با عبور از مرز ۵ درصد به بالاترین سطح خود از سال ۲۰۰۷ رسید. افزایش ...
فصل اقتصاد - صندوق ارزی بستری برای ورود دلارهای راکد به اقتصاد است که منجر به تزریق دلارهای خانگی به اقتصاد می شود.

فصل اقتصاد - جواد عشقینژاد کارشناس بازار سرمایه در یادداشتی که در اختیار پایگاه خبری بازار سرمایه ایران(سنا)، قرار داده ...

فصل اقتصاد - مدیرعامل گروه مالی خدمات بازار سرمایه آبان، تاسیس صندوقهای ارزی را اقدامی مهم برای تکمیل کلاسهای دارایی ...

فصل اقتصاد - دادههای فرابورس ایران نشان میدهد مجموع ارزش پروژههای تأمین مالی جمعی از ساعت ۱۳ روز دوشنبه ۲۳ شهریور تا ...

فصل اقتصاد - گواهی سپرده کالایی میلگرد که از اواخر مهر سال گذشته معاملات خود را در بازار مالی بورس کالای ایران آغاز کرد، ...

فصل اقتصاد - بازارهای جهانی در معاملات روز سهشنبه، همچنان تحت تأثیر ریسکهای ژئوپلیتیک و چشمانداز سیاستهای پولی ...

فصل اقتصاد - رئیس بانک مرکزی اروپا هشدار داد وابستگی به فناوری هوش مصنوعی آمریکا، استقلال اقتصادی این قاره را تهدید ...
فصل اقتصاد - با آرامش نسبی دلار در کانال ۲۳۰ هزار تومان و افت اونس جهانی، طلای داخلی و سکه امروز تحت فشار کاهشی قرار ...

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس: اجرای سند تسهیم درآمد محتوا میتواند به رونق اقتصاد بومی کمک کند.

فصل اقتصاد - قیمت نفت خام سبک و سنگین ایران در بازارهای جهانی افزایش یافت.
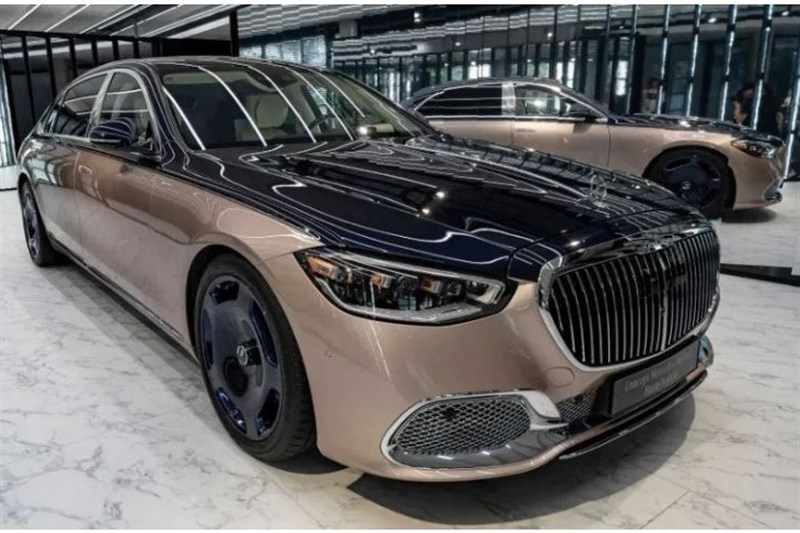
فصل اقتصاد - پس از لکسوس و لندکروز، پای بنز مایباخ هم باز شد؛ بدعتی که فشار ارزی را مستقیم به سفره مردم میبرد.

فصل اقتصاد - احتمالا گزینه جدی دولت برای ترمیم اعتبار سبد معیشتی دهکهای پایین، افزایش ۳۰۰ هزار تومانی کالابرگ است.
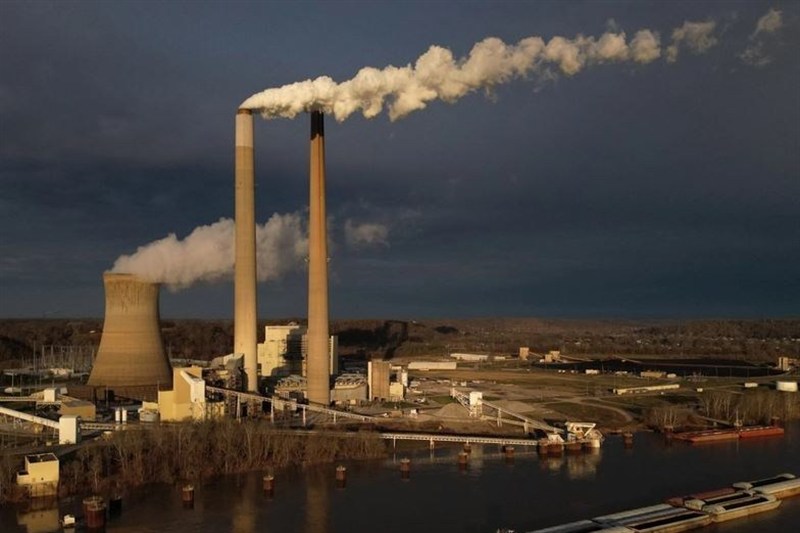
فصل اقتصاد - دولت ترامپ مقررات محدودکننده انتشار کربن نیروگاههای زغالسنگسوز و گازسوز آمریکا را لغو کرد.

فصل اقتصاد - عرضه نخستین صندوق ارزی در طرح «رویش»، فرصتی برای کاهش ریسک سرمایه مردم و تقویت زیرساختهای تولید است.

فصل اقتصاد - قائممقام شرکت مشاور سرمایهگذاری پرتو آفتاب کیان، تاسیس صندوقهای ارزی را اقدامی مؤثر در جمعآوری منابع ...

فصل اقتصاد - در بازار آزاد قیمت طلای ۱۸عیار ۲۳ میلیون و ۱۷۷ هزار تومان و قیمت سکه طرح جدید ۲۳۱ میلیون تومان شد.
فصل اقتصاد - عضو هیئترئیسه کمیسیون انرژی مجلس گفت: مسئولین باید ضمن عبور از نگاه های سنتی، به دانشبنیانها اعتماد کنند ...

فصل اقتصاد - مدیرعامل فرابورس ایران با اشاره به تأمین مالی موفق ۶۴۵ طرح به ارزش بیش از ۱۶ همت از بستر تامین مالی ...

فصل اقتصاد - شاخص ۳۴ صنعت از مجموع ۴۱ صنعت بازار سهام در جریان مبادلات روز سهشنبه ۲۴ شهریور، صعودی شد و میانگین رشد ...

فصل اقتصاد - هادی حقشناس کارشناس اقتصادی، با اشاره به تورم دورقمی موجود در اقتصاد ایران، صندوقهای ارزی را یکی از ...

فصل اقتصاد - عضو کمیسیون عمران مجلس شورای اسلامی با اشاره به چالشهای شناسایی مالکان واحدهای مسکونی در سامانه ملی املاک ...
فصل اقتصاد - عضو کمیسیون کشاورزی مجلس با اشاره به پیشبینی برداشت مطلوب انگور در سال جاری، بر ضرورت فراهم کردن زمینه ...

فصل اقتصاد - مرکز نظارت بر صندوقهای سرمایهگذاری سازمان بورس و اوراق بهادار، روز دوشنبه ۲۳ شهریور ۱۴۰۵ مجوز فعالیت ...
فصل اقتصاد - معاون سیاست گذاری اقتصادی وزارت امور اقتصادی و دارایی گفت: از جمله دستاوردهای نشست های وزیر اقتصاد در اجلاس ...

فصل اقتصاد - زیرساخت چک الکترونیک بخشی از فرآیند را دیجیتال کرده، اما در تعامل میان بانکها، زمان تسویه و ابهام در وضعیت ...
فصل اقتصاد - بانک مرکزی با ابلاغ بخشنامه مورخ سوم شهریور ۱۴۰۵ به بانکها، شرایط رفع تعهد ارزی صادرکنندگان با فروش ...
فصل اقتصاد - هدایت تسهیلات بانکهای تراز به پتروپالایشگاهها، صنایع معدنی و طرحهای صادراتی، هم تولید و ارزآوری را تقویت ...
فصل اقتصاد - امروز سهشنبه ۲۴ شهریور ۱۴۰۵، خالص ورود نقدینگی اشخاص حقیقی به بازار سهام به رقم ۷ هزار و ۱۰۳ میلیارد تومان ...
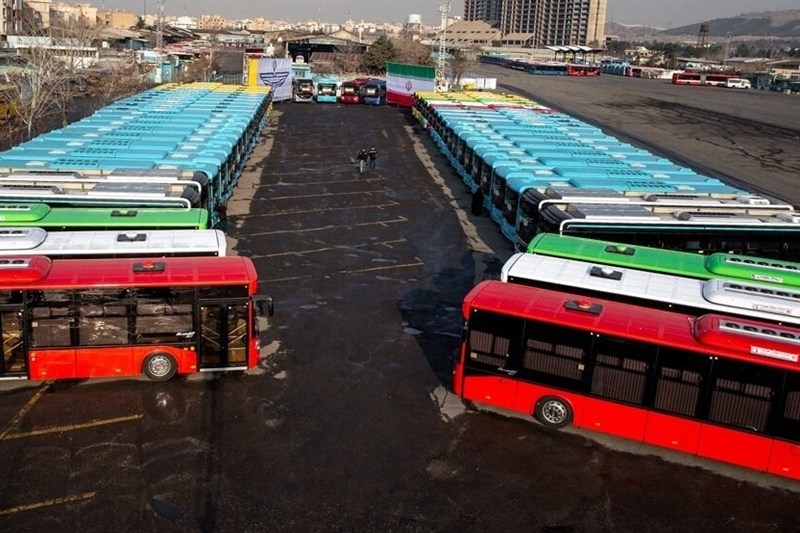
فصل اقتصاد - شرکت واحد اتوبوسرانی تهران از آمادگی ۳۷۰۰ اتوبوس تهران برای خدماترسانی در روزهای ابتدایی مهر خبر داد.

فصل اقتصاد - عضو شورای شهر تهران گفت: شرکت شهربان و حریمبان پس از واگذاری نیروها، کارکرد اجرایی خود را از دست داده ...

فصل اقتصاد - در جلسه شورای شهر تهران، نام ۱۲ معبر و یک مجموعه ورزشی در مناطق ۶، ۸، ۱۱ و ۱۴ تغییر کرد.

فصل اقتصاد - چهلمین میز صنعت بازار سرمایه با موضوع بررسی وضعیت صنعت پالایشگاهی برگزار شد. در این نشست، مهمترین چالشهای ...

فصل اقتصاد - احسان مرادی مدیرعامل تأمین سرمایه لوتوس پارسیان، در یادداشتی که در اختیار پایگاه خبری بازار سرمایه ایران ...

فصل اقتصاد - رئیسکل گمرک ایران با تشریح آخرین وضعیت کالاهای اساسی در بنادر کشور گفت: در حال حاضر حدود ۴.۶ میلیون تن ...

فصل اقتصاد - رئیس کمیته اجتماعی شورای شهر تهران خواستار بازنگری فوری در تعرفه انشعابات مراکز فرهنگی و اجتماعی شهرداری ...
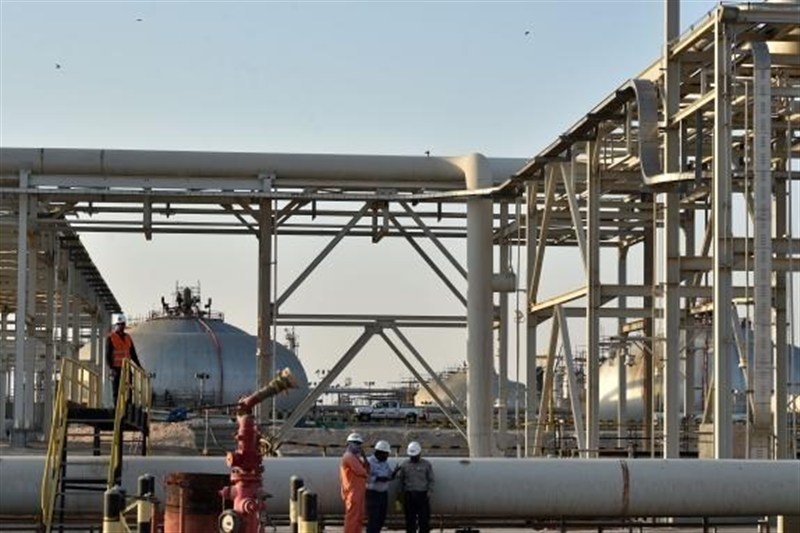
فصل اقتصاد - آسوشیتدپرس گزارش داد حمله پهپادی به خط لوله عربستان میتواند صادرات میلیونها بشکه نفت را تا هفتهها مختل ...
فصل اقتصاد - رئیس پیشین سازمان برنامه و بودجه : اجرای سیاست تکنرخی ارز در شرایط فعلی میتواند به تشدید تورم منجر شود.

فصل اقتصاد - شاخص کل بورس تهران در پایان معاملات امروز سهشنبه برای نخستین بار از مرز ۷.۵ میلیون واحد عبور کرد.

فصل اقتصاد - مدیرعامل سبدگردان داریک پارس با تشریح مزایای تاسیس صندوقهای سرمایهگذاری در داراییهای با درآمد ثابت ارزی ...

فصل اقتصاد - حواله دلار در مرکز مبادله با رشد ۴۹۳ تومانی به ۱۶۴ هزار و ۸۸۸ تومان رسید تا به کانال ۱۶۵ هزار نزدیکتر ...

فصل اقتصاد - پذیرهنویسی نخستین صندوق ارزی با ضمانت تسویه دلاری و سود ارزی از فردا ۲۵ شهریور آغاز میشود.
فصل اقتصاد - دیوان محاسبات کل کشور درباره عملکرد دستگاه اجرایی در حوزه مولدسازی در سال ۱۴۰۴ گزارشی ارائه کرد.

فصل اقتصاد - حمید میرمعینی کارشناس بازار سرمایه گفت: صندوقهای ارزی میتوانند بخشی از تقاضای سرمایهگذاری و حفظ ارزش پول ...

فصل اقتصاد - علی بهشتیروی کارشناس بازار سرمایه در یادداشتی که در اختیار پایگاه خبری بازار سرمایه ایران(سنا)، قرار داده ...

فصل اقتصاد - با عبور قیمت نفت از مرز ۱۰۰ دلار، تحلیلها نشان میدهد آمریکا از انتشار اخبار مربوط به مذاکره با ایران، ...
فصل اقتصاد - قیمت نفت خام برنت در معاملات بازارهای جهانی با افزایش بیش از ۲ درصدی به ۱۰۷ دلار و ۹۰ سنت در هر بشکه رسید.

فصل اقتصاد - همراه اول در کنار برگزاری مسابقات گیم، بستههای اینترنتی متنوعی را هم برای گیمرها ارائه کرده است تا کاربران ...

فصل اقتصاد - مدیر عملیات بازار ابزارهای نوین مالی بورس تهران، با تشریح شرایط فعالیت در بازار دوطرفه بورس تهران، دامنه ...

فصل اقتصاد - دادههای مدیریت نظارت بر بورسهای سازمان بورس و اوراق بهادار نشان میدهد در روز دوشنبه ۲۳ شهریور ۱۴۰۵ مجموع ...
فصل اقتصاد - سخنگوی کمیسیون عمران مجلس شورای اسلامی، محدودیتهای اخیر علیه ایرلاینهای کشور را مغایر با کنوانسیونهای ...
فصل اقتصاد - عضو کمیسیون ویژه حمایت از تولید مجلس با تأکید بر ضرورت صیانت از حقوق مصرفکنندگان، خواستار نظارت ویژه وزارت ...
فصل اقتصاد - رویترز گزارش داده است که عربستان بین ۵ تا ۷ روز دیگر ذخیره نفت دارد.

فصل اقتصاد - نشست شورای بورس به ریاست وزیر امور اقتصادی و دارایی برگزار شد و در این نشست ضمن بررسی وضعیت بازار سرمایه ...
فصل اقتصاد - وزیر امور اقتصادی و دارایی با تأکید بر ضرورت اصلاح عملکرد شرکتهای دولتی زیانده، خواستار تقویت سازوکارهای ...
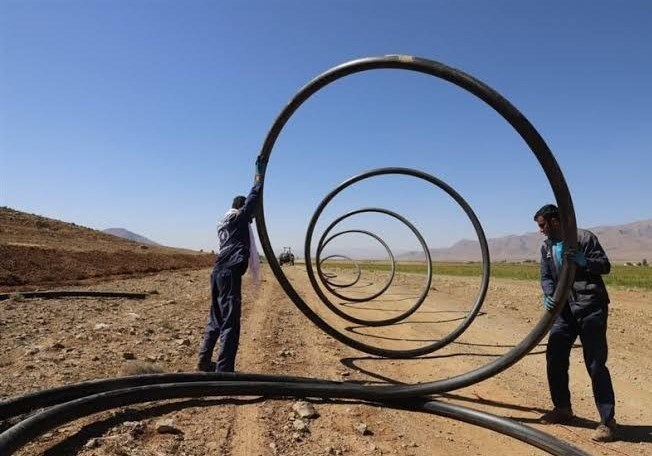
فصل اقتصاد - مدیرعامل شرکت مهندسی آب و فاضلاب کشور از آبرسانی به ۵۳۸۲ روستا خبرداد.
فصل اقتصاد - وزیر میراثفرهنگی، گردشگری و صنایعدستی، با تاکید بر ظرفیتهای کمنظیر تاریخی، گردشگری و صنایعدستی غرب ...

فصل اقتصاد - حیدر مستخدمینحسینی، کارشناس ارشد اقتصادی، راهاندازی صندوقهای ارزی را اقدامی مثبت در جهت جمعآوری منابع ...

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: زنجیره تامین کالاهای اساسی در شرایط پایدار است و نگرانی بابت این موضوع وجود ...

فصل اقتصاد - بحران ورشکستگی شرکتها در جهان و مخصوصا آمریکا به دلیل جنگ خاورمیانه، در حال اوج گرفتن است.
فصل اقتصاد - معاون اجرایی رئیسجمهور با تأکید بر ضرورت عدالت در توزیع منابع عمومی گفت: اصلاح الگوی مصرف انرژی باید ...
فصل اقتصاد - رئیس ستاد مبارزه با قاچاق با تاکید بر ضرورت اصلاح فرآیند صدور و استفاده از کارت بازرگانی گفت: در بررسی ...
فصل اقتصاد - یاسر اسلامدوست با اشاره به قطع درآمد حدود ۵ درصد از جوانان شاغل کشور در دوره جنگ، گفت: مسئله اشتغال جوانان ...

فصل اقتصاد - به گفته نشریه آرگوس مدیا، قیمت عمدهفروشی بنزین در آلمان به بالاترین سطح از مارس ۲۰۲۲ رسیده است.

فصل اقتصاد - مدیریت بازار مشتقه و ابزارهای نوین مالی بورس کالای ایران با صدور اطلاعیه ای از راهاندازی قرارداد اختیار ...

فصل اقتصاد - نخستین صندوق ارزی با نام صندوق «ارزی مانا ملت» از روز چهارشنبه ۲۵ شهریور ۱۴۰۵ پذیره نویسی خواهد شد. ...

فصل اقتصاد - بورس کالای ایران امروز سه شنبه ۲۴ شهریور میزبان عرضه ۵۳۲ هزار و ۲۵۱ تن محصول است.

فصل اقتصاد - در روز سهشنبه ۲۴ شهریور ۱۴۰۵، در بازار فیزیکی بورس انرژی در مجموع ۵ میلیون و ۸۸۳ هزار و ۸۲۵ تن هیدروکربوری ...

فصل اقتصاد - عضو کمیسیون صنایع و معادن مجلس، با بیان اینکه تولید بدون مشتری به اقتصاد پایدار منجر نمیشود، گفت: امروز ...
فصل اقتصاد - افزایش قیمت نفت به بالای ۱۰۰ دلار در هر بشکه، همزمان با رشد بازده اوراق قرضه آمریکا، بازارهای مالی جهان را ...

فصل اقتصاد - مرکز نظارت بر صندوقهای سرمایهگذاری سازمان بورس و اوراق بهادار، روز دوشنبه ۲۳ شهریور ۱۴۰۵ مجوز فعالیت ...
فصل اقتصاد - قیمت طلای جهانی امروز سهشنبه ۲۴ شهریور ۱۴۰۵ در حالی در محدوده ۴۳۰۰ دلار در هر اونس نوسان کرد که ...

فصل اقتصاد - قیمت جهانی طلا در واکنش به احتمال افزایش نرخ بهره در آمریکا کاهش یافت و به ۴۲۹۶ دلار در هر اونس رسید.

فصل اقتصاد - اونس طلا عقب نشست، اما سکه در بازار تهران تن به ریزش نداد و فقط کمی از قله فاصله گرفت.
فصل اقتصاد - پس از لکسوس و لندکروز، پای بنز مایباخ هم باز شد؛ بدعتی که فشار ارزی را مستقیم به سفره مردم میبرد.
فصل اقتصاد - شهردار منطقه ۴ شهر تهران اقدامات انجام شده برای بازگرداندن ۲ هزار آسیبدیده جنگ به زندگی عادی را تشریح ...

فصل اقتصاد - چهلمین میز صنعت سازمان بورس و اوراق بهادار با محوریت صنعت فرآوردههای نفتی و پالایشگاهی برگزار شد. این ...

فصل اقتصاد - بازده اوراق ۱۰ ساله خزانهداری آمریکا بار دیگر به سطح روانی مهم ۵ درصد نزدیک شده است؛ موضوعی که برای ...
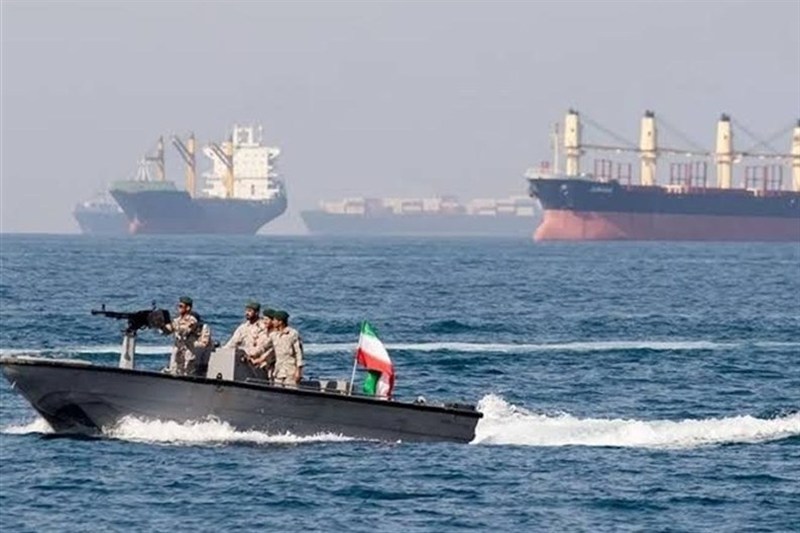
فصل اقتصاد - رویترز امروز گزارش داد که تشدید حملات در خاورمیانه، موجب کاهش شدید تردد کشتیها در تنگه هرمز شده است.
فصل اقتصاد - مدیرعامل شرکت ملی نفت گفت:کلیه موارد فروش نفت براساس دستورالعملها و رعایت ملاحظات دستگاههای ناظر انجام ...
فصل اقتصاد - یک تحلیلگر ارشد انرژی پیشنهاد کرد دبیرخانه بازار انرژی بریکس در ایران تأسیس شود و گفت: ایران میتواند از یک ...

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: هیچ خلا قانونی برای کنترل نرخ ارز وجود ندارد.

فصل اقتصاد - ارزش معاملات بازار خرد و TAL «سهام و صندوقهای سهامی» دیروز(دوشنبه) به مرز ۵۴ همت رسید.

فصل اقتصاد - شاخص ۱۱ صنعت از ۴۱ صنعت بازار سهام با افزایش همراه شد و میانگین رشد شاخص صنایع به منفی ۰.۷ درصد رسید.

فصل اقتصاد - ارزش تجهیز و تامین بنگاههای اقتصادی از طریق بازار سرمایه در ۲ سال اخیر ۱,۳۵۲ همت بوده است.

فصل اقتصاد - در دو روز، ۱۰.۵میلیون اوراق سلف سکه معادل ۱۰هزار و ۵۰۰سکه تمام بهار آزادی به ارزش ۲.۴همت معامله شد.

فصل اقتصاد - شاخص کل بورس در پایان معاملات دوشنبه با افت ۰.۵۱ درصدی در سطح ۷ میلیون و ۳۹۳ هزار واحد ایستاد.
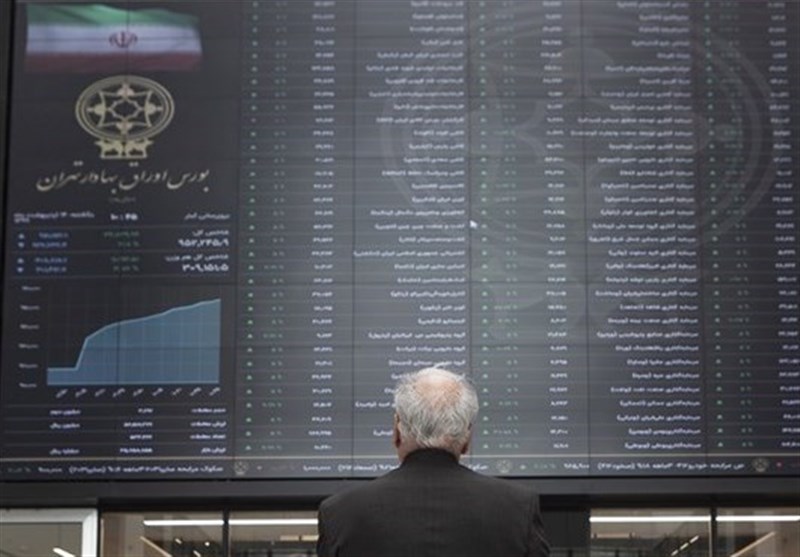
فصل اقتصاد - بازگشت دیروز شاخص از کف روزانه و وجود تقاضا، بیشتر با سناریوی استراحت بازار سهام پس از رشد اخیر سازگار ...
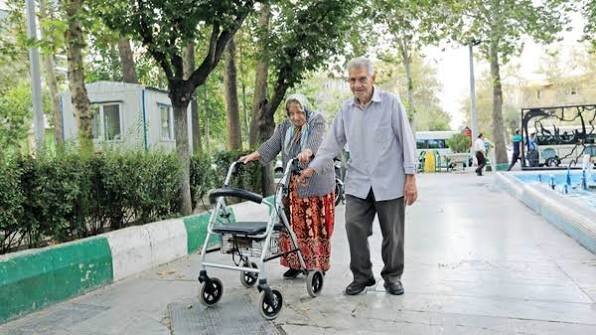
فصل اقتصاد - عضو کمیسیون بهداشت و درمان مجلس ضمن هشدار درباره فشار سالمندی جمعیت بر صندوقهای بازنشستگی با تاکید بر ...
فصل اقتصاد - مرکز تحقیقات اسلامی مجلس در گزارشی با ارزیابی فقهی و حقوقی قراردادهای پیشفروش خودرو، بر ضرورت بازطراحی این ...

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: مهار تورم مطالبه جدی مردم از بانک مرکزی است.

فصل اقتصاد - عضو هیات رئیسه مجلس شورای اسلامی با تأکید بر ضرورت ایجاد تضمینهای لازم برای بازگرداندن ارزهای خانگی به ...
فصل اقتصاد - عضو کمیسیون برنامه و بودجه در مجلس با اشاره به تشدید تحریمهای اقتصادی آمریکا علیه ایران، گفت: برای کاهش ...

فصل اقتصاد - عضو کمیسیون برنامه، بودجه و محاسبات مجلس با تأکید بر ضرورت فعالسازی دیپلماسی اقتصادی در شرایط تشدید ...
فصل اقتصاد - عضو کمیسیون اقتصادی مجلس معتقد است تا زمانی که اقتصاد به دست خود مردم سپرده نشود، رقابت واقعی شکل نمیگیرد ...
فصل اقتصاد - رئیس فراکسیون هوش مصنوعی و حکمرانی داده محور مجلس، ضمن تشریح کارکردهای اجرای قانون هوش مصنوعی در حوزههای ...

فصل اقتصاد - وزیر جهاد کشاورزی گفت: گوشت بوفالو برای مصارف صنعتی وارد شده و در صورت توزیع به نام گوشت دیگر برخورد ...
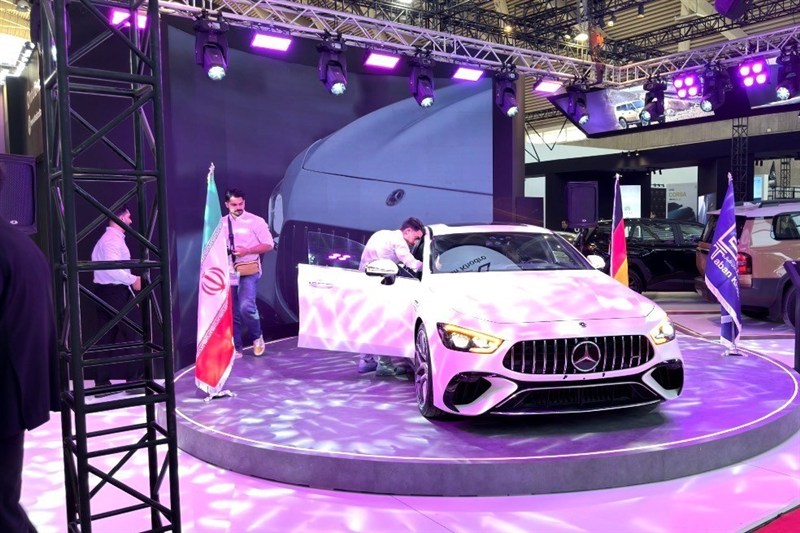
فصل اقتصاد - نمایشگاه خودرو با مانور محصولات ۱۰ میلیاردی و ریختوپاشهای پرابهام، بدون تضمین عرضه و خدمات آغاز شد.

فصل اقتصاد - گمرک نحوه ترخیص و تبدیل پلاک خودروهای مستقر در مناطق آزاد تجاری صنعتی به پلاک ملی را اعلام کرد.
فصل اقتصاد - مریم رحیمی* رابرت لوکاس در دورهای از تاریخ اقتصاد کلان میزیست که اقتصاددانان با میراث قدرتمند جان مینارد ...
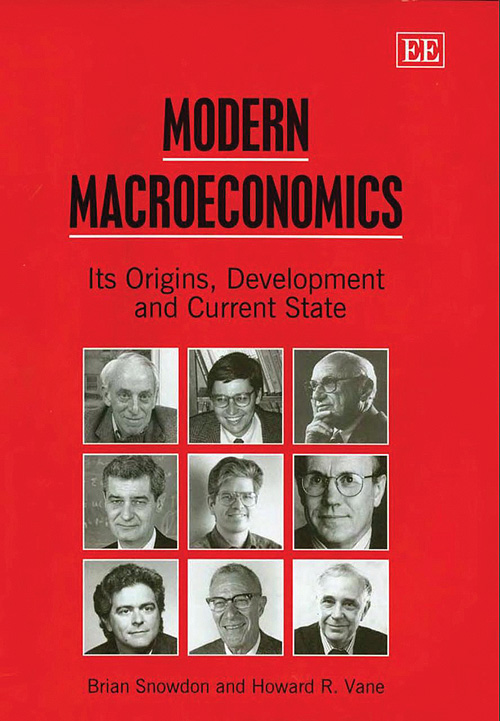
فصل اقتصاد - دنیایاقتصاد: در دهههای پایانی قرن بیستم، یکی از مهمترین پرسشهای علم اقتصاد این بود که آیا میتوان از ...
فصل اقتصاد - قاسم اسدی* روزگاری که زیست میکنیم مملو از اطلاعاتی است که فارغ از درست و غلط یا بنیاد سست و محکم خود ...
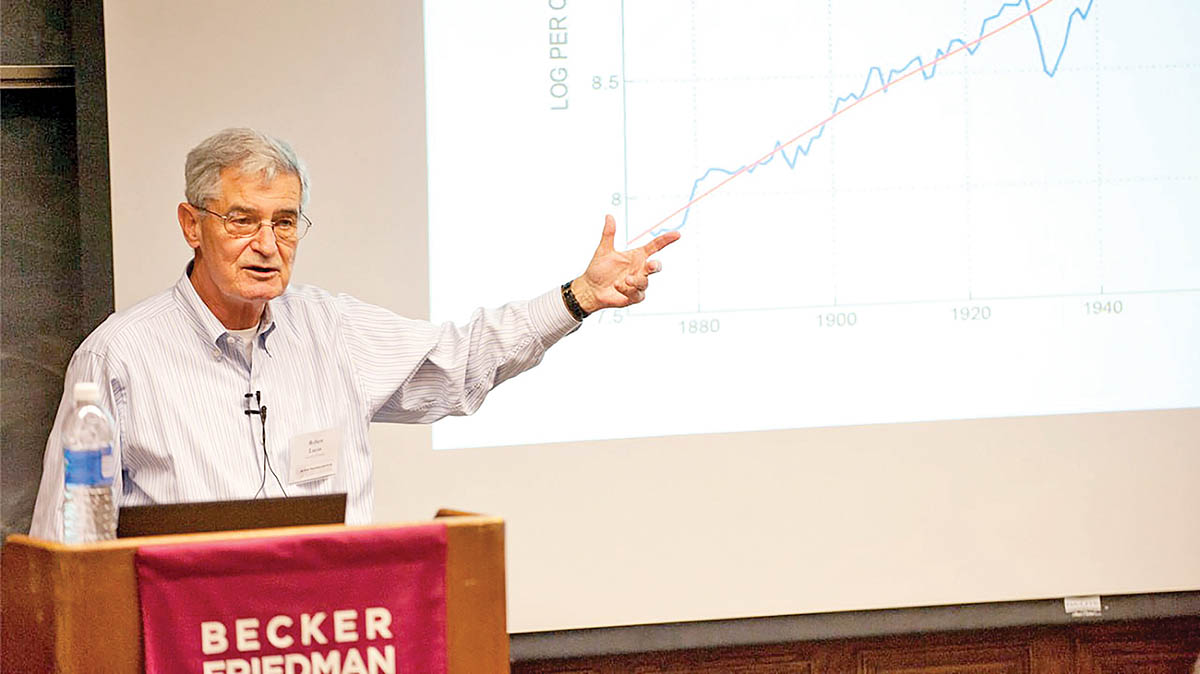
فصل اقتصاد - رابرت لوکاس، یکی از اثرگذارترین اقتصاددانان قرن بیستم، کار خود از یک بستنیفروشی کوچک در یاکیما، شهری در ...

فصل اقتصاد - مدیر ستاد نوسازی ناوگان و اسقاط خودروهای فرسوده اعلام کرد: طی سه سال گذشته ۶۸۰ هزار خودروی فرسوده اسقاط شده ...
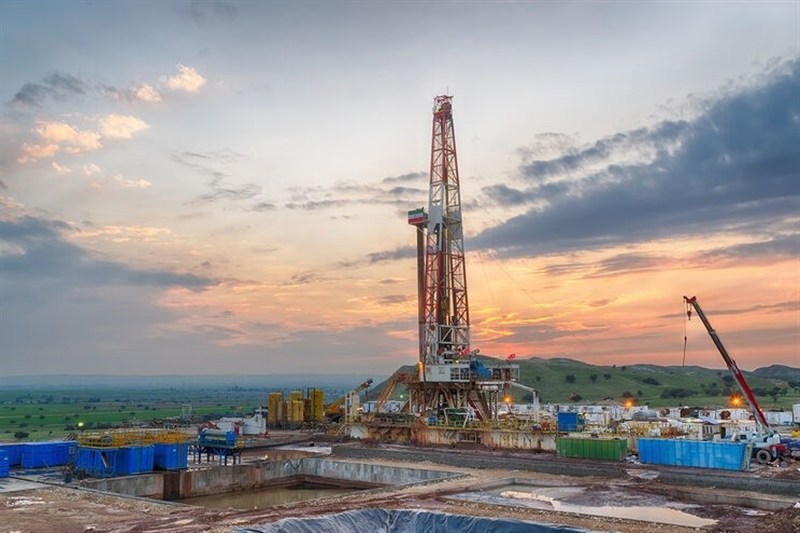
فصل اقتصاد - پارک فناوری نفت با احیای ۷۰۰ چاه کمبازده و پیوند هوش مصنوعی با میدان، گام بلندی در تولید برداشت.
فصل اقتصاد - مدیرعامل توانیر گفت:رشد ۴ برابری انرژی های تجدید پذیر ناترازی برق را کاهش داد.
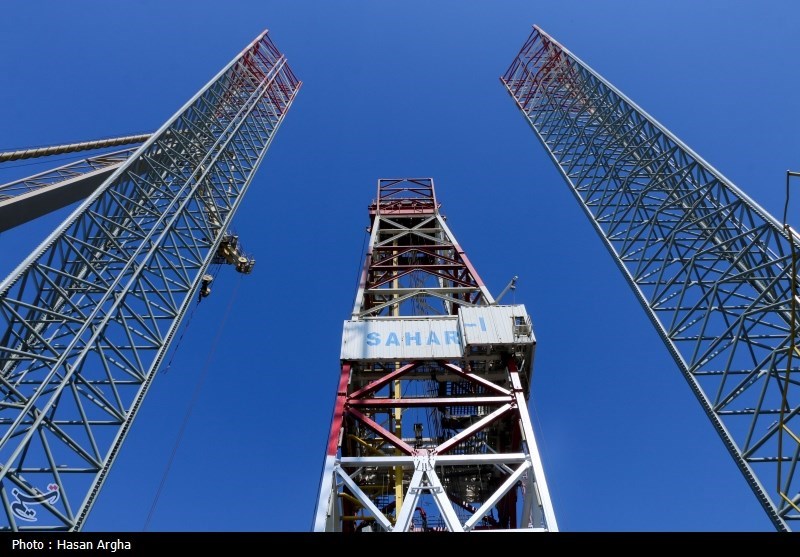
فصل اقتصاد - مدیرعامل شرکت ملی حفاری ایران ازثبت۸۷روز جلوافتادگی در عملیات حفاری چاههای نفت و گاز در نیمه نخست سال ...

فصل اقتصاد - انرژی تنها یک موضوع اقتصادی نیست و باید مانند اقتصاد و فرهنگ، بهعنوان یک موضوع اجتماعی موردتوجه قرار ...

فصل اقتصاد - وزیر نیرو گفت: همکاری مردم و کاهش مصرف برق حدود ۶ میلیارد یورو به اقتصاد کشور کمک کرده است.

فصل اقتصاد - با توجه به سرعت گرفتن بازسازی فاز پنجم پارس جنوبی این احتمال وجود دارد تا این فاز تا دی وارد چرخه تولید ...

فصل اقتصاد - رئیس جمعیت هلالاحمر ایران، با اشاره به ابهام درباره وضعیت سه خلبان ایرانی در قطر، خواستار پیگیری این موضوع ...
فصل اقتصاد - مدیرکل تأمیناجتماعی غرب تهران گفت: زمینه رسیدگی مؤثرتر به مسائل و مشکلات کارگاهها و ارائه راهکارهای ...
فصل اقتصاد - نخستین دوره کشوری توانمندسازی طب رزم ویژه با حضور ۴۰ نیروی عملیاتی هلالاحمر از ۱۴ استان کشور برگزار شد.
فصل اقتصاد - وزیر تعاون، کار و رفاه اجتماعی با تأکید بر تلاش دولت برای بهبود وضعیت معیشتی بازنشستگان، گفت: مستمریها ...
فصل اقتصاد - سرپرست سازمان تأمین اجتماعی، از برنامههای سازمان برای افزایش قدرت خرید بازنشستگان خبر داد.
فصل اقتصاد - رئیس اتاق اصناف ایران گفت: با وجود ارائه آمار خسارت، تاکنون حتی یک ریال به اصناف پرداخت نشده است.

فصل اقتصاد - رؤسای کل گمرک ایران و ارمنستان بر اجرای راهکارهای عملی برای تسهیل تجارت و ترانزیت، توسعه تبادل الکترونیکی ...
فصل اقتصاد - تقویت اتصال شبکههای لجستیکی و زنجیرههای تأمین، از محورهای اصلی نشست وزرای اقتصاد شانگهای است.
فصل اقتصاد - اخبار دریافتی تسنیم از گزارش عملکرد بودجه دولت نشان می دهد:درآمد نفت در بودجه تا پایان مرداد ۱۱۰درصد محقق ...
فصل اقتصاد - معاون رئیسجمهور و رئیس سازمان اداری و استخدامی کشور از آغاز فرآیند اجرایی ثبت اطلاعات نیروهای شرکتی خبر ...
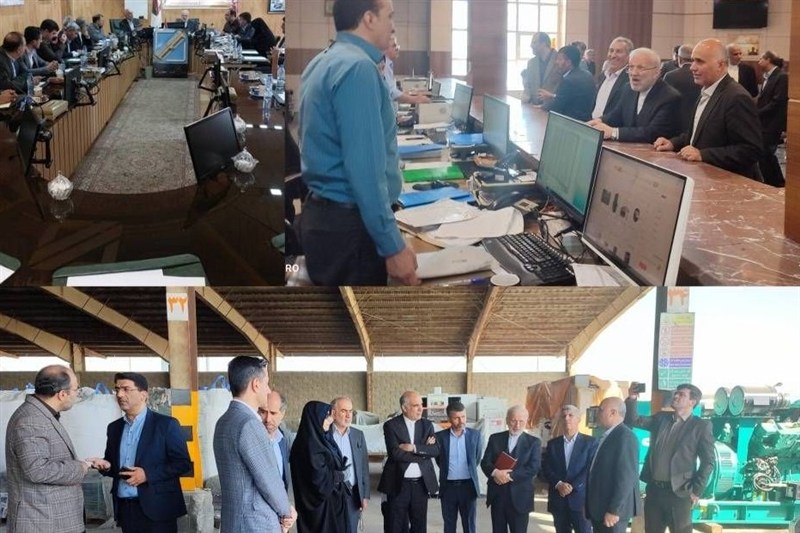
فصل اقتصاد - اعضای کمیسیون اقتصادی در بازدید از گمرکات اصفهان، مسائل ثبت سفارش،ارز و طولانی شدن فرآیند ترخیص رابررسی ...
فصل اقتصاد - بررسی عملکرد۵۰۰بنگاه بزرگ نشان میدهد ۱۰۰ شرکت برتر سهم قابل توجهی از فروش و ارزش افزوده اقتصاد ایران ...
فصل اقتصاد - رئیس پیشین سازمان برنامه و بودجه:دولت باید برای اقتصاد جنگی یک برنامه اجرایی سهساله تدوین کند.
فصل اقتصاد - ستاد مبارزه با قاچاق بر کاهش هزینه واردات قانونی و تقویت تولید داخلی تأکید کرد.

فصل اقتصاد - تحول در نظام بودجهریزی استانها در دستور کار بودجه ۱۴۰۶ قرار گرفت.

فصل اقتصاد - افزایش آمار واردات الزاماً به معنای افزایش مصرف ارز برای واردات جدید نیست.

فصل اقتصاد - مدیرعامل صندوق بیمه اجتماعی کشاورزان، روستاییان و عشایر از یارانه ۷۰ درصدی بیمه اجتماعی دولت برای قالیبافان ...

فصل اقتصاد - یک مسئول دولتی با اشاره به بیمه فرشبافان، گفت: در این مدل حمایتی، ۷۰ درصد از حق بیمه بافندگان از سوی دولت و ...
فصل اقتصاد - شهردار تهران گفت: از ۹۳۰ هزار پلاک تهران، بیش از ۴۰۰ هزار پلاک در بافت ناپایدار قرار دارد.
فصل اقتصاد - تجارت ایران و مکزیک همچنان در سطحی محدود و نوسانی قرار دارد؛ در حالی که ظرفیتهای گسترده دو کشور در حوزه ...

فصل اقتصاد - رئیس سازمان مدیریت صنعتی گفت: ۱۰۰ شرکت برتر، ۸۸ درصد فروش ۵۰۰ شرکت بزرگ کشور را در اختیار دارند و سهم ارزش ...

فصل اقتصاد - نایبرئیس کمیسیون اقتصاد کلان اتاق بازرگانی ایران گفت: بیش از ۴۰۰ نوع محصول از صنایع خودروسازی تا کالاهای ...

فصل اقتصاد - معاون وزیر صمت بااشاره به آغاز نوسازی موتورسیکلتهای فرسوده در اصفهان گفت: جایگزینی ۵۰۰ دستگاه در این طرح ...

فصل اقتصاد - فعالان صنعت خودرو در پنل تخصصی هفتمین نمایشگاه خودرو شهر آفتاب با انتقاد از قیمتگذاری دستوری، تعدد و ...
فصل اقتصاد - طرح شمیم ۷۵ با هدف پاسخگویی به نیازهای تسهیلاتی دایره وسیعی از مشتریان عرضه شده است.

فصل اقتصاد - عضو ناظر مجلس در شورای حقوق و دستمزد، از افزایش حق مدیریت واحدهای آموزشی و دو برابر شدن حقالتدریس معلمان ...
فصل اقتصاد - مرکز نظارت بر صندوقهای سرمایهگذاری سازمان بورس و اوراق بهادار، مجوز پذیرهنویسی صندوق ارزی مانا ملت را ...

فصل اقتصاد - شرکت دولتی گازپروم روسیه از توقف صادرات گاز طبیعی به ارمنستان به مدت ۱۰ روز خبر داد.

فصل اقتصاد - گمرک ایران از افزایش سهمیه واردات برنج مرزنشینان خبر داد و سقف واردات این کالا را از ۵۰ به ۱۰۰ کیلوگرم برای ...

فصل اقتصاد - مدیرعامل شرکت شهرکهای کشاورزی از تصویب مجوز «شهرک زنجیره ارزش تولیدات کشاورزی» برای تکمیل زنجیره تولید تا ...
فصل اقتصاد - مدیر عامل شرکت پشتیبانی امور دام کشور گفت: تولیدکنندگان می توانند با مراجعه به ادارات پشتیبانی امور دام در ...

فصل اقتصاد - بنا بر اعلام معاونت توسعه بازرگانی وزارت جهاد کشاورزی فردا سهشنبه ۲۴ شهریور ۱۴۰۵ ثبت سفارش برنج آغاز ...

فصل اقتصاد - در دیدار معاون وزیر جهاد کشاورزی با سفیر جمهوری بلاروس، بر توسعه همکاریهای علمی، فناورانه و تجاری در حوزه ...
فصل اقتصاد - رئیس بنیاد ملی گندمکاران با اشاره به آغاز سال زراعی جدید، گفت: قیمت خرید تضمینی گندم در سال زراعی ...

فصل اقتصاد - معاون رئیسجمهور در امور توسعه روستایی با تأکید بر اهمیت رویکرد «حلمسئلهمحور» در برنامههای توسعهای، از ...
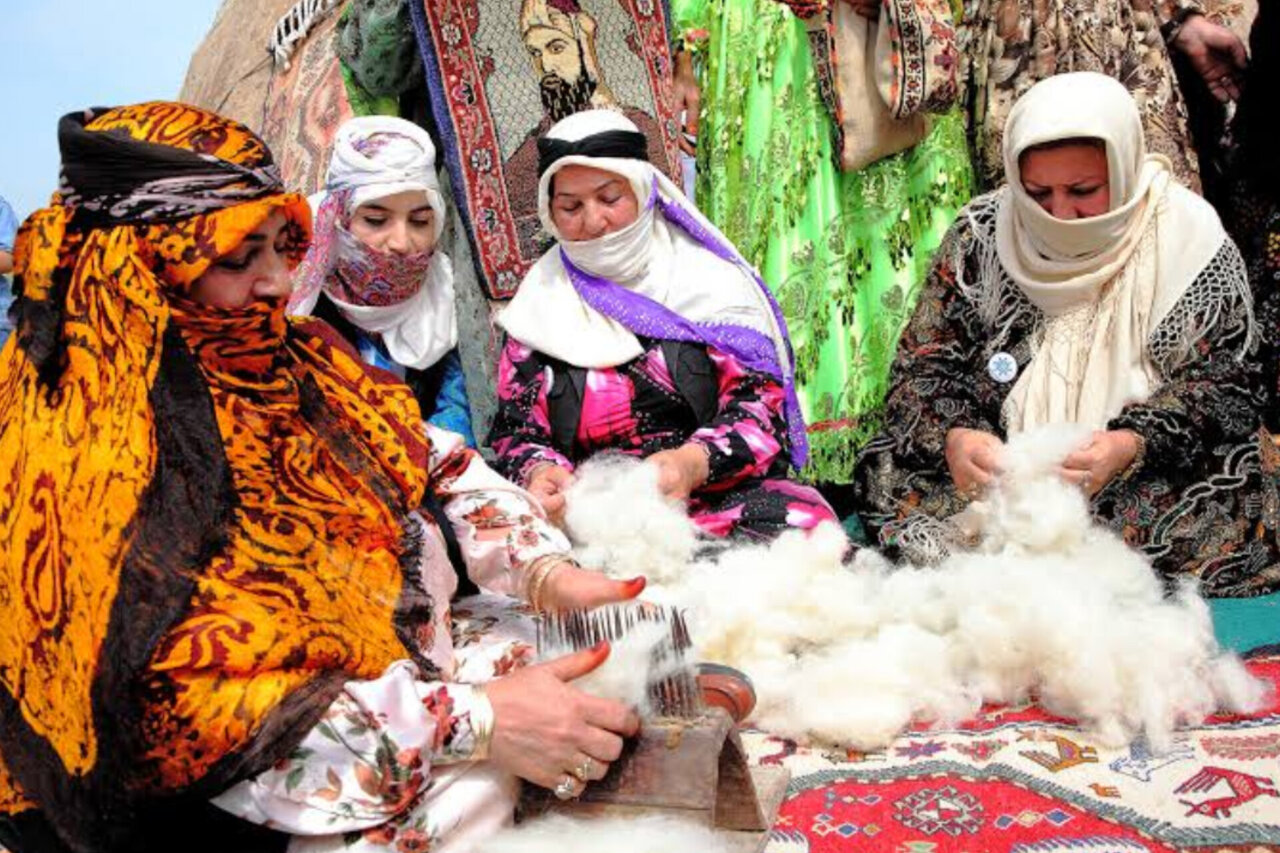
فصل اقتصاد - نشست مشترک سازمان امور عشایر ایران و امور مشاوران و پیمانکاران سازمان برنامه و بودجه کشور، با محوریت تدوین ...
فصل اقتصاد - سازمان بورس مجوز پذیرهنویسی نخستین صندوق ارزی را صادر کرد.
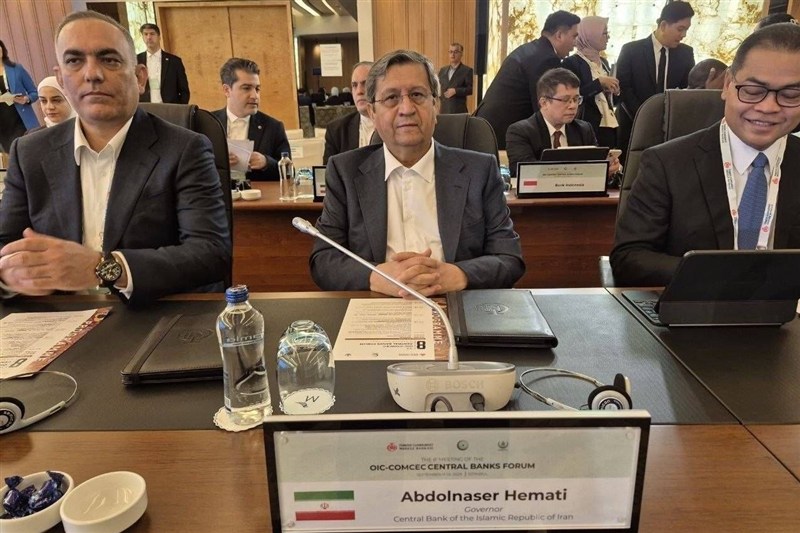
فصل اقتصاد - رئیس کل بانک مرکزی، اقدامات این بانک برای مقابله با شوک های خارجی به اقتصاد را تشریح کرد.

فصل اقتصاد - مرکز نظارت بر صندوقهای سرمایهگذاری سازمان بورس و اوراق بهادار، مجوز پذیرهنویسی صندوق ارزی مانا ملت را ...

فصل اقتصاد - یک روزنامه ژاپنی هشدار داد که با بسته شدن باب المندب زمان انتقال نفت عربستان به شرق آسیا ۲.۵ برابر خواهد ...
فصل اقتصاد - اختلال در هرمز و خط لوله عربستان قیمت نفت فیزیکی برنت را به بالای ۱۲۵ دلار رساند.
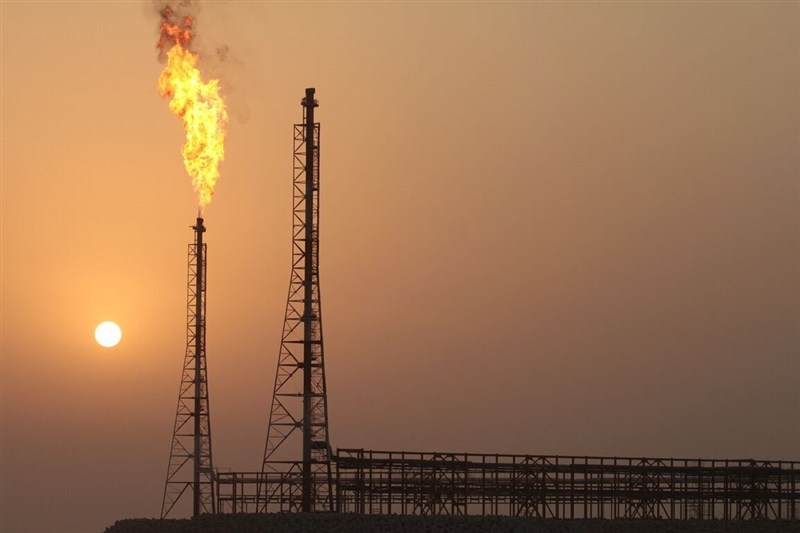
فصل اقتصاد - شرکت ملی مناطق نفتخیز جنوب از راهاندازی مرحلهای جمعآوری گازهای مشعل در حوزه آغاجاری از آبان خبر داد.
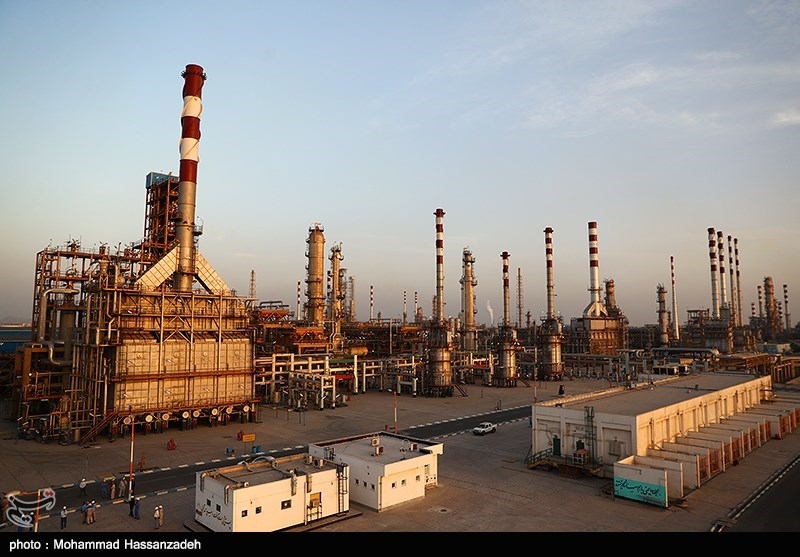
فصل اقتصاد - با پیشبینی افزایش روزانه ۱۲ میلیون لیتر تولید بنزین، تلاشها برای مدیریت ناترازی ادامه دارد.

فصل اقتصاد - معاون حقوقی رئیسجمهور در نامهای به رئیس کل گمرک ایران، خواستار توقف دریافت ۱۰ درصد از کرایه حمل مایعات ...
فصل اقتصاد - معاون مسکن و ساختمان وزارت راه گفت: در دهههای اخیر با عرضه گسترده مسکن در کشور مواجه بودیم، خروجی این ...

فصل اقتصاد - رئیس مرکز تحقیقات راه و مسکن از برنامهریزی برای افزودن ۳۰ ایستگاه جدید به شبکه ملی شتابنگاری تا پایان سال ...

فصل اقتصاد - مدیرعامل صندوق ملی مسکن از احداث ۳۲ مدرسه با مجموع ۳۲۱ کلاس درس و اعتباری بالغ بر یکهزار و ۹۰ میلیارد ...
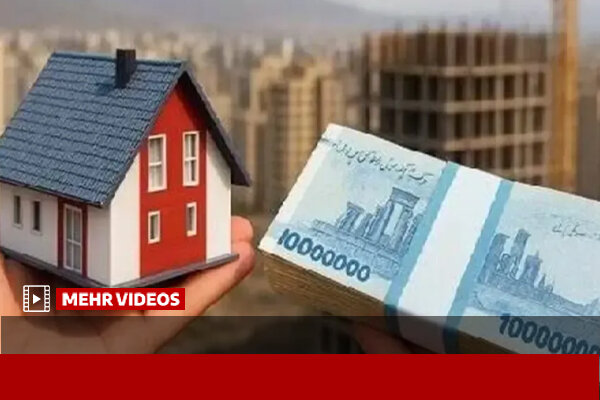
فصل اقتصاد - معاون مسکن و ساختمان وزارت راه و شهرسازی گفت: تسهیلات به دهکهای کم درآمد در زمان تحویل مسکن با بازپرداخت ...

فصل اقتصاد - سازمان هواشناسی کشور با صدور هشدار سطح زرد، نسبت به وقوع رگبارهای موسمی در مناطق جنوب شرق و شرق کشور از روز ...
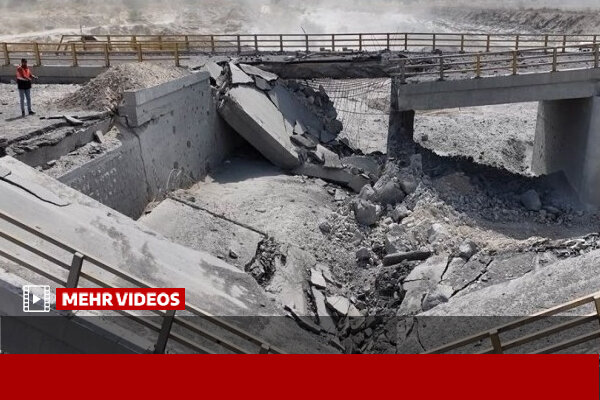
فصل اقتصاد - فرمانده قرارگاه سازندگی خاتمالانبیاء گفت: در مسیر بندرعباس به بندر خمیر، پلِ هدف قرار گرفته، در حالی که ...

فصل اقتصاد - یک کارشناس هواشناسی گفت: در مناطق سردسیر چهارمحالوبختیاری، محصولات کشاورزی حساس به سرما از جمله ذرت و ...

فصل اقتصاد - در جریان مبادلات روز دوشنبه ۲۳ شهریور ۱۴۰۵، شاخص ۱۱ صنعت از مجموع ۴۱ صنعت بازار سهام با افزایش همراه شد و ...
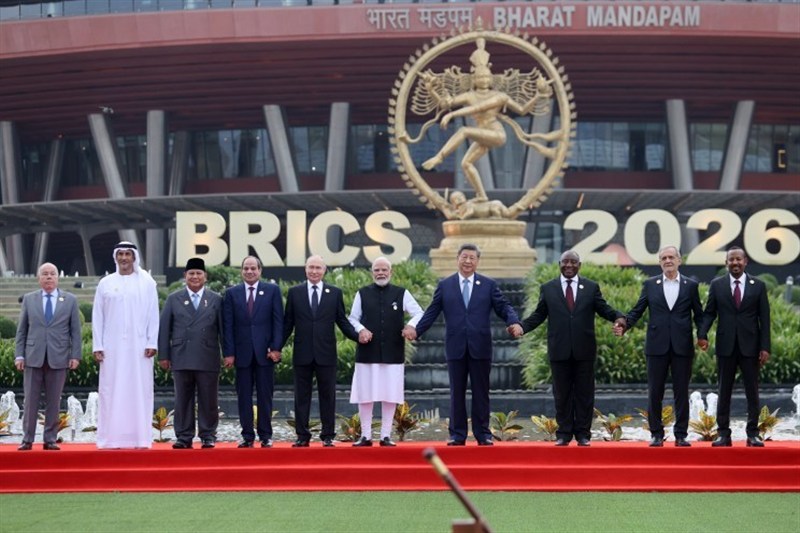
فصل اقتصاد - روساتم پیشبینی کرد کشورهای عضو بریکس در آینده به قدرت اول تولید برق هستهای جهان تبدیل خواهند شد.
فصل اقتصاد - مدیرکل دفتر مدیریت انرژی و برنامهریزی امور مشتریان شرکت توانیر گفت: پس از نهایی شدن فرآیند مناقصه و اتصال ...

فصل اقتصاد - قیمت نفت برنت در معاملات امروز با افزایش ۳.۷۳ درصدی به ۱۰۸ دلار و ۴۷ سنت در هر بشکه رسید.

فصل اقتصاد - مدیرعامل شرکت ملی نفت ایران با تکذیب خبر منتشرشده درباره قرارداد فروش نفت به فردی به نام «آقایاری» با مجوز ...
فصل اقتصاد - دادههای فرابورس ایران نشان میدهد مجموع ارزش پروژههای تأمین مالی جمعی از ساعت ۱۳ روز یکشنبه ۲۲ شهریور تا ...

فصل اقتصاد - همتی: سکوت گزینهای خنثی نیست؛ انضباط پولی و تفکیک انتظارات، خط مقدم مهار تورم است.

فصل اقتصاد - توسعه معاملات مجازی طلا در غیاب نظارت جامع، زنگ خطر تکرار بحرانهای اعتباری گذشته را به صدا درآورده است.

فصل اقتصاد - بانک مرکزی با هشدار به مدیران بانکی، از برخورد قضایی و ثبت جرم ترکفعل در پرونده اهمالکاران پولشویی خبر ...

فصل اقتصاد - دلار آزاد و حواله رسمی این روزها با فاصلهای نزدیک به ۴۲ درصد از یکدیگر معامله میشوند.

فصل اقتصاد - در بازار آزاد قیمت طلای ۱۸عیار ۲۳ میلیون و ۵۰۹ هزار تومان و قیمت سکه طرح جدید ۲۳۴ میلیون و ۵۰۰ هزار تومان ...
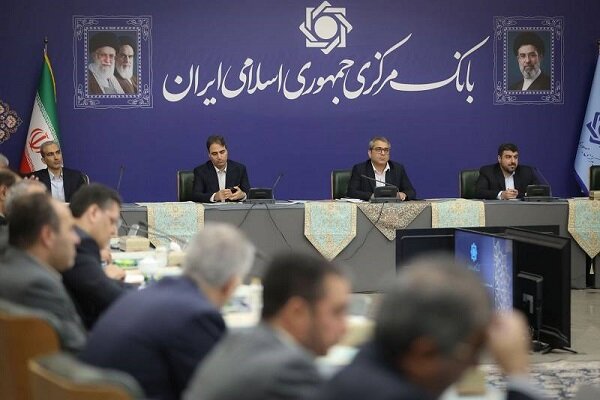
فصل اقتصاد - مدیر اداره نظارت بر مبارزه با پولشویی بانکی گفت: تمام ارکان بانکها و موسسات اعتباری از سطح مدیران ارشد تا ...
فصل اقتصاد - عضو کمیسیون انرژی مجلس با اشاره به اکتشاف میدان جدید گازی تخته گفت: افزایش اکتشاف گاز، افزونبر پشتوانه ...

فصل اقتصاد - عضو کمیسیون برنامه و بودجه مجلس با اشاره به خروج منابع ارزی از بانکها توسط برخی تراستیها و بازنگشتن بخشی ...
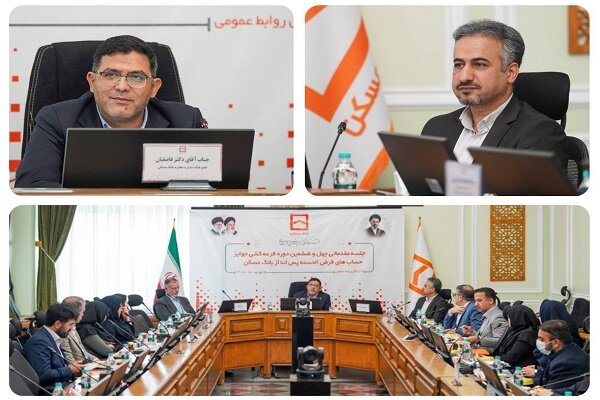
فصل اقتصاد - عضو هیئتمدیره بانک مسکن از برگزاری چهل و ششمین دوره قرعهکشی جوایز حسابهای قرضالحسنه پسانداز این بانک ...

فصل اقتصاد - یک اقتصاددان گفت: صندوقهای درآمد ثابت ارزی میتواند ارزهای راکد مردم را به چرخه اقتصاد بازگردانده و منابع ...
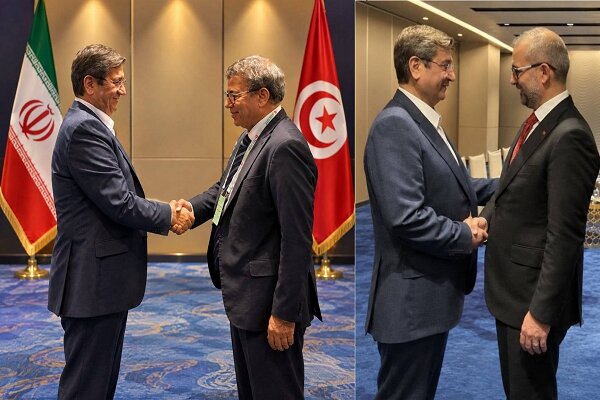
فصل اقتصاد - رئیس کل بانک مرکزی جمهوری اسلامی ایران در حاشیه اجلاس روسای کل بانکهای مرکزی کشورهای اسلامی با روسای کل ...
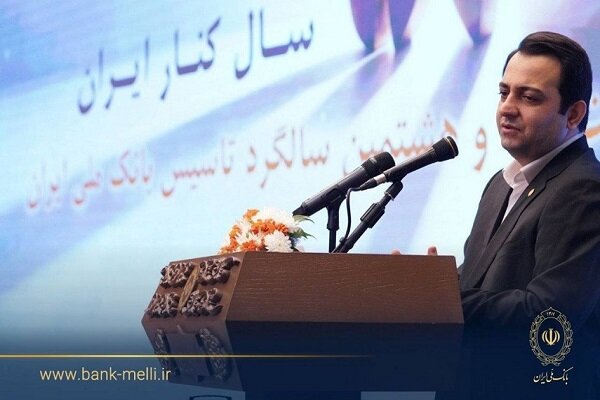
فصل اقتصاد - مدیرعامل بانک ملی ایران سه محور سرمایه انسانی، فناوری اطلاعات و مدل کسبوکار را پایههای اصلی برنامه تحول ...
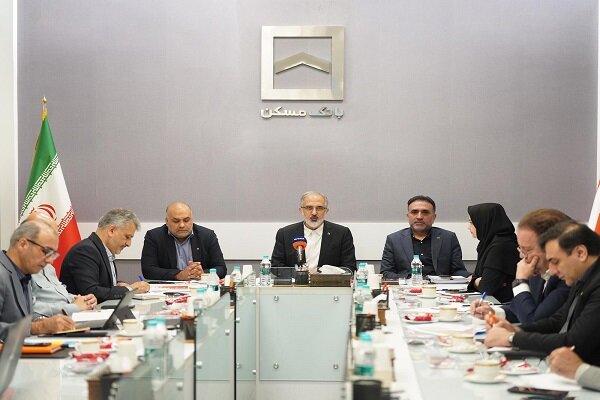
فصل اقتصاد - مدیرعامل بانک مسکن در جلسه ارزیابی عملکرد ۵ماهه مدیریتهای شعب استانها و مناطق تهران،بر لزوم کاهش ریسک ...

فصل اقتصاد - رئیسکل بانک مرکزی در اجلاس روسای کل بانکهای مرکزی کشورهای اسلامی ضمن تشریح راهبرد جدید پولی و ارتباطی ...
فصل اقتصاد - عضو کمیسیون آموزش مجلس با بیان اینکه مسئله انرژی در کشور تنها به میزان تولید و تأمین سوخت محدود نمیشود، ...

فصل اقتصاد - استاندار تهران بر توسعه جلسات برخط و هوشمندسازی مدیریت اداری برای کاهش سفرهای غیرضروری تأکید کرد.

فصل اقتصاد - ایرج توتونچیان با تمرکز بر پیوند تئوریهای مالی مدرن و ساختارهای اسلامی، چارچوبهای علمی جدیدی را در حوزه ...

فصل اقتصاد - رئیسکل سازمان امور مالیاتی کشور بر حمایت از فعالان حوزه سینما در چارچوب قانون تأکید و از ظرفیت تبصره ماده ...

فصل اقتصاد - قیمت گاز در اروپا به حدود ۱۰ برابر آمریکا رسیده و هزینه سنگینی بر صنایع قاره سبز تحمیل کرده است.

فصل اقتصاد - آلمان به منظور مهار تبعات ناشی از قطع واردات گاز از روسیه حدود ۵۰ میلیارد یورو هزینه کرده است.
فصل اقتصاد - عضو هیأت رئیسه و کمیسیون انرژی مجلس با انتقاد شدید از وضعیت آشفته بازار خودرو، خواستار ورود دستگاه قضا، ...
فصل اقتصاد - «میدان اصفهان» در منطقه فرونزنسکی پایتخت فرهنگی فدراسیون روسیه، سال آینده، چهرهای جدید به خود خواهد گرفت و ...
فصل اقتصاد - سخنگوی کمیسیون اقتصادی مجلس شورای اسلامی با اشاره به اهمیت هجدهمین اجلاس سران بریکس، گفت: عضویت جمهوری ...
فصل اقتصاد - عضو کمیسیون اقتصادی مجلس با اشاره به اهمیت اتخاذ سیاستهای مؤثر برای حفظ و تقویت ارزش پول ملی، گفت: بخشی از ...
فصل اقتصاد - اتکاء به دانش، توان و استعداد نخبگان ایرانی سبب شد تا در سال ۱۴۰۴ تعداد ۴ هزار و ۹۱ قطعه و قلم تجهیزات ساخت ...

فصل اقتصاد - معاون راهبری و سیاستگذاری اقتصادی وزیر اقتصاد با اشاره به افزایش آمار واردات خودرو در ماههای ابتدایی جنگ، ...

فصل اقتصاد - خالص ارزش دارایی صندوقهای طلا در هفته گذشته با رشد ۵.۶ درصدی به ۹۱۵ هزار و ۸۳۹ میلیارد تومان رسید.

فصل اقتصاد - عضو کمیسیون برنامه و بودجه مجلس با هشدار نسبت به تأثیر تورم و افزایش قیمت کالاهای اساسی بر معیشت مردم، گفت: ...

فصل اقتصاد - ارزش معاملات بازار خرد و TAL «سهام و صندوقهای سهامی» امروز، دوشنبه ۲۳ شهریور ۱۴۰۵ به مرز ۵۴ همت رسید. ارزش ...

فصل اقتصاد - گزارش مدیریت پژوهش سازمان بورس و اوراق بهادار حاکی از آن است که ارزش معاملات بازار فیزیکی بورسهای کالایی ...

فصل اقتصاد - مدیرعامل شرکت ملی مناطق نفتخیز جنوب از آغاز راهاندازی مرحلهای پروژههای جمعآوری گازهای مشعل در حوزه ...

فصل اقتصاد - معاون برق و انرژی وزارت نیرو گفت: صنایع بزرگ بهویژه شرکتهای پتروشیمی، که در جنگ دچار آسیب جدی شدند، ...
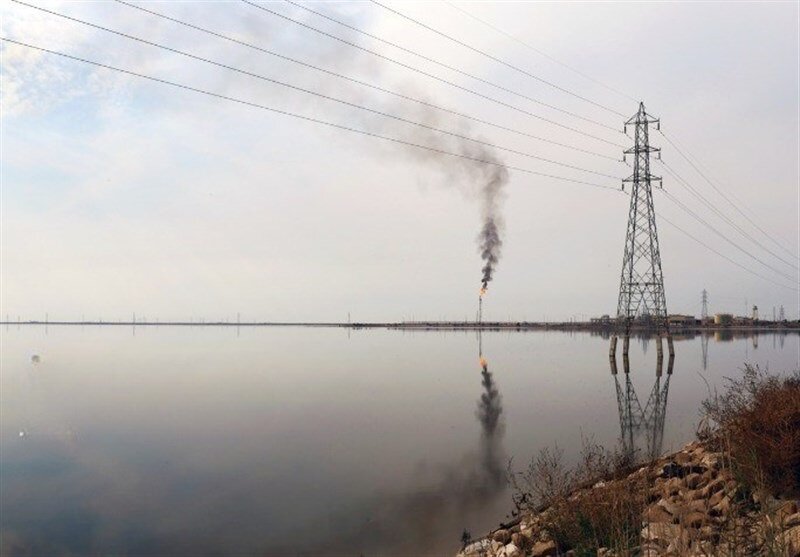
فصل اقتصاد - رئیس مجمع نمایندگان خوزستان در مجلس با هشدار نسبت به تبعات زیستمحیطی توسعه میدان نفتی سهراب تأکید کرد: ...

فصل اقتصاد - بازار داخلی طلا و سکه امروز دوشنبه ۲۳ شهریور ۱۴۰۵، صحنه تقابل دو نیروی متضاد ارزی و جهانی بود؛ جایی که زور ...
فصل اقتصاد - جهش نرخ ارز در ایران نتیجه یک عامل واحد نیست، بلکه حاصل ترکیب ریسکهای سیاسی، کاهش عرضه ارز، تورم مزمن و ...
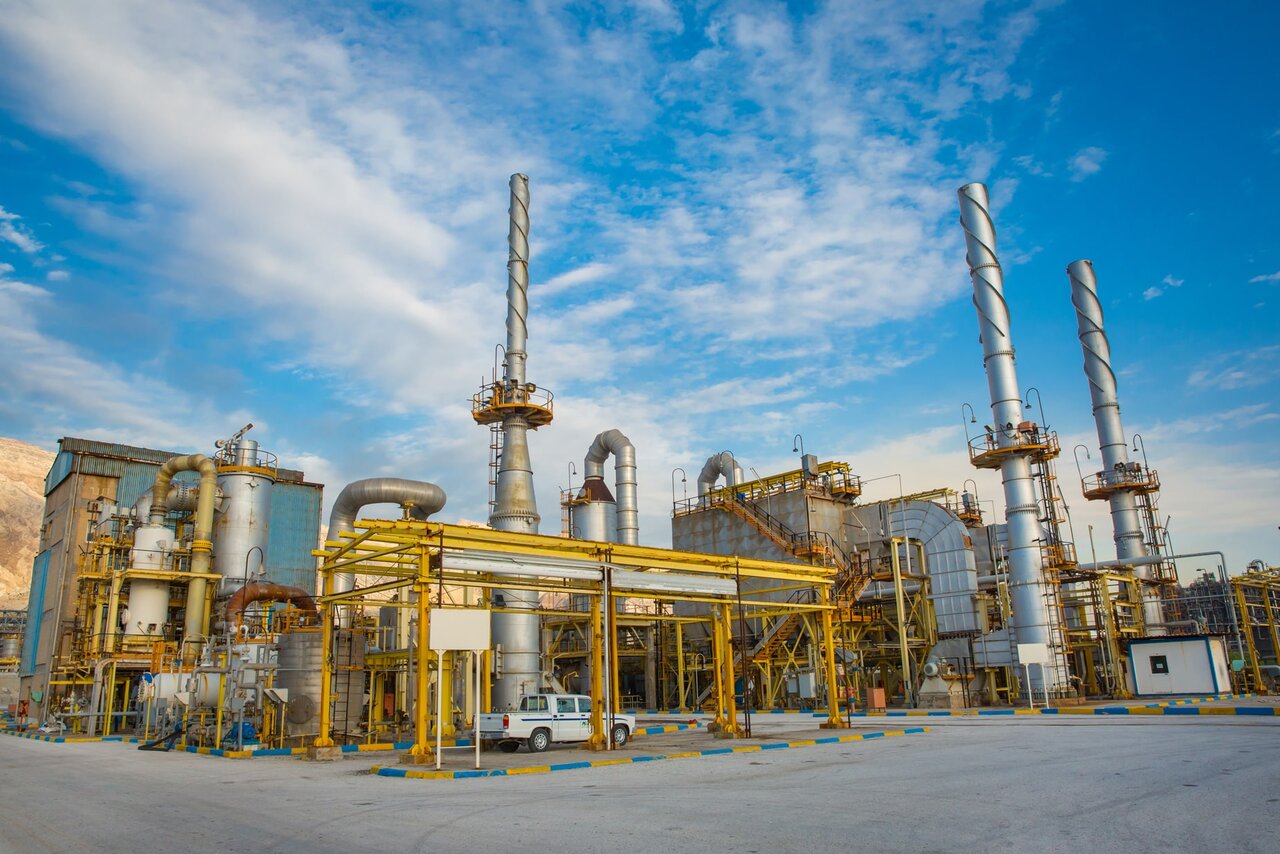
فصل اقتصاد - شرکت پتروشیمی مبین در تازهترین گزارش خود در سامانه کدال از پایان موفقیتآمیز عملیات تعمیر و بازسازی توربین ...

فصل اقتصاد - بورس تهران در ادامه روند عرضه اولیههای خود، روز چهارشنبه مورخ ۱۴۰۵/۰۶/۲۵ میزبان عرضه اولیه ۱۰ درصد از سهام ...

فصل اقتصاد - معاملات امروز تالار حواله مرکز مبادله ارز و طلا با رشد همزمان ارزهای مهم همراه شد و دلار، یورو، درهم، یوآن، ...
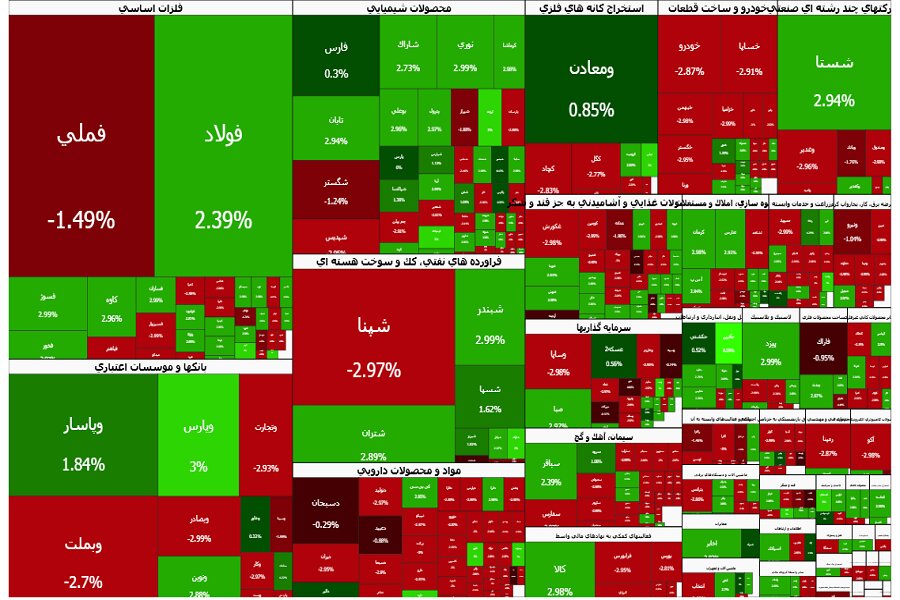
فصل اقتصاد - شاخص کل بورس اوراق بهادار تهران در معاملات دوشنبه ۲۳ شهریور ۱۴۰۵ با افت ۳۸ هزار و ۱۷۵ واحدی مواجه شد و به ...
فصل اقتصاد - نرخ فروش حواله دلار در تابلوی مرکز مبادله ارز و طلای ایران با رشد به ۱۶۴ هزار و ۳۹۵ تومان رسید.

فصل اقتصاد - ونس جهانی طلا در آستانه تصمیم نرخ بهره فدرال رزرو و در پی جهش بهای نفت، زیر فشار مضاعف قرار گرفته است.

فصل اقتصاد - استاندار تهران، مدرسهسازی، آمادگی مهر و افزایش تابآوری اقتصادی را از اولویتهای فرمانداران اعلام کرد.

فصل اقتصاد - قیمت گازوئیل در آمریکا در آستانه انتخابات کنگره در برخی از ایالتهای این کشور به بیش از ۸ دلار رسیده است.

فصل اقتصاد - کاهش قیمت جهانی طلا در پی تقویت انتظارات بازار مبنی بر افزایش نرخ بهره توسط فدرال رزرو و افزایش نگرانیهای ...

فصل اقتصاد - دادههای مدیریت نظارت بر بورسهای سازمان بورس و اوراق بهادار نشان میدهد در روز دوشنبه ۲۲ شهریور ۱۴۰۵ مجموع ...

فصل اقتصاد - دیوان محاسبات کل کشور با هشداری به وزارت نفت، برلزوم تأمین بهموقع سوخت نیروگاههای حرارتی پیش از فصل سرما ...
فصل اقتصاد - بر اساس اعلام سازمان امور مالیاتی کشور، ۳۱ شهریورماه ۱۴۰۵ آخرین مهلت ارایه اظهارنامه مالیاتی اشخاص حقوقی و ...
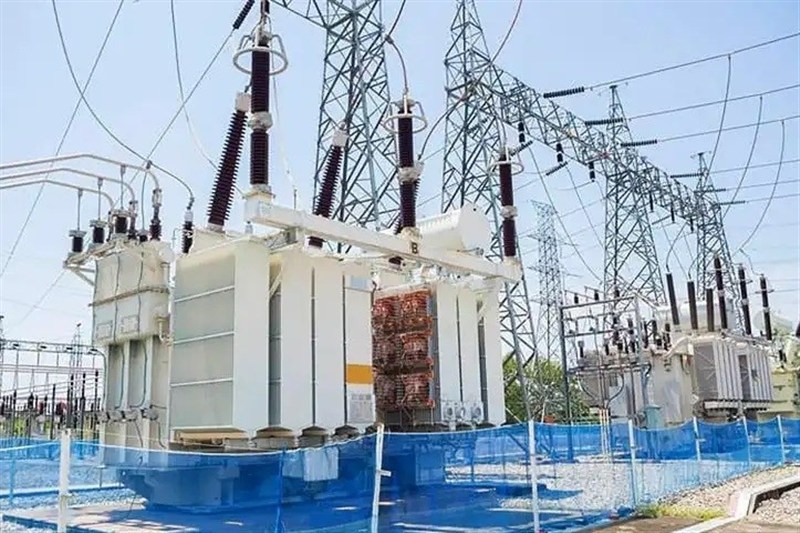
فصل اقتصاد - معاون وزیر صمت گفت: با جابجایی روز تعطیل صنایع میتوانیم حدود یک هزار و ۲۰۰ مگاوات برق را صرفه جویی کنیم.

فصل اقتصاد - در روز یکشنبه ۲۲ شهریور در بازار مشتقه و مالی بورس کالای ایران در مجموع ۳ میلیارد و ۲۸ میلیون قرارداد به ...

فصل اقتصاد - هشدار مدیران ارشد شرکتهای هوش مصنوعی درباره خطرات آن، سهام بخش فناوری آسیا را بهشدت کاهش داد.

فصل اقتصاد - قیمت نفت در پی تنشهای خاورمیانه و تشدید نگرانیها درباره عرضه، بیش از ۳ درصد افزایش یافت.
فصل اقتصاد - مدیرکل اقتصادی و امور زیربنایی مرکز ملی فضای مجازی از طراحی سند راهبردی فضای مجازی در قالب ۳۹ اقدام کلان با ...

فصل اقتصاد - به گفته رویترز، حمله اخیر به خط لوله عربستان با افزایش نگرانیها درباره عرضه جهانی نفت، موجب جهش هزینهها ...
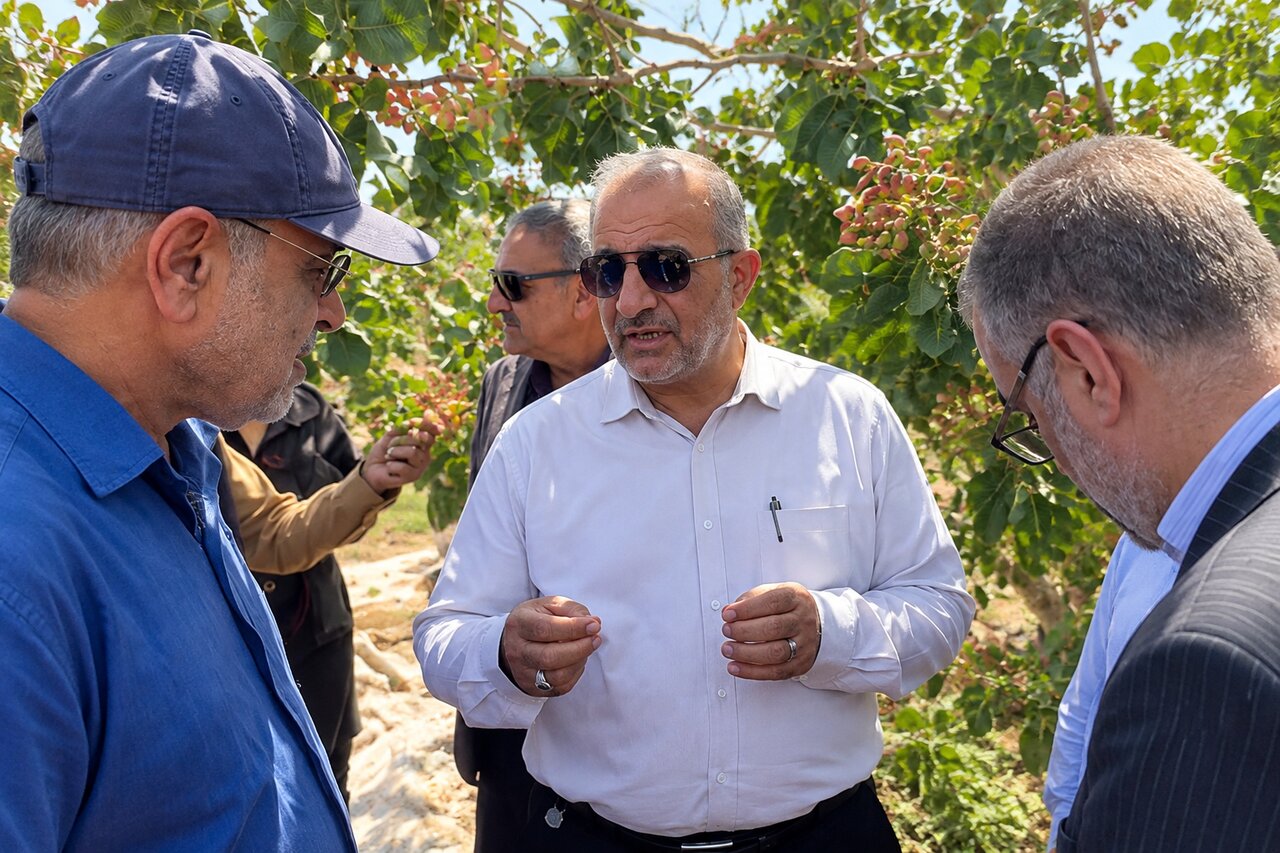
فصل اقتصاد - رئیس کمیسیون کشاورزی، آب، منابع طبیعی و محیط زیست مجلس بر ضرورت توجه جدی به مسائل و مطالبات باغداران پسته ...
فصل اقتصاد - معاون برق و انرژی وزارت نیرو گفت: پایش مصرف ادرات از برنامههای اصلی صنعت برق برای عبور از زمستان است.

فصل اقتصاد - عضو کمیسیون کشاورزی، آب، منابع طبیعی و محیط زیست مجلس با اشاره به پرداخت نشدن حدود ۴۰ درصد مطالبات ...

فصل اقتصاد - بررسی بازده ابزارهای مالی در هفته منتهی به ۲۰ شهریور ۱۴۰۵ نشان میدهد در این دوره صندوقهای اهرمی با ثبت ...

فصل اقتصاد - بورس کالای ایران امروز دوشنبه ۲۳ شهریور میزبان عرضه ۵۹۵ هزار و ۳۳۷ تن انواع محصول است. در مبادلات امروز ...

فصل اقتصاد - با اوجگیری دوباره تنشها در خاورمیانه و تداوم نگرانیها در بازار انرژی، قیمت نفت خام آمریکا به بالاترین ...

فصل اقتصاد - رئیس اتاق اصناف کشاورزی از عدم تخصیص ۱۰۰ میلیون لیتر سوخت مازاد و تأخیر در پرداخت بهای گندم انتقاد کرد و ...

فصل اقتصاد - محاسبات آماری مدیریت پژوهش سازمان بورس و اوراق بهادار حاکی از تداوم روند رو به رشد نقش بازار سرمایه در حوزه ...
فصل اقتصاد - در عرضههای روزانه بورس انرژی ایران در روز دوشنبه ۲۳ شهریور ۱۴۰۵، در بازار فیزیکی در مجموع ۱۲۴ هزار و ۳۶ تن ...

فصل اقتصاد - قیمت جهانی طلا با افزایش احتمال نرخ بهره توسط فدرال رزرو با کاهش ۱۷ دلاری به ۴۳۳۲ دلار رسید.

فصل اقتصاد - نایبرئیس کمیسیون کشاورزی با اشاره به اعلام اجرای حدود ۷۰ درصدی الگوی کشت در کشور، گفت: این آمار باید ...
فصل اقتصاد - هشدار بارش شدید و سیلابی در نوار شمالی کشور؛ پیشبینی رگبار و رعد و برق در جنوب و جنوب شرق
فصل اقتصاد - معاون وزیر راه و شهرسازی گفت: اجرای ساختمان شیشهای صداوسیما در عمل از مسیر مصوبه هیئت وزیران خارج شده و با ...
فصل اقتصاد - سازمان هواشناسی اعلام کرد: امروز در ارتفاعات اردبیل و برخی مناطق ساحلی دریای خزر ارتفاعات در تهران و سمنان، ...
فصل اقتصاد - رئیس اتاق بازرگانی ایران و گرجستان از تردد کامیونهای ایرانی در این مسیر خبر داد و گفت: تاکنون هیچ ...

فصل اقتصاد - بورس تهران در اطلاعیهای اعلام کرد عرضه اولیه سهام ششصد و بیست و چهارمین شرکت با نماد معاملاتی«غزنجان» روز ...

فصل اقتصاد - عضو ناظر مجلس در شورای رقابت، با انتقاد از تصمیمات شتابزده دولت پیرامون حوزه خودرو، گفت: متاسفانه ...
فصل اقتصاد - عضو کمیسیون کشاورزی، آب، منابع طبیعی و محیط زیست مجلس، با اشاره به پیشبینی سازمان هواشناسی درباره پربارش ...

فصل اقتصاد - گزارش مدیریت پژوهش سازمان بورس و اوراق بهادار نشان میدهد در معاملات امروز، ارزش معاملات ETFs به ۶۰.۵ همت ...
فصل اقتصاد - قیمت نفت با افزایش تنشها در خاورمیانه با رشد ۳ درصدی مواجه شد و به ۱۰۷ دلار و ۳۲ سنت رسید.

فصل اقتصاد - هجدهمین شرکت جدید بازار سهام در سالجاری با عرضه ۱۰ درصد سهام پگاه زنجان، چهارشنبه این هفته عرضه اولیه ...
فصل اقتصاد - شاخصهای بورس در حالی در معاملات دیروز با رکوردشکنی کار خود را پایان دادند که دلار و طلا باکاهش قیمت همراه ...
فصل اقتصاد - عبور شاخص بورس از مرز ۷.۵ میلیون واحد میتواند رالی بورس را تا محدوده ۹ میلیون واحد در میانمدت ادامه دهد.

فصل اقتصاد - سلمان اسحاقی، سخنگوی کمیسیون بهداشت و درمان مجلس، با بیان اینکه بیماران تالاسمی، دیالیزی و سرطانی نباید ...
فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: دولت نظارت بر بازار را در اولویت های کاری خود قرار دهد تا معیشت مردم دچار ...

فصل اقتصاد - دیوان محاسبات کشور نسبت به عدم استقرار کامل سازمان بهینهسازی و رسوب ۳۱ هزار میلیارد تومانی منابع تذکر ...

فصل اقتصاد - رئیس ایدرو با اشاره به شتاب گرفتن اسقاط خودرو گفت: اکنون روزانه بیش از ۲ هزار دستگاه اسقاط میشود و با ...
فصل اقتصاد - نایبرئیس کمیسیون عمران مجلس شورای اسلامی با انتقاد از تأخیر در واگذاری اراضی به متقاضیان طرحهای مسکن ملی ...
فصل اقتصاد - صندوقهای ارزی با هدف جذب منابع مردم و هدایت آن به سمت تولید و صادرات وارد بازار میشوند.

فصل اقتصاد - دبیر اول کمیسیون صنایع و معادن مجلس، ضمن برشمردن اهداف مهم قانونگذار برای تصویب قانون ملی هوش مصنوعی، ...
فصل اقتصاد - شاخص ۳۶صنعت از ۴۱صنعت بازار سهام در جریان مبادلات دیروز(یکشنبه) صعودی شد و میانگین رشد آنها به ۱.۴۱درصد ...
فصل اقتصاد - تعداد سهامداران فعال بورس در هفته گذشته از یک میلیون و ۱۳۴ هزار کد فراتر رفته است.

فصل اقتصاد - شاخص کل بورس در معاملات دیروز با رشد ۲.۱۱ درصدی، بازدهی خود از ابتدای سال را از مرز ۱۰۰ درصد عبور داد.

فصل اقتصاد - سخنگوی کمیسیون برنامه، بودجه و محاسبات مجلس با اشاره به بررسی گزارش نظارتی سال دوم اجرای برنامه هفتم توسعه، ...
فصل اقتصاد - احمد بیگدلی با استقبال از افتتاح دبیرستانهای تخصصی پلیس بهعنوان مدارس تربیت نیروی انتظامی در کشور، آن را ...
فصل اقتصاد - دکتر تیمور رحمانی * در تاریخ ۹ آبان ۱۴۰۳ مقالهای تحت عنوان «سلطان قیمتها» در روزنامه «دنیایاقتصاد» نوشتم ...
فصل اقتصاد - با وجود افزایش نرخهای بهره اسمی مختلف در کشور، نرخ بهره حقیقی بهشدت منفی باقی مانده است؛ واقعیتی که ...

فصل اقتصاد - رویترز گزارش داد: نرخ کرایه نفتکشها به بالاترین رکورد خود رسید

فصل اقتصاد - شرکت ملی پخش فرآوردههای نفتی ایران طی اطلاعیهای به خبر حذف سهمیه بنزین خودروهای نوشماره واکنش نشان داد.
فصل اقتصاد - سرپرست سازمان تأمیناجتماعی، به تشریح سیاست های جدید تامین اجتماعی در حوزه کارفرمایی پرداخت.

فصل اقتصاد - رئیس سازمان امور اجتماعی کشور با قدردانی از اهتمام و ایثارگری داوطلبانه فعالان اجتماعی، بر لزوم تقویت پیوند ...

فصل اقتصاد - پایانههای مرزی شلمچه و چذابه که طی ساعات گذشته بهصورت موقت متوقف شده بود، با رایزنی مسئولان دو کشور ...
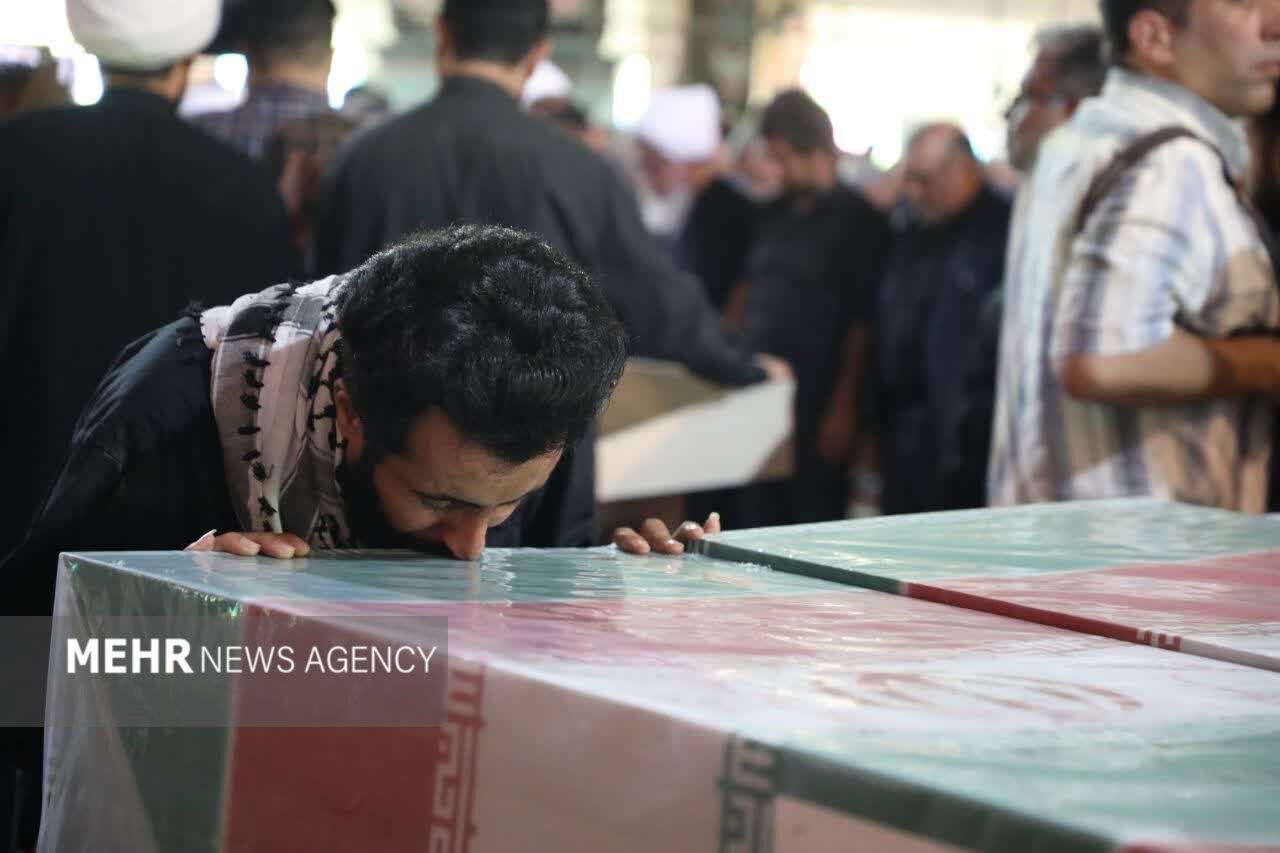
فصل اقتصاد - اهواز - روابط عمومی ادارهکل بنیاد شهید و امور ایثارگران استان خوزستان اعلام کرد: ملوان جمشید رجبی در راه ...

فصل اقتصاد - خودروهای بالای ۲۰ سال مشمول قانون اسقاط هستند و مهلت تردد ۵ ساله در صورت ثبت نام در سامانه را دارند.

فصل اقتصاد - سازمان حمایت افزایش قیمت روغن موتور را غیرقانونی دانست و نسبت به برخورد با متخلفان در سطح بازار هشدار داد.

فصل اقتصاد - وزارت صمت: ۲ هزار موتورسیکلت اسقاط شد؛ هفته آینده نیز ۸ هزار دستگاه دیگر به چرخه اسقاط میروند.
فصل اقتصاد - عضو هیات مدیره اتحادیه نهاده های دام از انتظار ۱۸ ماهه واردکنندگان برای دریافت طلب ۴ میلیارد دلاری خبر ...
فصل اقتصاد - وزیر جهاد کشاورزی گفت: گوشت بوفالو برای مصارف صنعتی وارد شده و در صورت توزیع به نام گوشت دیگر برخورد ...

فصل اقتصاد - خصوصیسازی در صنعت خودرو به جای رقابت، به انتقال رانت انجامیده؛ ساختار همان است و پاسخگویی کمرنگتر.

فصل اقتصاد - سخنگوی انجمن تولیدکنندگان لاستیک ادعای فروش سبدی تایر سنگین با سواری را رد کرد.

فصل اقتصاد - امکان تأمین گواهی اسقاط موردنیاز تولیدکنندگان موتورسیکلت از محل گواهی اسقاط خودروهای سواری فراهم شد.

فصل اقتصاد - خودروهای نوشماره بالای یک میلیارد تومان در صف بنزین ۱۰ هزار تومانی قرار گرفتند.

فصل اقتصاد - رویداد تخصصی «معرفی روشها و ابزارهای نوین تامین مالی در صنعت سلامت» با هدف رفع چالشهای نقدینگی و ...
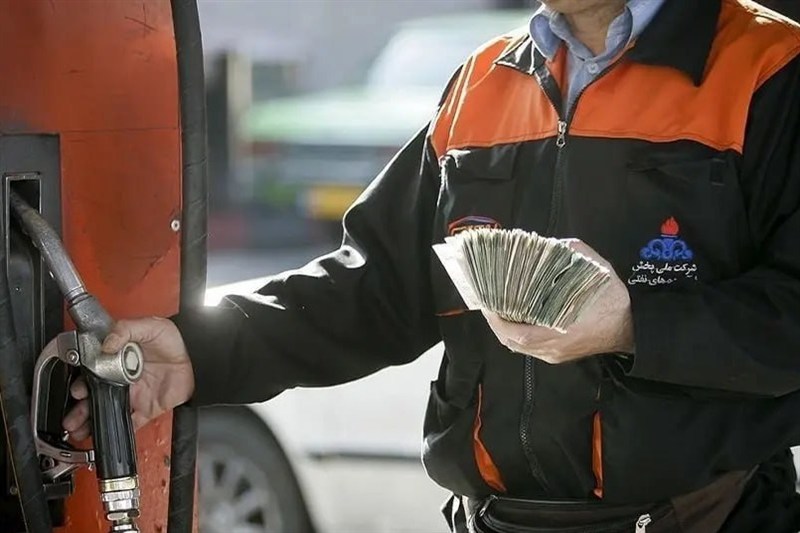
فصل اقتصاد - شرکت ملی پخش فرآوردههای نفتی درباره ابهام حذف سهمیه بنزین خودروهای نوشماره اطلاعیه ای صادر کرد.
فصل اقتصاد - خزانه داری کل کشور اعلام کرد، صورت حساب بودجه به رئیس جمهور ارائه شد.

فصل اقتصاد - با صدور هوشمند پروانه کسب کشاورزی، صف ۱۵ هزار متقاضی جمع میشود.

فصل اقتصاد - فرابورس تهران به زودی میزبان عرضه اولیه جدید در صنعت نقره خواهد بود.
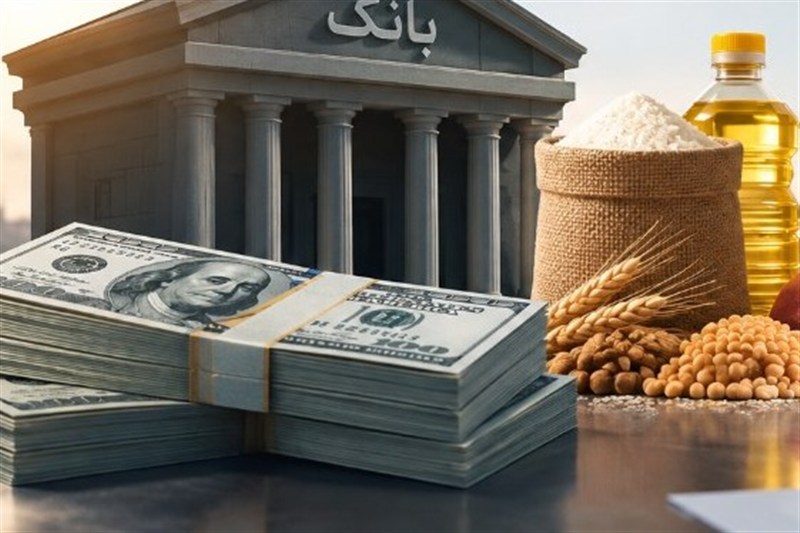
فصل اقتصاد - تأمین ارزواردات کالاهای اساسی درشرایط محدودیت تجاری، استفاده ازظرفیت ارزی بانکها رابه گزینهای مهم بدل ...

فصل اقتصاد - ۳۱ شهریورماه آخرین مهلت ارایه اظهارنامه مالیاتی اشخاص حقوقی و پرداخت مالیات متعلق است.
فصل اقتصاد - سیاست وزارت اقتصاد مبنی بر اعطای تسهیلات به بنگاههای اقتصادی به منظور بازسازی و نوسازی اقدام درستی است.

فصل اقتصاد - ابهامهایی درباره واگذاری و فروش حدود ۸۰ میلیون بشکه نفت پس از توافق اسلامآباد که در اختیار چهار تراستی ...

فصل اقتصاد - با ازسرگیری ثبت سفارش تلفن همراه و احتمال ورود محمولههای جدید، بازار موبایل در انتظار افزایش عرضه است؛ ...
فصل اقتصاد - حجازی، عضو هیئت مدیره انجمن موتور سیکلت ایران گفت: برای برقیسازی موتورها نیاز به ایستگاههای شارژ داریم تا ...
فصل اقتصاد - تداوم تخلیه کالاهای اساسی در بندر شهید رجایی را مشاهده می کنید.

فصل اقتصاد - یک مقام مسئول گفت: رشد هزینه تأمین مواد اولیه، فشار قابل توجهی بر سرمایه در گردش بنگاهها وارد کرده و تأمین ...

فصل اقتصاد - اگر به خودرو علاقهمندید، تولید محتوا را دوست دارید یا حتی به دنبال ثبت یک تجربه متفاوت از نمایشگاه خودرو ...

فصل اقتصاد - سامانه جامع تجارت اعلام کرد: مشخص کردن «نوع گروه جانبازان» در فرایند ثبت سفارش خودرو از رویه جانبازی الزامی ...
فصل اقتصاد - عضو هیئترئیسه اتاق ایران با تأکید بر ظرفیتهای بریکس برای توسعه تجارت و صادرات گفت: استفاده از ارزهای ملی، ...
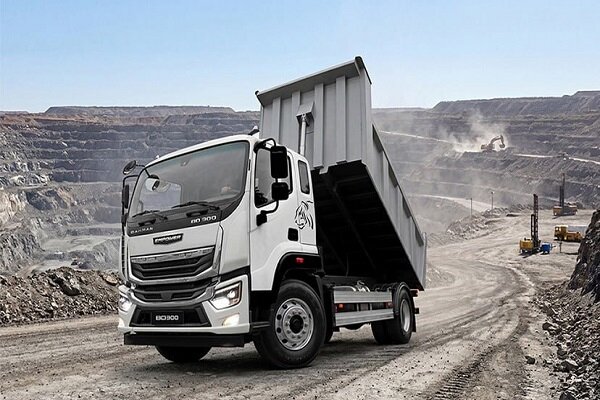
فصل اقتصاد - درحاشیه برگزاری هفتمین نمایشگاه بینالمللی خودرو تهران، بهمن دیزل تخفیف ویژهای را برای فروش محصولات خود در ...
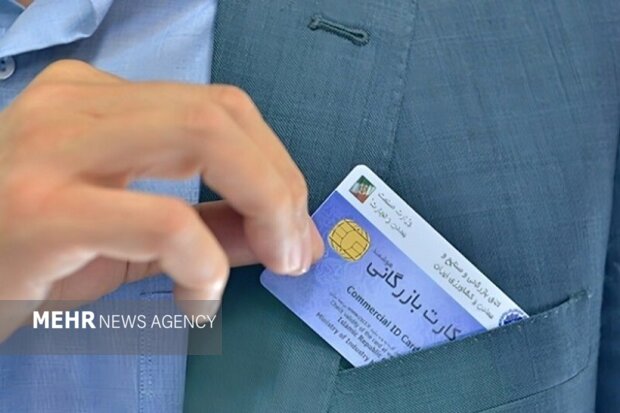
فصل اقتصاد - سامانه اعتبارسنجی اطلاعات کارتهای بازرگانی در حوزههای صادرات و واردات تا پایان شهریورماه به روز شد.
فصل اقتصاد - اراک- رئیس اتاق مشترک بازرگانی ایران و چین گفت: ورود به بازارهای جدید و هدفمند در چین، مسیر اصلی برای جهش ...

فصل اقتصاد - رئیس اتحادیه طلای تهران گفت: کاهش ۷ هزار تومانی نرخ دلار، قیمت طلا و سکه را پایین آورد؛ هر گرم طلای ۱۸ عیار ...
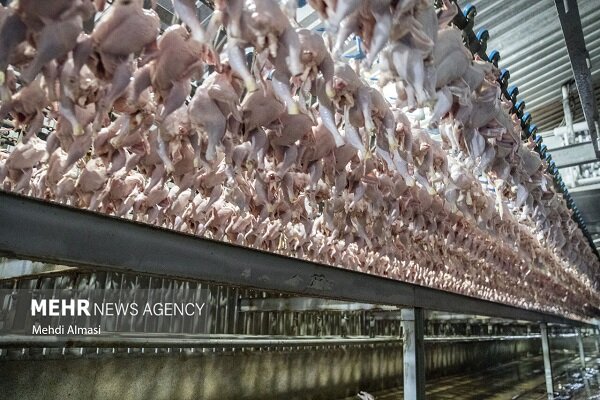
فصل اقتصاد - مدیرعامل شرکت پشتیبانی امور دام کشور از آغاز خرید حمایتی گوشت مرغ از فردا دوشنبه ۲۳ شهریور ماه خبر داد.

فصل اقتصاد - معاون وزیر جهادکشاورزی با بیان اینکه سال گذشته حدود ۵۰۰هزارتن گندم به خوراک دام و طیور رسید، گفت: امسال این ...

فصل اقتصاد - مدیرعامل صندوق بیمه اجتماعی کشاورزان، روستاییان و عشایر گفت: هزینه بیمهپردازی در این صندوق برای فرشبافان ...

فصل اقتصاد - معاون آبخیزداری سازمان منابع طبیعی از وجود ۵۰میلیون هکتار از مراتع کمبازده در کشور خبر داد و گفت: بیش از ...

فصل اقتصاد - سامانه جامع تجارت با صدور اطلاعیهای اعلام کرد که ثبت سفارش واردات برنج سفید و غیرسفید از ۲۴ شهریور آغاز ...

فصل اقتصاد - معاون امور زراعت وزارت جهاد گفت: راهی جز این نداریم که برای حفظ پایداری تولید و فعالیت صنعت قندوشکر با سرعت ...

فصل اقتصاد - مدیرکل دفتر محصولات صنعتی وزارت جهاد کشاورزی گفت: برآوردهای ما نشاندهنده تولید بیش از ۳۴۰ هزار تن شکر از ...
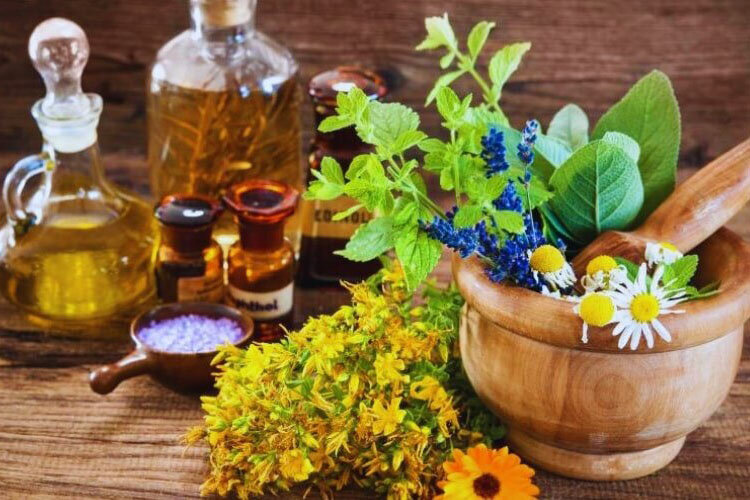
فصل اقتصاد - رئیس اتحادیه گیاهان دارویی، زعفران و فرآوردههای غذایی با بیان اینکه گردش مالی گیاهان دارویی جهان در سال ...
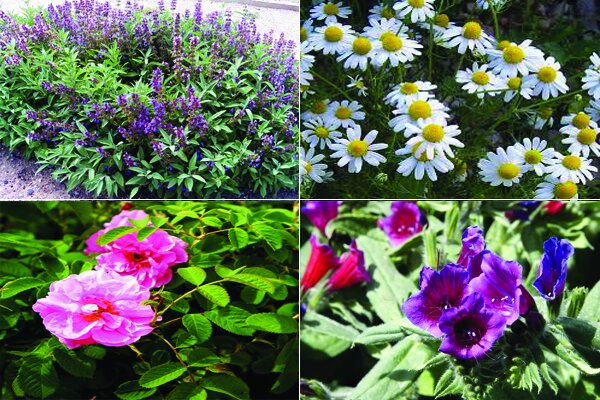
فصل اقتصاد - یک مسئول صنفی با بیان اینکه ۲۰ درصد اراضی کشاورزی کشورهای اروپا به کشت ارگانیک اختصاص دارد، گفت: این عدد در ...
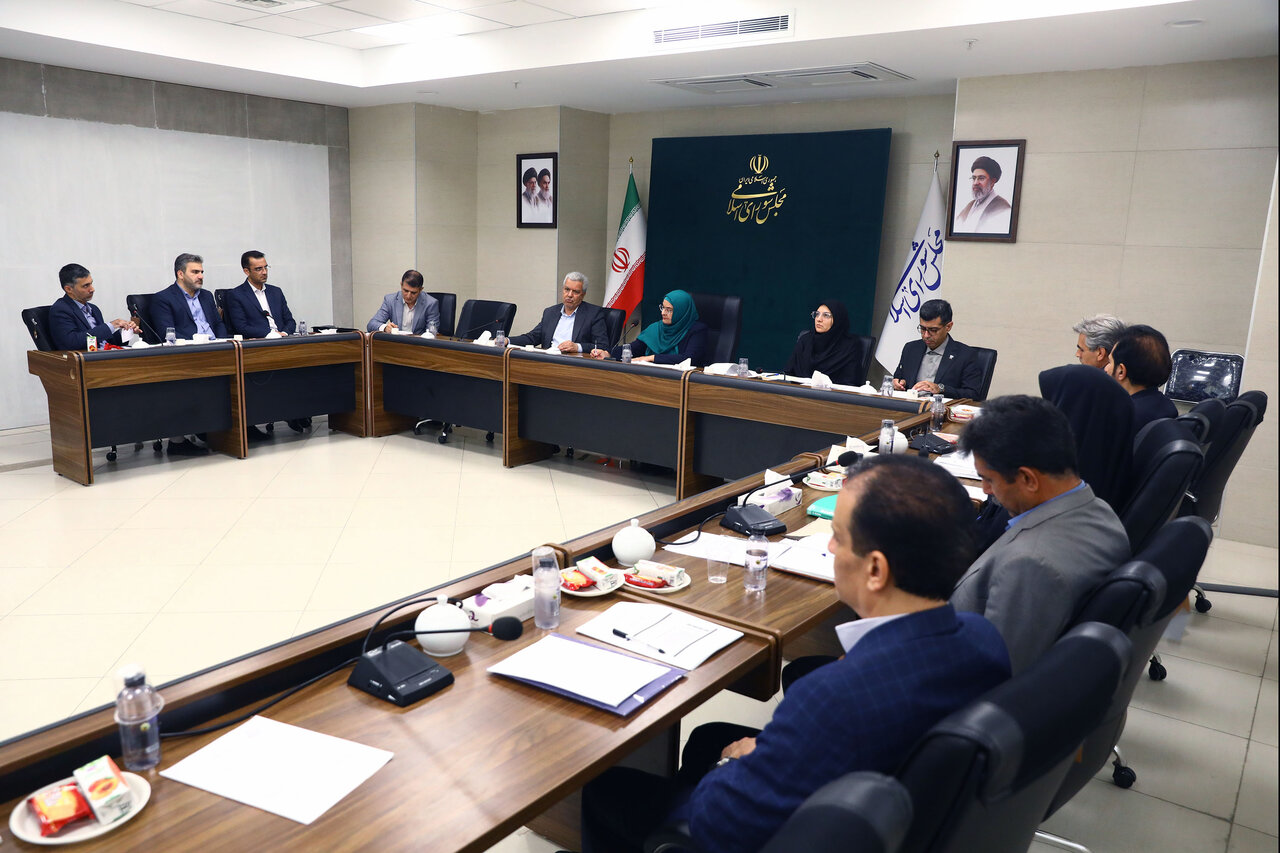
فصل اقتصاد - رئیس کمیته ایمنی غذایی و حفظ نباتات کمیسیون کشاورزی، مجلس با انتقاد از عدم حضور معاونان مربوطه وزارت جهاد ...
فصل اقتصاد - موج تعدیل نیرو در صنعت فناوری جهان با حذف بیش از ۱۲۸ هزار شغل در سال ۲۰۲۶ شدت گرفته است.
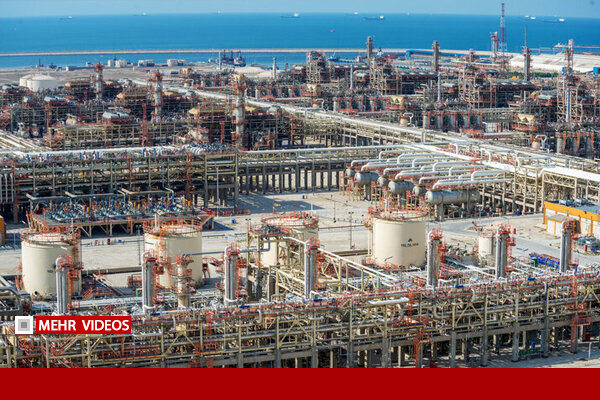
فصل اقتصاد - جانشین مدیرعامل هلدینگ نفت و گاز قرارگاه خاتمالانبیا از افزایش ۱۵ میلیون مترمکعبی تولید گاز پارس جنوبی و ...

فصل اقتصاد - بانک مرکزی با تشدید اقدامات نظارتی با روسای شعب متخلف در نقل و انتقال ارقام کلان منجر به اخلال در بازار ارز ...
فصل اقتصاد - رئیس هیئتمدیره «فنقره» با اشاره به برنامه ورود این شرکت به بازار سرمایه اظهار کرد: مطابق برنامه، سهامداران ...

فصل اقتصاد - با اقدامات نظارتی بانک مرکزی,با روسای شعب متخلف در نقل و انتقال ارقام کلان منجر به اخلال در بازارارز برخورد ...
فصل اقتصاد - یک مسئول سازمان هواشناسی گفت: در روزهای آینده بارش در شمال ادامه دارد و در ارتفاعات تهران احتمال رگبار، ...
فصل اقتصاد - سیدرضا میرابیان، لوکوموتیوران عالی راهآهن، با اشاره به خاطرات سالهای گذشته گفت: در گذشته برخی مردم از روی ...
فصل اقتصاد - وزیر راه و شهرسازی گفت: مردم در مقاطعی با گفتاردرمانی در حوزه مسکن معطل شدهاند و اگر واقعیت هزینه ساخت از ...
فصل اقتصاد - یک مقام مسئول سازمان راهداری گفت: سامانه بارشی امروز در ۸ استان با رگبار، رعدوبرق و وزش باد شدید فعال است و ...
فصل اقتصاد - معاون وزیر راه و شهرسازی گفت: بیمارستانهای پرند و نسیمشهر تهران با مجموع ۵۷۰ تخت بیمارستانی، برای ...

فصل اقتصاد - سازمان هواشناسی با صدور هشدار زرد برای تهران اعلام کرد: روز دوشنبه (۲۳ شهریور) وزش باد شدید، خیزش گردوخاک و ...

فصل اقتصاد - رئیس کمیسیون حملونقل اتاق بازرگانی تهران با بیان اینکه مرز تجاری شلمچه بهزودی بازگشایی خواهد شد، گفت: ...
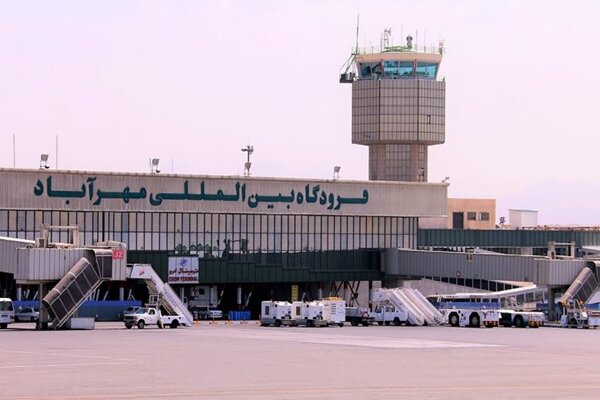
فصل اقتصاد - فرودگاه مهرآباد از انجام عملیات وارسی پروازی سامانه راداری TMA این فرودگاه خبر داد و اعلام کرد: این عملیات ...

فصل اقتصاد - معاون برق و انرژی وزارت نیرو با تشریح آخرین وضعیت پایداری شبکه و تراز انرژی در آستانه فصل سرد، از آمادگی ...
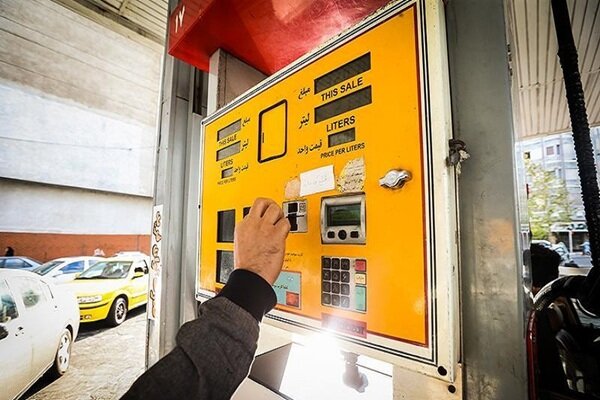
فصل اقتصاد - مدیر سامانه هوشمند سوخت اعلام کرد خودروهای نوشماره و خودروهای دارای پلاک ویژه مناطق آزاد، در کارت سوخت شخصی ...
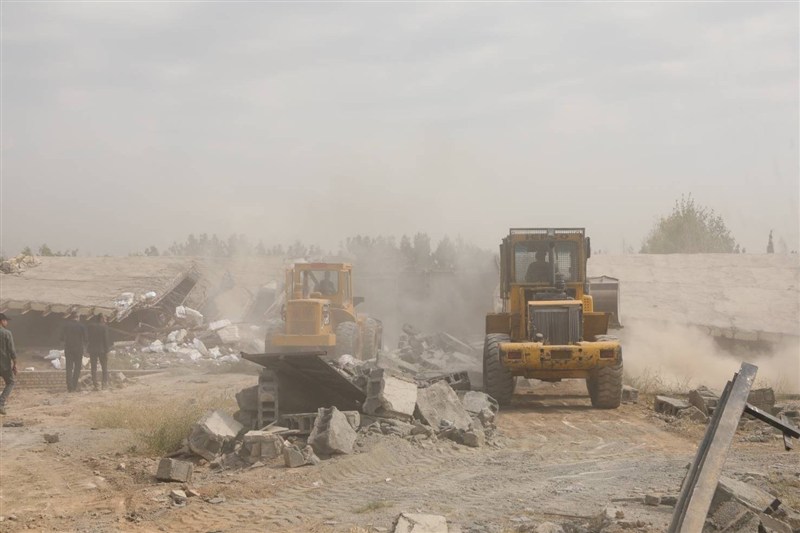
فصل اقتصاد - شهردار منطقه ۱۹ از آزادسازی ۲۰ هزار مترمربع از اراضی اشغالشده و تخریب ۱۵ مورد بنای غیرمجاز خبر داد.

فصل اقتصاد - وزیر امور اقتصادی و دارایی از آغاز پذیرهنویسی نخستین صندوق ارزی در بازار سرمایه طی هفته آتی خبر داد.
فصل اقتصاد - قیمت نفت ایران در بازار جهانی با گذشت بیش از سه ماه دوباره سه رقمی شد.
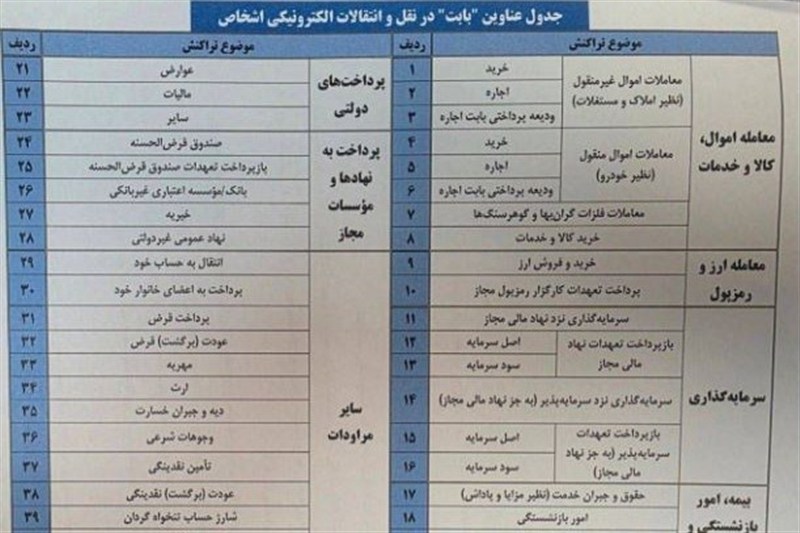
فصل اقتصاد - بانک مرکزی با ابلاغ چارچوب جدید انتقال وجه، شفافیت تراکنشهای درشت را وارد فاز اسنادی کرد.

فصل اقتصاد - راهاندازی صندوقهای درآمد ارزی اقدام مثبت دولت برای فعالسازی سرمایههای راکد مردم در چرخه تولید است.
فصل اقتصاد - ترامپ وعده پرداخت ۵ هزار دلار به هر آمریکایی را داده؛ طرحی که به بیش از یک تریلیون دلار نیاز دارد.

فصل اقتصاد - بنزین خودروهای نو شماره ۱۰ هزارتومان شد و سهیمه ماهانه این خودروها ۱۱۰ لیتر خواهد بود.
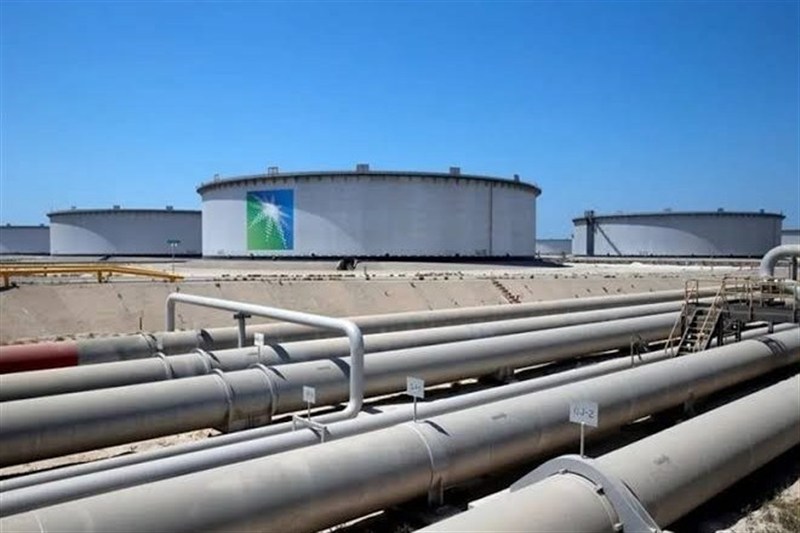
فصل اقتصاد - با قطع صادرات نفت عربستان از بندر ینبع این کشور تنها ۵ تا ۷ روز نفت برای صادرات دارد.
فصل اقتصاد - پذیرهنویسی صندوق پروژه خورشیدی «هورسان» با مشارکت بیش از ۱۳ هزار سرمایهگذار انجام شد و تقاضای ثبتشده ...
فصل اقتصاد - رئیس اتحادیه طلای تهران گفت: کاهش ۷ هزار تومانی نرخ دلار، قیمت طلا و سکه را پایین آورد؛ هر گرم طلای ۱۸ عیار ...
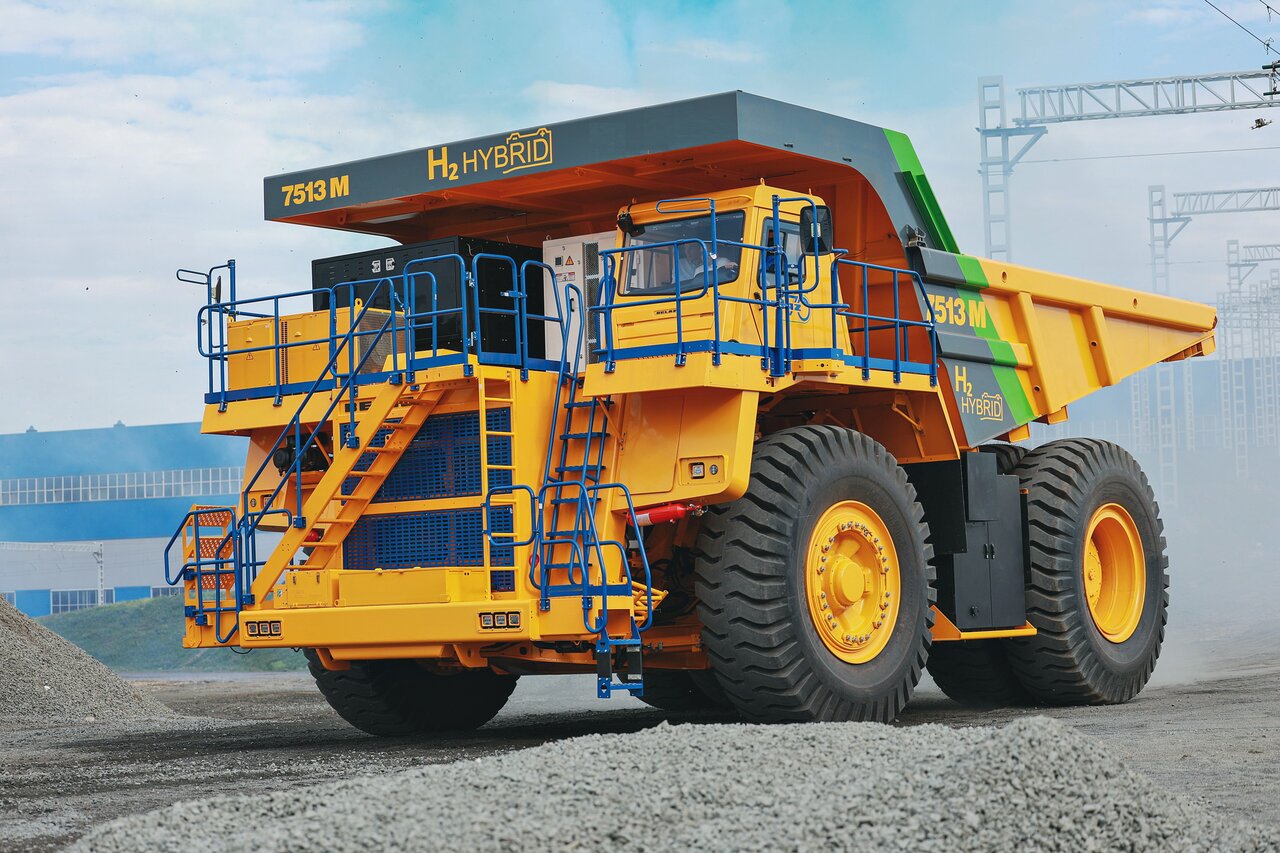
فصل اقتصاد - مدیرعامل مپنا از ورود این شرکت به حوزه طراحی و ساخت دامپتراک خبر داد و گفت: طراحی دامپتراک ۱۳۶ تنی در حال ...

فصل اقتصاد - معاون شهرداری تهران اعلام کرد: تحقق پروژههای امسال به ۱۰۳ درصد رسید.

فصل اقتصاد - در جریان پذیرهنویسی «هورسان» در مجموع ۹۸۹ میلیون و ۶۴ هزار و ۵۴۷ واحد سفارش ثبت شد.
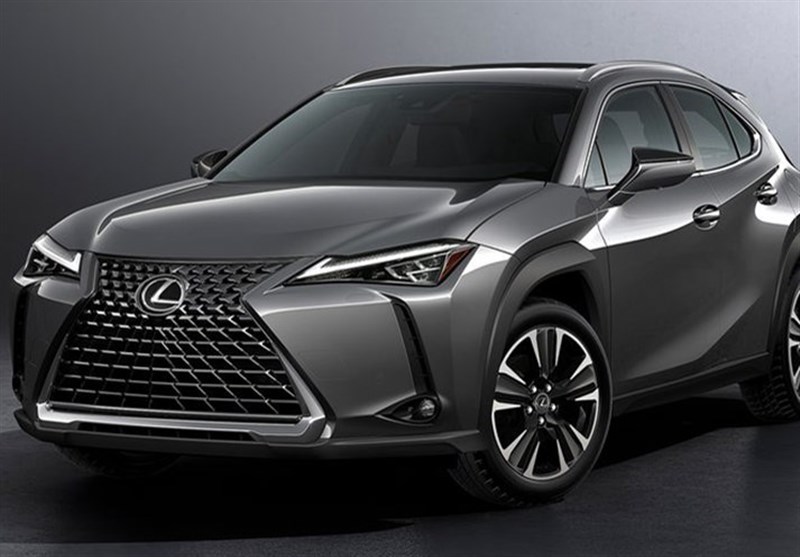
فصل اقتصاد - مجوز واردات خودروهای لوکس نه سفره مردم را رنگین میکند ونه بازار را نجات میدهد؛فقط تقاضای ارز را بالا ...
فصل اقتصاد - رئیس کمیسیون کشاورزی، آب، منابع طبیعی و محیط زیست مجلس با تأکید بر نقش مهم کرمان در تولید پسته کشور، گفت: ...
فصل اقتصاد - اقدامات انصارالله یمن و افزایش خرید نفت توسط چین، می تواند قیمت نفت را مجددا بالای ۱۰۰ دلار تثبیت کند.

فصل اقتصاد - ناترازی گاز در سالهای اخیر از یک مسئله فصلی عبور کرده و به یکی از چالشهای ساختاری اقتصاد انرژی کشور تبدیل ...

فصل اقتصاد - سخنگوی آبفای تهران با اشاره به سهم ۴۸ درصدی مشترکان خوشمصرف و وجود ۳ درصد مشترک بدمصرف در استان، بر ضرورت ...
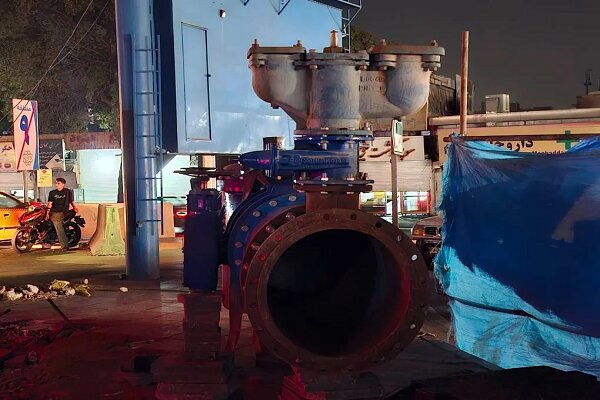
فصل اقتصاد - معاون مهندسی و توسعه آبفای منطقه ۵ تهران گفت: شبکه توزیع آب محله فلاح و زون مخزن شماره ۱۵ در جنوبغرب ...
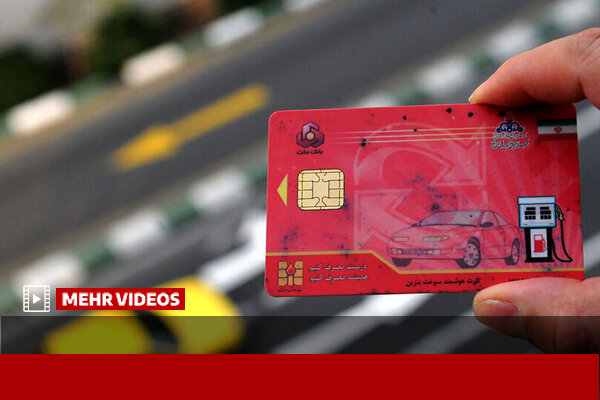
فصل اقتصاد - مدیر سامانه هوشمند سوخت گفت: سهمیهای که سیاستگذار قرار است در آینده تعیین کند براساس کد ملی افراد به حساب ...

فصل اقتصاد - طرح تبدیل رایگان خودروهای پرتردد تاکسیهای اینترنتی با کیت نسل چهار در ۶ استان کشور آغاز شد و تا پایان هفته ...
فصل اقتصاد - رئیس سابق سازمان بورس و اوراق بهادار گفت: توسعه نیروگاههای تجدیدپذیر علاوه بر مزایای زیستمحیطی و اقتصادی، ...
فصل اقتصاد - مدیرعامل بورس انرژی با تأکید بر ظرفیت صندوق پروژه برای جذب منابع مالی گفت: استفاده از این صندوقها ...

فصل اقتصاد - رئیس سازمان امور اجتماعی کشور بر فعالسازی ظرفیت فرهنگی سواحل برای معرفی میراث و هویت تمدنی ایران تأکید ...

فصل اقتصاد - مدیرعامل شرکت نفت و گاز پارس از دو برابر شدن سرعت طرح توسعه در میدانهای گازی فرزاد، بلال و کیش خبر داد.
فصل اقتصاد - برنامه «رینگ طلا» محصول جدید پایگاه خبری بازار سرمایه ایران(سنا) است. «رینگ طلا» با تمرکز بر ابزارهای مالی ...

فصل اقتصاد - وزیر اقتصاد گفت: صندوقهای ارزی مشمول نرخگذاری دولتی نیستند و علاوه بر حفظ ارزش دارایی سود هم می دهند.
فصل اقتصاد - پذیرهنویسی واحدهای سرمایهگذاری صندوق پروژه نیروگاه خورشیدی «پایدار انرژی» آغاز شد.

فصل اقتصاد - آقای حسن نیا تاپیکو/صندوق رادیناس امسال ۶ طرح دانشبنیان را تأمین مالی میکند و سرمایه آن تا ۲ همت میرسد.

فصل اقتصاد - معاون شهردار تهران از تحقق ۷۸ درصدی احکام و شاخصهای برنامه چهارم تحول و پیشرفت شهر تهران خبر داد.

فصل اقتصاد - عضو هیات رئیسه مجلس، ضمن انتقاد از تداوم نابسامانی در بازار خودرو، گفت: متاسفانه خودروسازان علی رغم اینکه ...
فصل اقتصاد - تغییر رویکرد ارزی، این پرسش را مطرح کرده که آزادسازی ارز واقعاً به حذف رانت منجر میشودیا واگذاری مسئولیت ...
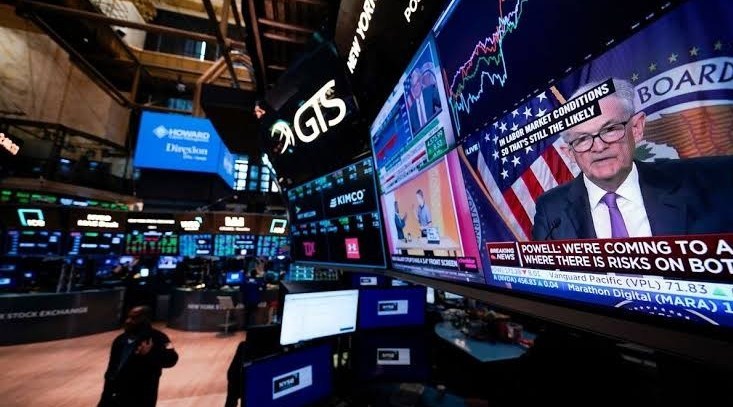
فصل اقتصاد - بانکهای مرکزی گروه هفت در آستانه تصمیم فدرال رزرو برای افزایش نرخ بهره هستند که سیاست پولی را تغییر ...

فصل اقتصاد - عضو کمیسیون بهداشت مجلس در واکنش به بلاتکلیفی قرارداد تامین شیر مدارس با تولیدکنندگان، گفت: اختصاص اعتبار ...
فصل اقتصاد - دادههای فرابورس ایران نشان میدهد مجموع ارزش پروژههای تأمین مالی جمعی از ساعت ۱۳ روز شنبه ۲۱ شهریور تا ...
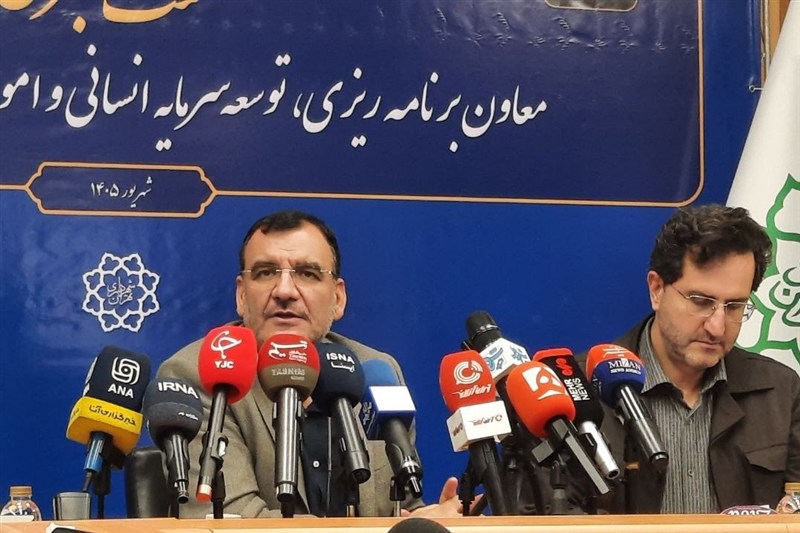
فصل اقتصاد - معاون شهرداری تهران از تحلیل تذکرات شورای شهر و ارائه بولتنهای تخصصی مباحث شورا به شهردار خبر داد.
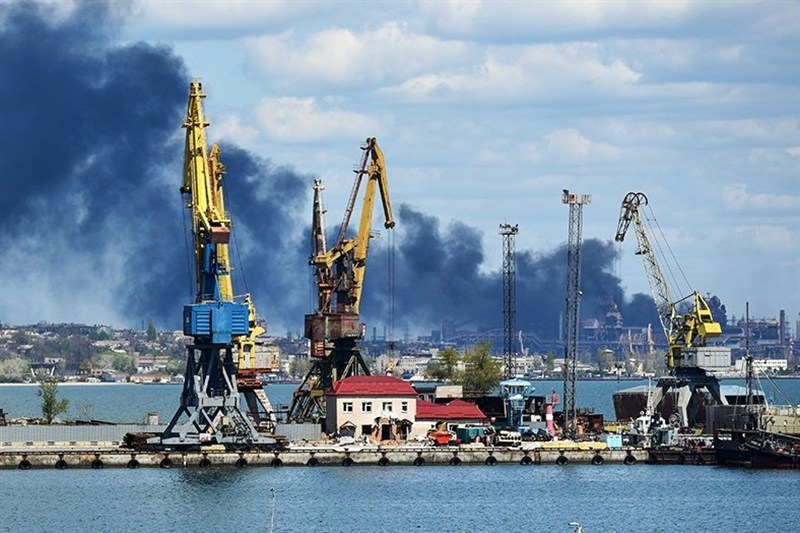
فصل اقتصاد - مقامات اوکراین میگویند درپی هزینه سنگین جنگ با روسیه، با زمستانی سخت و کمبود منابع مواجه هستند.

فصل اقتصاد - جنگ خاورمیانه با افزایش هزینه نفت، مواد اولیه و حملونقل، قیمت پوشاک را بالا برده است.
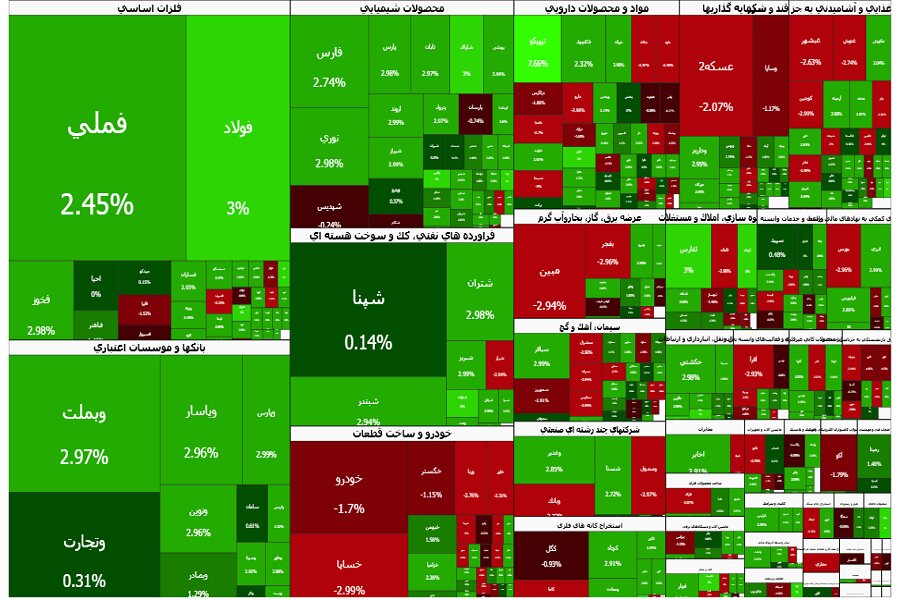
فصل اقتصاد - معاملات بورس اوراق بهادار تهران امروز یکشنبه ۲۲ شهریور ۱۴۰۵ با رشد دوباره ۱۵۰ هزار واحدی شاخص کل به پایان ...

فصل اقتصاد - امروز یکشنبه ۲۲ شهریور ۱۴۰۵ در بازار طلای داخلی، قیمت هر گرم طلای ۱۸ عیار به ۲۳ میلیون و ۵۶۵ هزار تومان ...

فصل اقتصاد - رهاکردن بازارطلای آنلاین در برزخ بیقانونی،حالابه قیمت حراج پساندازهای مردم وفروش شمشهای تقلبی تمام شده ...

فصل اقتصاد - بر اساس مصوبه امروز شورای اسلامی شهر تهران، رایگانماندن بلیت مترو و اتوبوسهای بیآرتی تا ۲ماه دیگر تمدید ...

فصل اقتصاد - اولین نشست خبری معرفی سهام شرکت «ذوب گران رنگین فلز» امروز یکشنبه ۲۲ شهریور ۱۴۰۵، با حضور مدیران این ...

فصل اقتصاد - مدیرعامل گروه مپنا در پنجمین برنامه «یکشنبه ـ یکناشر» سال ۱۴۰۵ و بیستمین رویداد از این سلسله برنامهها، ...

فصل اقتصاد - شاخص ۳۶ صنعت از مجموع ۴۱ صنعت بازار سهام در جریان مبادلات روز یکشنبه صعودی شد و میانگین رشد شاخص صنایع به ...

فصل اقتصاد - روزنامه لوموند نوشت فرانسه از رقبای اروپایی خود عقب افتاد و همزمان تورم و بیکاری این کشور افزایش یافته ...

فصل اقتصاد - جهش قیمت انرژی در پی جنگ ایران، تورم جهانی را تشدید و خطر کاهش رشد و افزایش نرخ بهره را بیشتر کرد.

فصل اقتصاد - یک کارشناس اقتصادی گفت: تأمین مالی زنجیرهای با کاهش نیاز به نقدینگی و افزایش کارایی اعتبار، بدون رشد پول ...

فصل اقتصاد - در پی افشای تخلفات ارزی و پولشویی در باجهها، فرمان عزل فوری رؤسای شعب متخلف و معرفی آنها به دادگاه صادر ...
فصل اقتصاد - در بازار آزاد قیمت طلای ۱۸عیار ۲۳ میلیون و ۵۸۳ هزار تومان و قیمت سکه طرح جدید ۲۳۴ میلیون تومان شد.

فصل اقتصاد - مدیرعامل شرکت بهرهبرداری نفت و گاز شرق از اجرای برنامه تعمیرات اساسی تأسیسات این شرکت با هدف افزایش ضریب ...

فصل اقتصاد - پویش توزیع رایگان سیانجی گرچه مصرف روزانه بنزین را تا ۳ میلیون لیتر کاهش داد، اما بدون نوسازی مخازن و ...

فصل اقتصاد - مدیریت عملیات غیرصنعتی شرکت مناطق نفتخیز جنوب ضمن پاسخ به حواشی اخیر، تأکید کرد اقامت کارکنان در هتل مشهد، ...

فصل اقتصاد - پروژه حفظ تولید نفت، جمعآوری گازهای همراه و توسعه زیرساختهای انتقال گاز میدان مشترک سلمان در حال اجرا ...

فصل اقتصاد - رئیس ستاد نوسازی ناوگان حملونقل وزارت صمت گفت: حدود ۵ میلیون موتورسیکلت در کشور دارای کارت سوخت فعال هستند ...

فصل اقتصاد - شاخص کل بورس تهران در پایان معاملات امروز یکشنبه از مرز ۷.۴ میلیون واحد عبور کرد.

فصل اقتصاد - دادههای مدیریت نظارت بر بورسهای سازمان بورس و اوراق بهادار نشان میدهد در روز شنبه ۲۱ شهریور ۱۴۰۵ مجموع ...

فصل اقتصاد - ۱۵۰۰ میلیارد تومان از بدهی مپنا به گروه سهام عدالت هفته آینده تسویه خواهد شد.

فصل اقتصاد - شاخص بورس در معاملات روز یکشنبه به روند صعودی خود ادامه داد و رکورد جدیدی را ثبت کرد.
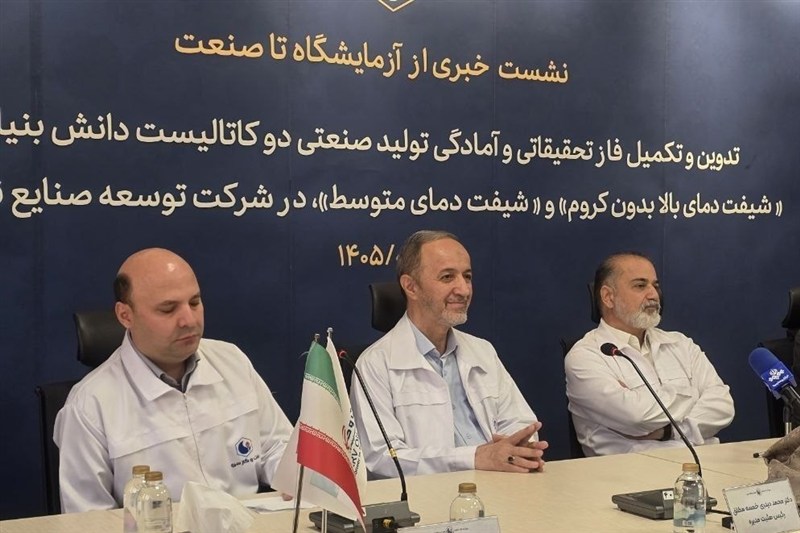
فصل اقتصاد - محصول بومی ایران با حذف رقیب انگلیسی، به سبد کالایی مجتمعهای پتروشیمی روسیه راه یافت.

فصل اقتصاد - عضو کمیسیون برنامه، بودجه و محاسبات مجلس گفت:واقعیت این است که در کشور فرصتهای مطمئن و محیط امنی برای ...

فصل اقتصاد - با وجود جهش ۲۰ برابری صدور چک الکترونیک، هنوز بیش از ۹۴ درصد معاملات چکی در ایران با کاغذ انجام میشود؛ ...
فصل اقتصاد - بر اساس مصوبه امروز شورای شهر تهران، رایگان ماندن بلیت مترو و اتوبوسهای بیآرتی تا ۲ ماه دیگر تمدید شد.

فصل اقتصاد - پروژه حفظ تولید نفت، جمعآوری گازهای همراه و توسعه زیرساختهای انتقال گاز میدان مشترک سلمان در اجرا است.
فصل اقتصاد - قیمت نفت خام برنت در معاملات بازارهای جهانی با کاهش ۳.۰۲ دلاری، ۲.۸۱ درصد افت کرد و به ۱۰۴.۶۱ دلار برای هر ...

فصل اقتصاد - رئیس شورای شهر تهران نسبت به ششمین تغییر مدیر سازمان مدیریت پسماند شهر تهران واکنش نشان داد.
فصل اقتصاد - بانک پارسیان از ثبت رسمی افزایش سرمایه خود خبر داد؛ بر این اساس سرمایه ثبتی این بانک از ۳۱ همت به ۵۰ همت ...
فصل اقتصاد - ابزار جدید ارزی با هدف حفظ ارزش دارایی مردم شکل گرفته است، اما میزان اعتماد عمومی به نحوه پرداخت اصل و سود ...
فصل اقتصاد - یک کارشناس ارزی گفت صندوقهای درآمد ثابت ارزی با جذب دلارهای خانگی میتوانند تقاضای بازار غیررسمی را کاهش ...
فصل اقتصاد - رئیس کل بانک مرکزی جمهوری اسلامی ایران؛ تهران را به مقصد استانبول ترکیه ترک کرد.
فصل اقتصاد - بهای فروش حواله دلار در مرکز مبادله با ۴۹۰ تومان افزایش نسبت به دیروز، به ۱۶۳ هزار و ۹۰۳ تومان رسید.

فصل اقتصاد - دولت پرداخت بخشی از کمکهای رفاهی کارکنان و یارانهها را مشروط به رضایت از طریق کیف پول الکترونیک ابلاغ ...

فصل اقتصاد - عضو شورای شهر تهران گفت: پروژههای کوچکمقیاس محلات گاهی بیش از طرحهای بزرگ شهری برای مردم اثرگذارند.
فصل اقتصاد - یک فوریت طرح انتقال انبار نفت شهران از محدوده مسکونی با اکثریت آرا تصویب شد.
فصل اقتصاد - عضو شورای شهر تهران گفت: شهرداری نباید برای تأمین هزینه مسئولیتهای جدید، شهر را با فروش تراکم هزینه کند.
فصل اقتصاد - عضو کمیسیون انرژی مجلس با تأکید بر لزوم برخورد قاطع با مراکز استخراج غیرمجاز رمزارز، گفت:تلاش مجلس در جهت ...

فصل اقتصاد - قائم مقام گروه مالی کارآمد انتشار اوراق سلف سکه را اقدامی در مسیر توسعه ابزارهای مالی مبتنی بر طلا و تعمیق ...
فصل اقتصاد - بر اساس آمار مرکز مبادله ارز و طلای ایران در تاریخ ۲۲ شهریور ۱۴۰۵، نرخ حواله دلار به ۱۶۳ هزار و ۹۰۳ تومان و ...

فصل اقتصاد - عبدالناصر همتی، رئیسکل بانک مرکزی، با هدف حضور در اجلاس رؤسای بانکهای مرکزی کشورهای اسلامی، تهران را به ...
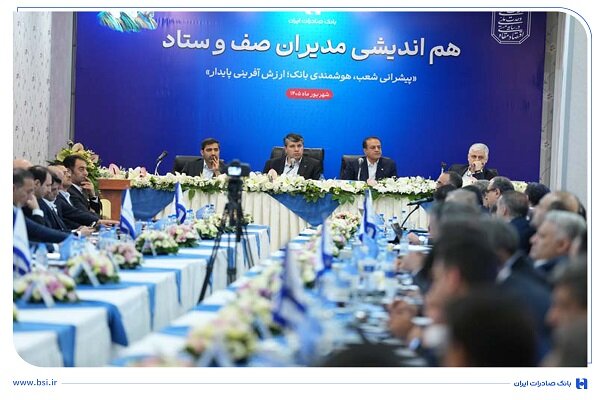
فصل اقتصاد - همایش هماندیشی مدیران صف و ستاد بانک صادرات ایران با پیروی از شعار محوری «پیشرانی شعب، هوشمندی بانک؛ ...

فصل اقتصاد - در جنگ اقتصادی هر دلار یک انتخاب راهبردی است؛ آیا منابع محدود باید صرف واردات شود یا تقویت تولید داخلی؟

فصل اقتصاد - عضو کمیسیون صنایع و معادن مجلس، با بیان اینکه صادرات زنجیرههای معدنی از نظر وزنی ۴۰ درصد کاهش یافت، گفت: ...

فصل اقتصاد - عضو شورای شهر تهران گفت: نباید مسائل زنان ایرانی را به موضوع حجاب محدود کرد و باید دستاوردهای آنان را دید.
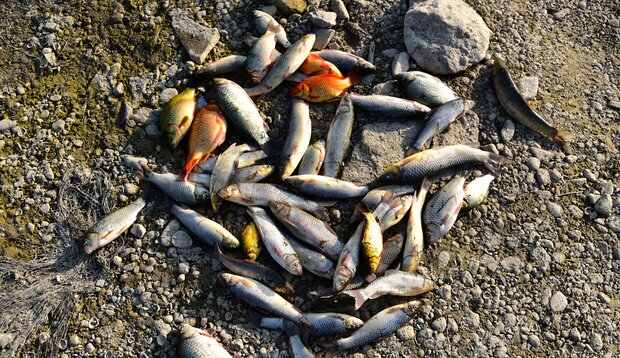
فصل اقتصاد - عضو مجمع نمایندگان استان اصفهان در مجلس شورای اسلامی با انتقاد از تداوم مدیریت مقطعی جریان آب زایندهرود، ...
فصل اقتصاد - رئیس شورای شهر تهران نسبت به ششمین تغییر مدیر سازمان مدیریت پسماند شهر تهران واکنش نشان داد.

فصل اقتصاد - رئیس شورای شهر تهران گفت: حزبالله لبنان همچنان توانمند و آماده دفاع و مقاومت است.

فصل اقتصاد - بازار فیزیکی بورس کالای ایران در هفته منتهی به ۱۸ شهریور ۱۴۰۵، شاهد گردش قابل توجه محصولات صنعتی و معدنی ...

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: مبلغ اختصاصیافته برای کالابرگ حتی هزینه چند روز سبد خوراکی یک خانواده ...

فصل اقتصاد - تشدید درگیریهای نظامی در خاورمیانه به لغو و تأخیر شماری از پروازها در دبی و ابوظبی منجر شده است.
فصل اقتصاد - یک کارشناس انرژی، نرخ سوم بنزین را اولین پله اصلاح ناترازی دانست و بر لزوم توسعه CNG و اسقاط خودروها در ...
فصل اقتصاد - هاشم خنفری با بیان اینکه زمان و مکان اجرای نهضت ملی مسکن میتواند بر کاهش یا افزایش آسیبهای اجتماعی در ...
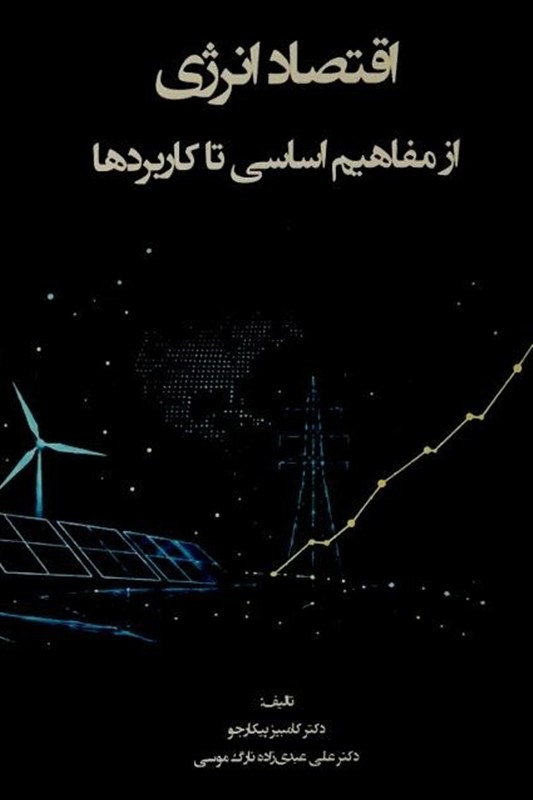
فصل اقتصاد - کتاب «اقتصاد انرژی؛ از مفاهیم اساسی تا کاربردها» به همت نشریه نور علم منتشر شد.

فصل اقتصاد - گزارش مدیریت پژوهش سازمان بورس و اوراق بهادار نشان میدهد در معاملات امروز، ارزش معاملات ETFs به ۷۰.۹ همت ...
فصل اقتصاد - در روز یکشنبه ۲۲ شهریور ۱۴۰۵، در بازار فیزیکی بورس انرژی در مجموع ۴۸ هزار و ۵۱۱ تن فرآورده هیدروکربوری ...

فصل اقتصاد - تالارهای بورس کالای ایران امروز یکشنبه ۲۲ شهریور میزبان عرضه ۳ میلیون و ۲۵۹ هزار و ۳۹۲ تن انواع محصول است. ...

فصل اقتصاد - طی ۲۴ ساعت گذشته قیمت هر بشکه نفت برنت از ۱۰۰ دلار به مرز ۱۱۰ دلار رسید و امروز جمعه ۲۰ شهریور ۱۴۰۵ در مرز ...
فصل اقتصاد - معاون وزیر نفت اعلام کرد، تاکسیهای اینترنتی پرپیمایش در اولویت دوگانه سوزشدنِ رایگان قرار دارند.

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: صندوق های درآمد ارزی راهی برای هدایت سرمایه های راکد مردم است.

فصل اقتصاد - نماینده مردم اردبیل در مجلس با انتقاد شدید از افزایش اخیر قیمت کارخانهای خودروها گفت: خودروسازان با ادعای ...

فصل اقتصاد - دیوان محاسبات کل کشور اعلام کرد؛ حدود ۳۱ هزار میلیارد تومان منابع سازمان بهینه سازی، به جای تبدیل شدن به ...
فصل اقتصاد - آینده بورس به نقدینگی، ارزش معاملات، وضعیت سودآوری شرکتها، نرخ ارز و متغیرهای سیاسی و اقتصادی بستگی دارد.

فصل اقتصاد - دادههای اداره تحلیلهای اقتصادی و ریسک سازمان بورس و اوراق بهادار نشان میدهد نرخ بازده تا سررسید (YTM) ...

فصل اقتصاد - مجموع ارزش بازارهای سهام ایران، شامل: بورس، فرابورس و بازار پایه در ۵ دقیقه ابتدای معاملات امروز یکشنبه ۲۲ ...

فصل اقتصاد - گزارشهای آماری مدیریت نظارت بر بورسهای سازمان بورس و اوراق بهادار از معاملات بازار سهام نشان میدهد تعداد ...

فصل اقتصاد - کامل ابراهیمیان کارشناس بازار سرمایه در یاداشتی که در اختیار پایگاه خبری بازار سرمایه ایران(سنا)، قرار داده ...

فصل اقتصاد - یک مسئول هواشناسی گفت: بارشهای اخیر شمال ناشی از النینو یا تورنادو نبود، بلکه عبور یک موج جوی، رطوبت ...

فصل اقتصاد - کیفیت هوای تهران در آستانه وضعیت ناسالم قرار دارد.

فصل اقتصاد - معاون سازمان توسعه تجارت ایران از تهیه و ابلاغ اطلس جامع مبادی رسمی تجارت خارجی کشور خبر داد؛ ابزاری که با ...
فصل اقتصاد - شاخص ۴۰ صنعت در جریان مبادلات روز شنبه صعودی شد و میانگین رشد شاخص صنایع به ۱.۹۳ درصد رسید.

فصل اقتصاد - تعداد ۳۹ناشر، ۱۲هزار و ۲۸۵میلیارد تومان سود را هفته گذشته از طریق سامانه سجام به حساب سهامداران واریز ...

فصل اقتصاد - بیش از یک میلیون و ۶۵۰ هزار سرمایهگذار حقیقی در عرضه اولیه صنایع دامپروری و لبنی رضوی مشارکت کردند.
فصل اقتصاد - مجموع ورود پول حقیقی به تالار شیشهای از ابتدای سال به حدود ۹۱ هزار و ۴۰۰ میلیارد تومان رسیده است.

فصل اقتصاد - معاونت نظارت بر بورسها و ناشران سازمان در مرداد امسال، ۴ هزار و ۶۵۱ تذکر سیستمی ارسال کرد.

فصل اقتصاد - قرار گرفتن همزمان بورس، ارز و طلا در سطوح بالا، نشاندهنده رقابت جدی بازارهای دارایی برای جذب نقدینگی است.
فصل اقتصاد - نایب رئیس کمیسیون صنایع و معادن مجلس، ضمن انتقاد از افزایش بی رویه قیمت گوشی موبایل، گفت:هم اکنون باید ...

فصل اقتصاد - نایب رئیس کمیسیون اقتصادی مجلس گفت: اقتصاد مقاومتی الگویی هوشمندانه برای تبدیل تهدید تحریم به فرصت بازسازی ...
فصل اقتصاد - عضو کمیسیون برنامه، بودجه و محاسبات مجلس با انتقاد از بیعملی دولت در برابر افزایش شتابان نرخ ارز، گفت: جهش ...

فصل اقتصاد - عضو کمیسیون کشاورزی مجلس، با اشاره به شرایط مناسب تولید برنج در سال جاری گفت: با وجود اینکه ممنوعیت فصلی ...

فصل اقتصاد - عضو کمیسیون صنایع و معادن مجلس، گفت: تدوین استراتژی صنعتی تکلیف قانونی وزارت صنعت، معدن و تجارت است که ...

فصل اقتصاد - رئیس کمیسیون حمایت از تولید مجلس به انتقاد از استفادهنشدن از ظرفیتهای موجود برای تأمین مالی غیرتورمی ...

فصل اقتصاد - رئیس کمیسیون اجتماعی مجلس آئیننامه دولت پیرامون نحوه انتصاب مدیران و هیأت مدیرهها در شرکتهای زیر مجموعه ...
فصل اقتصاد - دکتر سعید خانیپور* عبور شاخص کل از مرز هفتمیلیون واحد، بار دیگر یک پرسش آشنا را به صدر بحثهای بازار ...

فصل اقتصاد - فردین آقابزرگی* پیشبینی در شرایط ناپایدار، بهویژه در اقتصادی که همزمان تحت تاثیر متغیرهای ژئوپلیتیک و ...
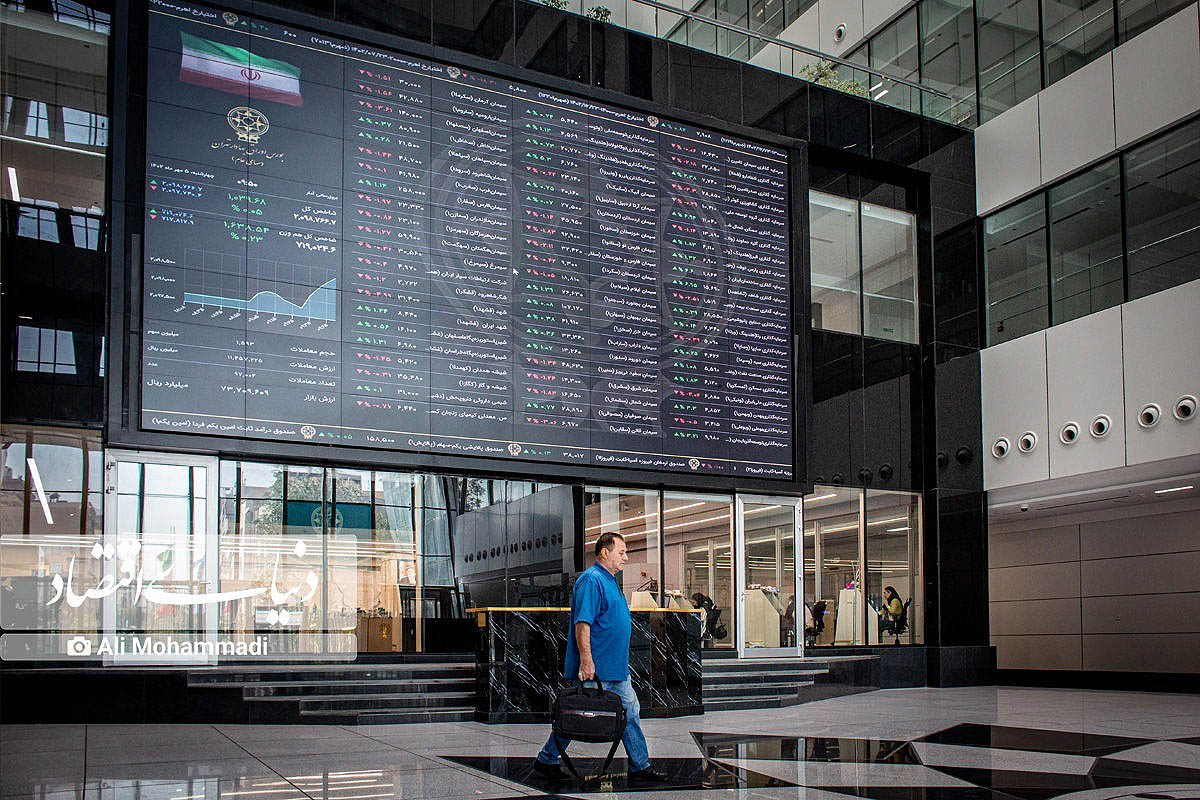
فصل اقتصاد - بورس تهران پس از پشت سر گذاشتن تعطیلی ناشی از جنگ، بالاخره در مسیر صعود قرار گرفت؛ مسیری که اینبار برخلاف ...

فصل اقتصاد - مدیرعامل توانیر از شناسایی بیش از یک میلیون مصرف کننده غیرمجاز برق در ۶ ماه خبر داد.
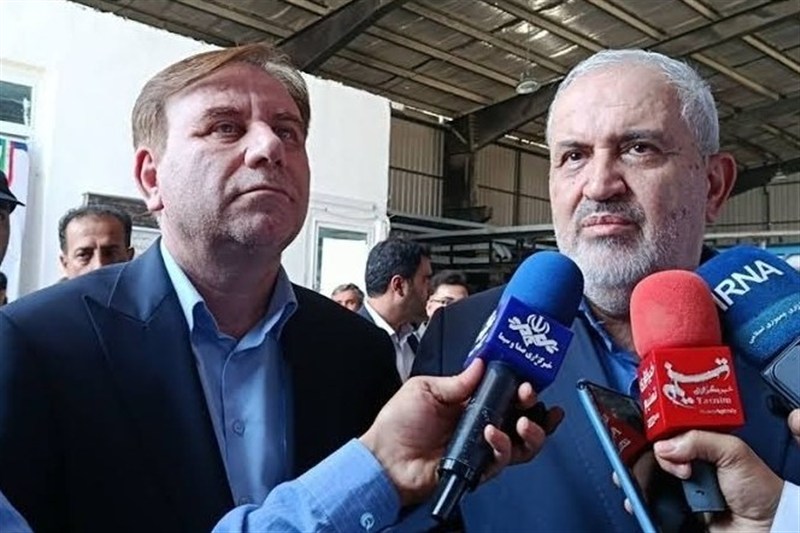
فصل اقتصاد - وزیر نیرو گفت: با همدلی و همراهی مردم ۲۰ هزارمگاوات ناترازی برق برطرف شده است

فصل اقتصاد - وزیر نیرو گفت: به دنبال توسعه اتصال شبکه برق ایران با کشورهای منطقه هستیم؛شبکه برق کشور از شرایط سخت عبور ...

فصل اقتصاد - سرپرست سازمان تأمیناجتماعی، بر استفاده از روشهای متنوع برای وصول مطالبات سازمان تأمین اجتماعی تاکید ...

فصل اقتصاد - اطلاعرسانی در خصوص ثبتنام وام قرضالحسنه بازنشستگان و مستمریبگیران تامین اجتماعی، فقط از طریق کانون ...

فصل اقتصاد - مدیرعامل صندوق بازنشستگی کشوری با تأکید بر ضرورت بازنگری در سیاستها و ساختارهای مرتبط با دوران بازنشستگی ...
فصل اقتصاد - رئیس جمعیت هلالاحمر در یادداشتی به مناسبت روز جهانی کمکهای اولیه، بر ضرورت همگانی شدن آموزشهای امدادی ...
فصل اقتصاد - سرپرست سازمان تأمین اجتماعی گفت: اینکه بعضاً گفته میشود سازمان تامین اجتماعی ورشکست شده، دروغ است. ما در ...
فصل اقتصاد - معاون امور فرهنگی کمیته امداد گفت: براساس تفاهمنامه میان حوزه هنری انقلاب اسلامی با کمیته امداد امام خمینی ...

فصل اقتصاد - رئیس سازمان ثبت احوال کشور از طراحی نسل جدید کارتهای هوشمند ملی با رویکرد ارتقای امنیت، تسهیل احراز هویت و ...

فصل اقتصاد - مدیرعامل صندوق بازنشستگی کشوری به ارائه گزارشی جامع و کامل از اقدامات صندوق بازنشستگی در یک سال گذشته ...
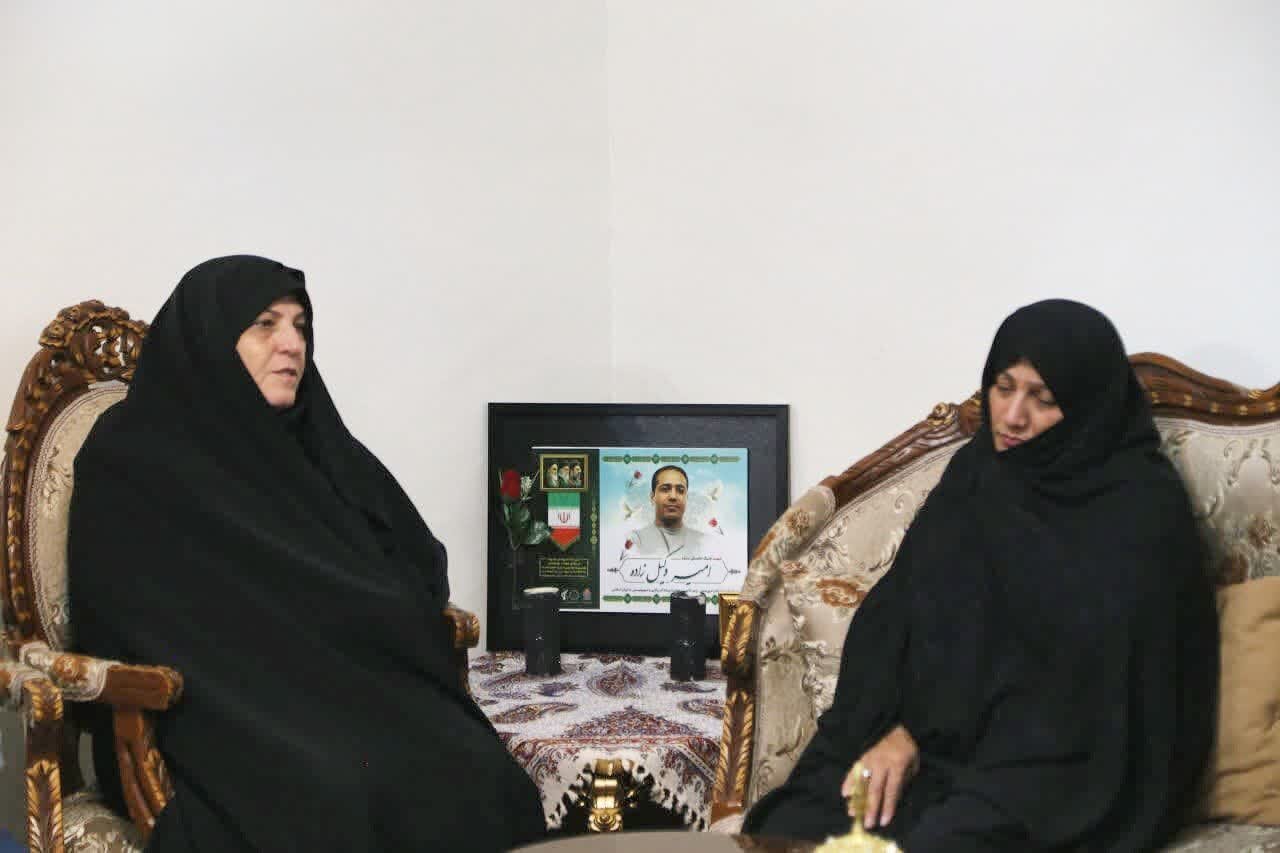
فصل اقتصاد - تبریز- معاون تعاون و امور اجتماعی بنیاد شهید و امور ایثارگران کشور گفت: خون شهدا محور انسجام و وحدت مقدس ...

فصل اقتصاد - با وجود بستهشدن موقت پایانههای مرزی شلمچه و چذابه، تردد زائران از مرزهای مهران و خسروی بهصورت روان در ...
فصل اقتصاد - بانک مرکزی با هدف تسهیل بازگشت ارز، دو راهکار تازه برای رفع تعهد ارزی صادرکنندگان عملیاتی کرد.

فصل اقتصاد - رئیس اتحادیه موبایل تهران با پیشبینی کاهش ۲۰ تا ۳۰ درصدی قیمتها، گفت: مردم از خریدهای هیجانی پرهیز کنند.

فصل اقتصاد - دبیرکل اتاق بازرگانی گفت: با رونمایی سامانه جامع ISPX پیوند استراتژیک صنایع کوچک با بنگاههای بزرگ رقم ...

فصل اقتصاد - مصوبه هیات وزیران در خصوص اصلاح تبصره ماده ۱۱۸ آیین نامه اجرایی قانون معادن ابلاغ شد.

فصل اقتصاد - جهش ۴۰ درصدی قیمت و توقف فروش روغن موتور، هزینه سرویس خودرو را به ارقام نجومی رسانده است.

فصل اقتصاد - مصوبات دویست و یکمین جلسه ستاد تسهیل و رفع موانع تولید کشور ابلاغ شد.

فصل اقتصاد - خورشید گزدرازی* تامین کالا از کانالهای متعددی صورت میگرفت که اکنون برخی از این مسیرها مسدود شده است. اکثر ...

فصل اقتصاد - کیوان کاشفی* در بحرانهای بزرگ، هزینه پیش از کالا به مقصد میرسد. اختلال، پیش از آنکه در قفسههای خالی دیده ...

فصل اقتصاد - یحیی آلاسحاق* کالاهای وارداتی از نظر اهمیت و جایگاه با یکدیگر فرق دارند؛ یکسری از کالاهای کشور، کالاهای ...

فصل اقتصاد - ایران به واسطه موقعیت جغرافیایی خود و دسترسی به خلیجفارس، دریای عمان و آبهای آزاد، یکی از مهمترین ...

فصل اقتصاد - رئیس اتاق تهران با بیان اینکه نمیتوان اقتصاد جنگ را با قوانین دوران صلح اداره کرد، گفت: بخش خصوصی در دوران ...

فصل اقتصاد - برنامه تفسیر جنگ خبرگزاری تسنیم در این قسمت به موضوع مدیریت اقتصادی در زمان نابسمانیهای ارزی پرداخته ...

فصل اقتصاد - رؤسای کل گمرکات ایران و ارمنستان، بر اجرای راهکارهای عملی برای تسهیل تجارت و ترانزیت، توسعه تبادل ...
فصل اقتصاد - با توجه به سرعت گرفتن بازسازی فاز پنجم پارس جنوبی این احتمال وجود دارد تا این فاز تا دی وارد چرخه تولید ...
فصل اقتصاد - وزیر پیشین کار تأکید کرد: مدیریت اقتصاد جنگی نیازمند استفاده از ظرفیتهای مغفول کشور است.

فصل اقتصاد - با واریز مجموع ۱۲.۵ هزارمیلیاردتومان؛ مستمری شهریورماه مددجویان کمیته امداد و سازمان بهزیستی پرداخت شد.
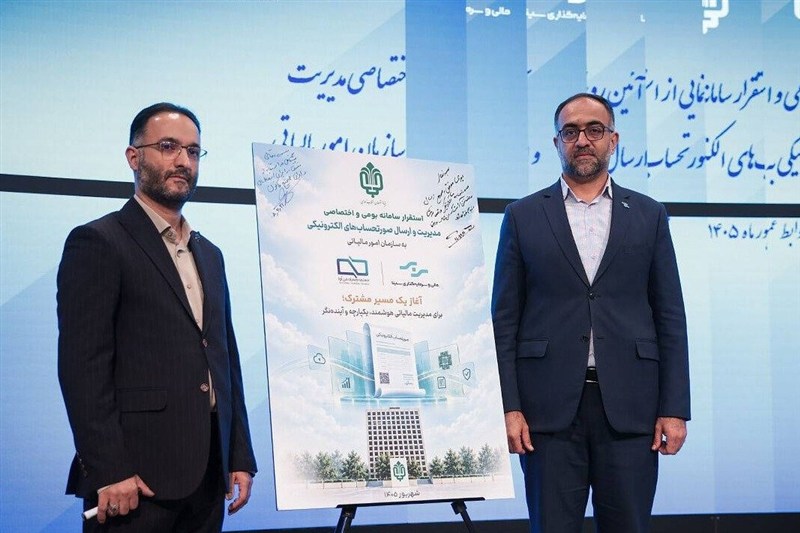
فصل اقتصاد - مدیرعامل هلدینگ سرمایهگذاری سینا بر نقش مجموعههای بزرگ اقتصادی در توسعه شفافیت و انضباط مالی تأکید کرد.

فصل اقتصاد - با هدف تأمین امنیت غذایی و معیشتی مرزنشینان سهمیه واردات برنج مرزنشینان به ۱۰۰ کیلوگرم در سال افزایش یافت.

فصل اقتصاد - معاون سابق رئیس جمهور با تشریح ویژگیهای مدیریتی شهید رئیسی، بر اشراف وی به مسائل اقتصادی تاکید کرد.
فصل اقتصاد - به درخواست گمرک ثبت «نوع گروه جانبازان» در ثبت سفارش خودروهای وارداتی الزامی شد.
فصل اقتصاد - معاون وزیر صمت از اتصال صنایع کوچک به زنجیره ارزش صنایع بزرگ خبر داد.
فصل اقتصاد - سامانه مبادلات پیمانکاری فرعی ایران نباید به بانک اطلاعاتی محدود شود.

فصل اقتصاد - با آغاز پذیرهنویسی صندوقهای ارزی، نحوه تضمین اصل و سود ارزی به دغدغه اصلی سرمایهگذاران تبدیل شده است.
فصل اقتصاد - تمامی واحدها مکلف به اجرای برنامه داخلی ریسکمحور و ارائه گزارشهای ششماهه به مرکز اطلاعات مالی شدند.

فصل اقتصاد - سخنگوی دولت گفت: به محض اینکه منبع مالی پایدار برای کالا برگ تأمین شود مبلغ کالا برگ افزایش پیدا خواهد ...

فصل اقتصاد - بخش خصوصی ایران در دوران جنگ و پساجنگ با وجود فشارهای اقتصادی و آسیبهای واردشده به بنگاهها ایستادگی کرد

فصل اقتصاد - به گفته فایننشالتایمز، آمریکا تحت فشار هزینههای نظامی، حمایت هوایی از نفتکشها در تنگه هرمز را کاهش داد.

فصل اقتصاد - دادگاه آمریکا دستور دونالد ترامپ برای ادامه فعالیت نیروگاه زغالسنگ میشیگان را غیرقانونی اعلام کرد.

فصل اقتصاد - معاون توسعه کارآفرینی و اشتغال وزارت تعاون، کار و رفاه اجتماعی از فعالیت ۱۵ هزار گروه خودیار با هدف تأمین ...
فصل اقتصاد - صادرکنندگانی که از تاریخ ارزیابی پروانه صادرات آنها بیش از ۱۵ ماه نگذشته میتوانند با ارائه اظهارنامه گمرکی ...
فصل اقتصاد - معاون وزیر صمت گفت: قرار است سوخت مورد نیاز واحدهای صنعتی طی دو ماه آینده و متناسب با میزان ذخیره موجود در ...

فصل اقتصاد - سخنگوی دولت گفت: فعلاً هیچ تغییری در نرخ و حجم بنزین سهمیهای اعمال نمیشود و هرگونه طرح جدید درباره مدیریت ...

فصل اقتصاد - شبکه بانکی طی ۵ ماه نخست سال ۱۴۰۵ بالغ بر ۵ هزار و ۵۱۸ همت تسهیلات پرداخت کرد که نسبت به مدت مشابه سال قبل ...

فصل اقتصاد - مدیرکل استاندارد استان تهران گفت: لولههای پلیاتیلن مشمول مقررات استاندارد اجباری است.
فصل اقتصاد - شرکت صنایع تولیدی کروز، شرکت پتروشیمی جمپیلن و پژوهشگاه پلیمر و پتروشیمی ایران همکاری سهجانبهای را برای ...

فصل اقتصاد - رئیس کل سازمان توسعه تجارت ایران گفت: تعهدات ارزی نباید استمرار صادرات و حفظ بازارها را مختل کند.

فصل اقتصاد - دبیرکل اتاق ایران گفت: باید سازوکاری ایجاد شود که بنگاههای بزرگ بهعنوان «لوکوموتیو» حرکت اقتصادی، ...

فصل اقتصاد - رئیس سازمان صنایع کوچک و شهرکهای صنعتی ایران از ساماندهی زنجیره تأمین بنگاههای کوچک و متوسط و اتصال ...

فصل اقتصاد - مزایده فروش ۱۰ محصول سواری و تجاری سبک گروه بهمن از روز یکشنبه ۲۲ شهریور آغاز میشود و متقاضیان میتوانند ...

فصل اقتصاد - معاون وزیر صمت از اختصاص ۴۰۰ هزار میلیارد تومان برای واحدهای صنعتی و تدوین بسته ۴۰ بندی برای مدیریت گاز ...
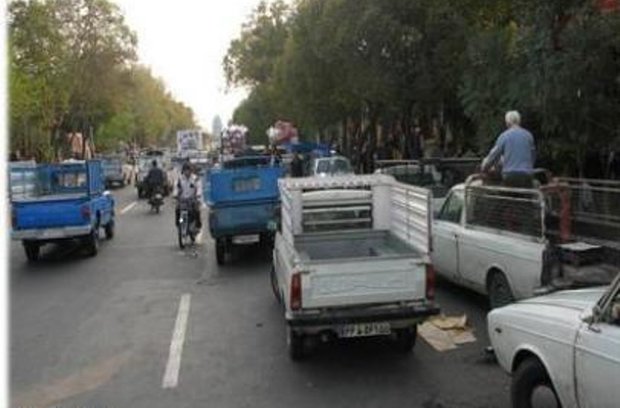
فصل اقتصاد - نائبرئیس اول اتاق اصناف گفت: با افزایش نرخ بنزین هزینه فعالیت در ناوگان صنفی شامل وانتبارها، مؤسسات ...

فصل اقتصاد - بریکس برای ایران فقط یک پیمان اقتصادی نیست؛ بازاری بزرگ و مجموعهای از مسیرهای مالی، تجاری و ترانزیتی است ...
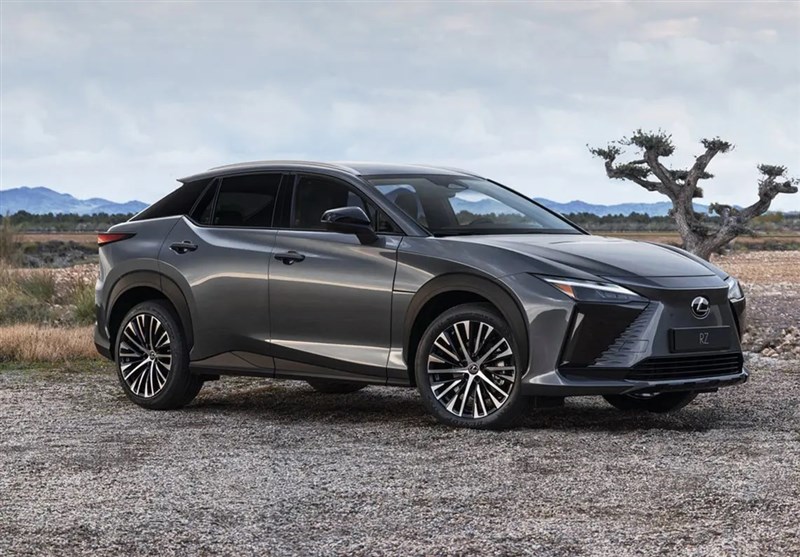
فصل اقتصاد - مجوز واردات خودروهای لوکس، بازار خودرو کشورهای عربی را با پول کف بازار ایران داغ کرد.

فصل اقتصاد - ۶ ایستگاه جدید شارژ خودروی برقی در نقاط مختلف در حال اجراست که تا پایان سال جاری به بهرهبرداری خواهد ...

فصل اقتصاد - جنگ با ایران و جهش قیمت نفت، خروج ۳۲ میلیارد دلاری سرمایه از صندوقهای سهام آمریکا طی یک هفته را رقم زد.

فصل اقتصاد - در معاملات هفته منتهی به ۲۰ شهریور، بازار بورس کالا شاهد دادوستد ۳ میلیون و ۶۹ هزار و ۴۶۳ تن انواع محصول به ...

فصل اقتصاد - استاندار تهران گفت: ساماندهی معتادان متجاهر به جمعآوری محدود نشود.
فصل اقتصاد - وزیر نیرو گفت: همکاری مردم و کاهش مصرف برق حدود ۶ میلیارد یورو به اقتصاد کشور کمک کرده است.
فصل اقتصاد - انرژی تنها یک موضوع اقتصادی نیست و باید مانند اقتصاد و فرهنگ، بهعنوان یک موضوع اجتماعی موردتوجه قرار ...

فصل اقتصاد - یک کارشناس حوزه بیمه کشاورزی گفت: هماکنون با همکاری بخش منابع طبیعی، اقدامات مدیریتی متعددی در حال پیگیری ...

فصل اقتصاد - سامانه جامع تجارت اعلام کرد ثبت سفارش واردات چای سیاه از امروز ۲۱ شهریورماه آغاز میشود و این نوبت بدون ...
فصل اقتصاد - مدیرعامل صندوق بیمه اجتماعی کشاورزان، روستاییان و عشایر از یارانه ۷۰ درصدی بیمه اجتماعی دولت برای قالیبافان ...
فصل اقتصاد - یک مسئول دولتی با اشاره به بیمه فرشبافان، گفت: در این مدل حمایتی، ۷۰ درصد از حق بیمه بافندگان از سوی دولت و ...

فصل اقتصاد - یک مسئول سازمان هواشناسی گفت: از امروز موج جدید بارشها در شمالغرب، سواحل خزر و ارتفاعات البرز آغاز میشود ...
فصل اقتصاد - رئیس انجمن انبوهسازان گفت: کنترل دستوری بازار اجارهبها جواب نمیدهد، برای کاهش اجاره باید تولید و عرضه ...

فصل اقتصاد - مدیرعامل شرکت هواپیمایی جمهوری اسلامی ایران با سفیر مالزی، با هدف توسعه شبکه پروازی و بررسی زمینههای حضور ...

فصل اقتصاد - سازمان هواشناسی کشور با صدور هشدار سطح نارنجی، از تشدید فعالیت سامانه بارشی در ۸ استان کشور تا فردا (۲۲ ...

فصل اقتصاد - مدیر روابط عمومی فرودگاه امام خمینی (ره) گفت: ایران اصلاً پروازی به بصره نداشته که لغو شده باشد و پروازهای ...

فصل اقتصاد - رئیس سازمان هواپیمایی کشوری، با محکومیت تحریمهای گسترده و یکجانبه آمریکا علیه صنعت هوانوردی غیرنظامی ...
فصل اقتصاد - فرمانده پلیس شهر فرودگاهی امام خمینی(ره)، از کشف ۴۸ هزار و ۸۰۰ دلار ارز قاچاق به ارزش ۱۱۲ میلیارد ریال از ...

فصل اقتصاد - بازرس کل امور راه و شهرسازی سازمان بازرسی از تخصیص زمین به کمتر از نیمی از متقاضیان طرح جوانی جمعیت خبر داد ...
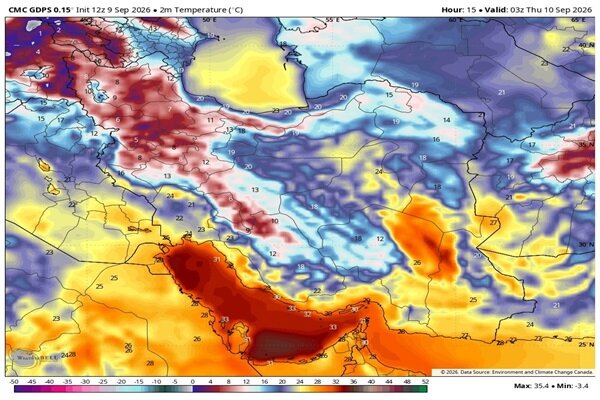
فصل اقتصاد - یک کارشناس هواشناسی گفت: طی دو روز آینده، علاوه بر کاهش شدید دما، بارشها در استانهای اردبیل، تهران، ...

فصل اقتصاد - رئیس سازمان هواپیمایی کشوری ضمن تأیید پایداری عملیات پروازی به عراق، گفت: تمامی پروازهای ایران به مقاصد نجف ...

فصل اقتصاد - مدیرعامل توانیر از تدوین بسته زمستانی برق و ابلاغ آن از ابتدای مهر خبر داد و گفت: با توجه به محدودیت ...
فصل اقتصاد - سخنگوی دولت با عذرخواهی از مردم در زمینه مدیریت انرژی گفت: آنچه انجام شده تمام توان دولت بوده و با توجه به ...

فصل اقتصاد - همراه اول با برگزاری رقابتی سراسری و اختصاص دو میلیارد تومان جایزه، پنج هزار گیمر را به میدان FC۲۶ میآورد؛ ...
فصل اقتصاد - مدیرعامل توانیر گفت:رشد ۴ برابری انرژی های تجدید پذیر ناترازی برق را کاهش داد.
فصل اقتصاد - مدیرعامل شرکت ملی حفاری ایران ازثبت۸۷روز جلوافتادگی در عملیات حفاری چاههای نفت و گاز در نیمه نخست سال ...
فصل اقتصاد - رئیس هیئت مدیره بانک مسکن، با اشاره به رشد چشمگیر شاخصهای مالی بانک، بر ضرورت تسلط بر منابع پایدار و ...

فصل اقتصاد - فرابورس ایران در ۵ روز معاملاتی هفته گذشته، شاهد رکوردشکنی شاخص کل و رشد ارزش بازار بود. رونق دادوستدها در ...

فصل اقتصاد - سهام شرکت صنایع دامپروری و لبنی رضوی امروز شنبه ۲۱ شهریور در ۲ مرحله در بازار دوم فرابورس ایران عرضه شد و ...

فصل اقتصاد - قیمت مس پس از سقوط ۳.۶ درصدی در روز پنجشنبه، روز جمعه با حمایت خرید سرمایهگذاران و تولیدکنندگان چینی ...

فصل اقتصاد - طبق اعلام رئیس اداره آموزش بازار سرمایه، فرصت ثبتنام در دورههای آموزشی ویژه آزمون معاملهگری بازار ...

فصل اقتصاد - وزیر نیرو با هشدار درباره نزدیک شدن پدیده النینو، بر ضرورت آمادگی کشور برای بارشهای سهمگین و کاهش ...
فصل اقتصاد - وزیر نیرو در حاشیه بهرهبرداری از نیروگاههای لرستان، بر ضرورت توسعه نیروگاههای برقآبی و تلمبهذخیرهای و ...

فصل اقتصاد - با واریز مجموع ۱۲.۵ هزارمیلیاردتومان، مستمری شهریورماه مددجویان کمیته امداد و سازمان بهزیستی پرداخت شد.
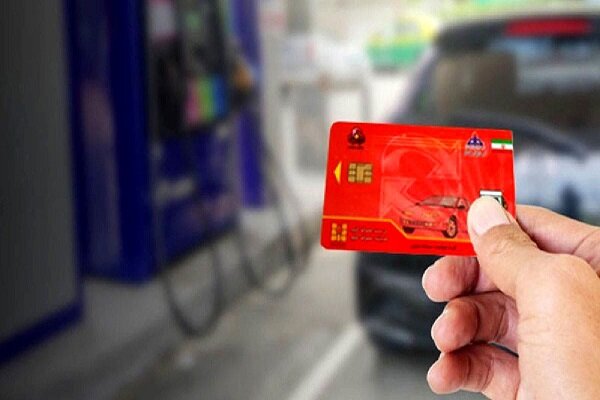
فصل اقتصاد - کارت سوخت جایگاهداران شناسهدار میشود تا بنزین یارانهای از مسیر جایگاهها به کارگاههای غیرمجاز تینر و ...

فصل اقتصاد - وزیر نیرو با اشاره به احتمال وقوع بارشهای سهمگین گفت: کشور امروز تشنه و نیازمند آب است و باید همه برای ...
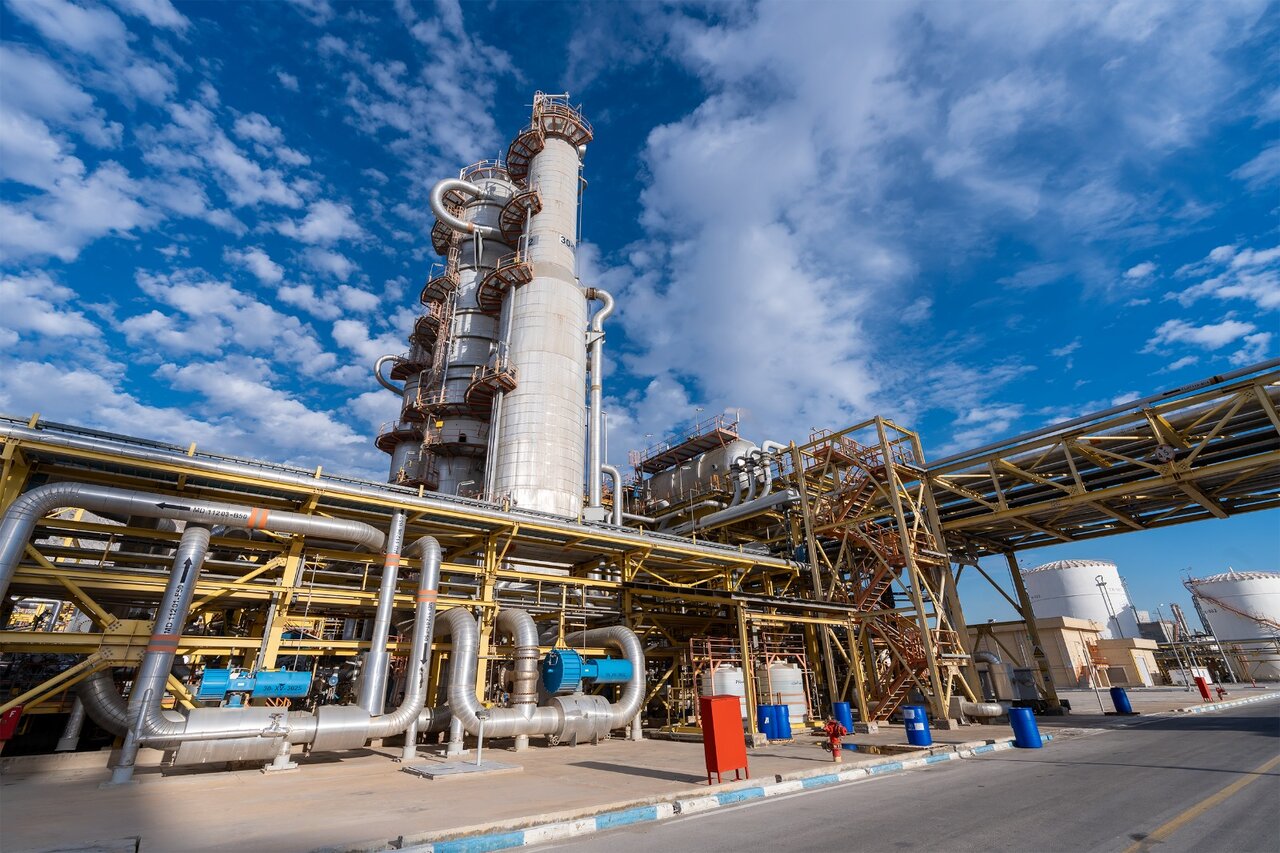
فصل اقتصاد - صنعت پتروشیمی ایران در سال سخت ۱۴۰۴، همزمان با شرایط ویژه کشور ناشی از حملههای دشمن، به ظرفیت نصبشده ۱۰۱ ...

فصل اقتصاد - معاون برق و انرژی وزارت نیرو از ابطال پروانه فعالیت ماینرهای غیرمجاز و کاهش ۳۰ درصدی ناترازی برق کشور نسبت ...
فصل اقتصاد - رئیس ایسپا با ارائه نتایج نظرسنجی از نگرانی ۶۶ درصدی مردم از کمبود انرژی خبر داد و گفت: ۵۱ درصد جامعه ...
فصل اقتصاد - قیمت هر گرم طلای ۱۸ عیار به ۲۴ میلیون و ۹۴ هزار تومان رسید و حواله دلار در تالار مبادله با رشد ۴۸۹ تومانی ...
فصل اقتصاد - با ورود بانک مرکزی به پرونده حسابهای اجارهای، ۲۷۱ اخلالگر و ۱۰ بانک متخلف نقرهداغ شدند.

فصل اقتصاد - مدیرعامل نوآوران موج: نمایشگاهها فقط محل ارائه محصول نیستند؛ اینجا زنجیره تولید کامل میشود. حضور شرکتهای ...

فصل اقتصاد - بانک مرکزی و مرکز اطلاعات مالی با مسدودسازی حسابهای مشکوک، فاز عملیاتی پاکسازی شبکه بانکی را آغاز کردند.
فصل اقتصاد - با ورود بانک مرکزی به پرونده حسابهای اجارهای، ۲۷۱ اخلالگر و ۱۰ بانک متخلف نقرهداغ شدند.

فصل اقتصاد - بانک مرکزی اروپا در آخرین نشست خود برای دومین بار در سال جاری نرخهای بهره را افزایش داد و نسبت به ماندگاری ...

فصل اقتصاد - پذیره نویسی پانزدهمین صندوق نقره با نماد «نقرا» که از امروز به مدت ۳ روز کاری در بورس کالای ایران آغاز شده ...

فصل اقتصاد - عربستان پس از حمله پهپادی نیروهای مقاومت خط لوله نفت خود را که برای دورزدن تنگه هرمز استفاده میشد، بست.
فصل اقتصاد - پارک فناوری نفت با احیای ۷۰۰ چاه کمبازده و پیوند هوش مصنوعی با میدان، گام بلندی در تولید برداشت.
فصل اقتصاد - عبدالناصر همتی در نشست با مدیران بانکی، از رصد مستمر تراکنشها و برخورد قاطع با متخلفان حوزه پولشویی و ...

فصل اقتصاد - صندوقهای سهامی با استراتژیهای فعال و تحلیلگری حرفهای، گزینه هوشمندانه برای حفظ ارزش داراییها هستند.

فصل اقتصاد - شاخص ۴۰ صنعت از مجموع ۴۱ صنعت بازار سهام در جریان مبادلات روز شنبه صعودی شد و میانگین رشد شاخص صنایع به ...
فصل اقتصاد - دادههای فرابورس ایران نشان میدهد مجموع ارزش پروژههای تأمین مالی جمعی از ساعت ۱۳ روز چهارشنبه ۱۸ شهریور ...

فصل اقتصاد - بذرپاش با اشاره به نرخ ۹.۹ برابری گاز در اروپا نسبت به آمریکا: واشنگتن ریسک صادر میکند؛ اروپا قبضش را می ...

فصل اقتصاد - یک کارشناس اقتصادی گفت: تهاجم نظامی اخیر به ایران، تنش تنگه هرمز و بلوکهای رقابتی جدید در منطقه، «سیاست ...

فصل اقتصاد - مدیرعامل این بانک ملی بر اهمیت اعتماد مردم، جایگاه تاریخی بانک ملی ایران، ضرورت تحول و نقش سرمایه انسانی در ...

فصل اقتصاد - بانک مرکزی در راستای مقابله با اخلال در نظام پولی، پرونده ۲۷۱ نفر با ۳۰۰ همت تراکنش مشکوک را به مراجع قضایی ...
فصل اقتصاد - چک الکترونیک با فراهم کردن امکان خرید اعتباری مواد اولیه، قفل تسهیلات بانکی را باز کرده و معاملات زنجیره ...

فصل اقتصاد - بانکهای تراز با هدایت منابع به صنایع صادراتی، بازگشت تسهیلات را تقویت میکنند و ریسک نکول در شبکه بانکی را ...
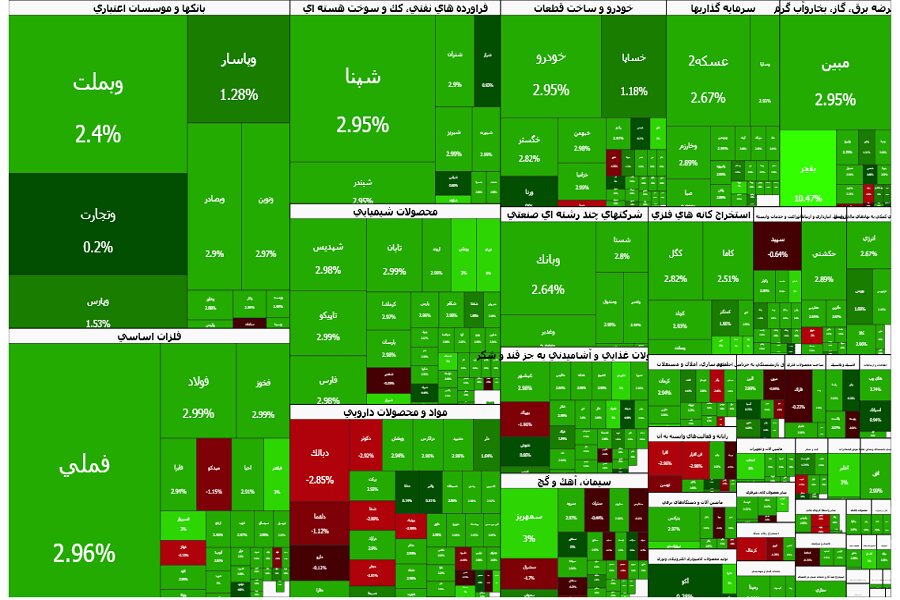
فصل اقتصاد - شاخص کل بورس اوراق بهادار تهران امروز شنبه ۲۱ شهریور با رشد ۱۵۵,۲۶۵ واحدی به سطح ۷,۲۷۷,۵۵۶ واحد رسید.
فصل اقتصاد - پذیرهنویسی عمومی این صندوق از امروز ۲۱ شهریورماه ۱۴۰۵ در بورس کالای ایران آغاز خواهد شد.

فصل اقتصاد - سپرده قانونی بالاتر برای بانکهای پرریسک، در کنار کنترل اضافهبرداشت و اجرای گزیر، میتواند از سرایت ...

فصل اقتصاد - براساس اعلام سپردهگذاری مرکزی ۳۹ ناشر ۱۲ هزار و ۲۸۵ میلیارد تومان سود را در سومین هفته شهریور امسال از ...

فصل اقتصاد - عضم کمیسیون صنایع مجلس از عرضه نخستین صندوق ارزی در جهت هدایت دلارهای خانگی به سمت توسعه صنایع خبر داد.
فصل اقتصاد - رئیس کل بانک مرکزی با تهدید به برخورد قضایی و مسدودسازی حسابها، نظارت بر تراکنشهای مشکوک را تشدید کرد.
فصل اقتصاد - در بازار آزاد قیمت طلای ۱۸عیار ۲۴ میلیون و ۹۴ هزار تومان و قیمت سکه طرح جدید ۲۳۸ میلیون و ۵۰۰ هزار تومان ...

فصل اقتصاد - ارزش معاملات صندوقهای سرمایهگذاری قابل معامله در بورس در هفته منتهی به ۲۰ شهریور ۱۴۰۵ با رشد ۳۱.۶ درصدی ...

فصل اقتصاد - کیفیت هوای تهران در وضعیت قابلقبول قرار دارد.

فصل اقتصاد - رینگ طلای بازار سرمایه در هفته منتهی به ۱۸ شهریور با رشد قیمت ابزارهای مبتنی بر طلا همراه شد. خالص ارزش ...

فصل اقتصاد - در معاملات هفته منتهی به ۲۰ شهریور ۱۴۰۵ بازار فیزیکی بورس کالای ایران ۳ میلیون و ۶۹ هزار و ۴۶۳ تن انواع ...

فصل اقتصاد - نگرانی از تنشهای ژئوپولیتیک در خلیج فارس در کنار لزوم اتخاذ سیاستهای متضاد در خصوص تورم و رکود در ...
فصل اقتصاد - عربستان پس از حمله پهپادی نیروهای مقاومت خط لوله نفت خود را که برای دور زدن تنگه هرمز استفاده میشد، بست.

فصل اقتصاد - آژانس بینالمللی انرژی هشدار داد اختلال عرضه نفت از منطقه خلیج فارس در سال جاری میلادی تشدید خواهد شد.

فصل اقتصاد - آژانس بینالمللی انرژی هشدار داد که به دلیل تأخیر در عادیشدن جریان نفت از سوی تولیدکنندگان خلیج فارس، افت ...

فصل اقتصاد - شاخص کل بورس تهران در پایان معاملات امروز شنبه از مرز ۷.۲ میلیون واحد عبور کرد.
فصل اقتصاد - وام نقدی در هر حلقه سپرده جدید ایجاد میکند، اما اعتبار زنجیرهای یک مطالبه واحد را میان بنگاهها میچرخاند ...

فصل اقتصاد - آمار معاملات بازار فیزیکی بورس کالای ایران نشان می دهد در هفته منتهی به ۲۰ شهریور ۳ میلیون و ۶۹ هزار تن ...
فصل اقتصاد - چین پس از کاهش ۳۲ درصدی واردات نفت، بار دیگر خرید خود را افزایش داده است.

فصل اقتصاد - مدیرعامل شورون هشدار داد که افت ذخیرهسازیهای راهبردی نفت خام کشورها میتواند به افزایش قیمتها در ...

فصل اقتصاد - مدیرعامل سبدگردان نویرا با تشریح آثار و کارکردهای انتشار اوراق سلف سکه گفت: «این ابزار علاوه بر ظرفیت پوشش ...

فصل اقتصاد - معاون برق و انرژی وزارت نیرو گفت:ناترازی برق از ابتدای دولت ۵۰ درصد کاهش پیدا کرده است.

فصل اقتصاد - در عرضه اولیه اوراق سلف سکه بانک مرکزی در بورس کالا از ۱۰۰ هزار قطعه، ۴۱ هزار قطعه سکه به فروش رسید.

فصل اقتصاد - گزارش جامع عملکرد مرکز مدیریت بدهیهای عمومی و روابط مالی دولت نشان میدهد در سال ۱۴۰۴ مجموع اوراق مالی ...

فصل اقتصاد - معاونت نظارت بر بورسها و ناشران سازمان بورس و اوراق بهادار با هدف شفافسازی در بازار سرمایه در مرداد ...
فصل اقتصاد - عضو کمیسیون برنامه، بودجه و محاسبات مجلس با انتقاد از روند کاهشی پرداخت تسهیلات تکلیفی در سال جاری به موجب ...

فصل اقتصاد - معاون حقوقی رئیسجمهور در نامهای به رئیس کل گمرک ایران، خواستار توقف دریافت ۱۰ درصد از کرایه حمل مایعات ...

فصل اقتصاد - گمرک ایران از افزایش سهمیه واردات برنج مرزنشینان خبر داد و سقف واردات این کالا را از ۵۰ به ۱۰۰ کیلوگرم برای ...

فصل اقتصاد - رئیس کل سازمان توسعه تجارت ایران گفت: تعهدات ارزی نباید استمرار صادرات و حفظ بازارها را مختل کند.

فصل اقتصاد - وزیر نیرو گفت: توسعه نیروگاههای برقآبی در دستور کار جدی وزارت نیرو است.
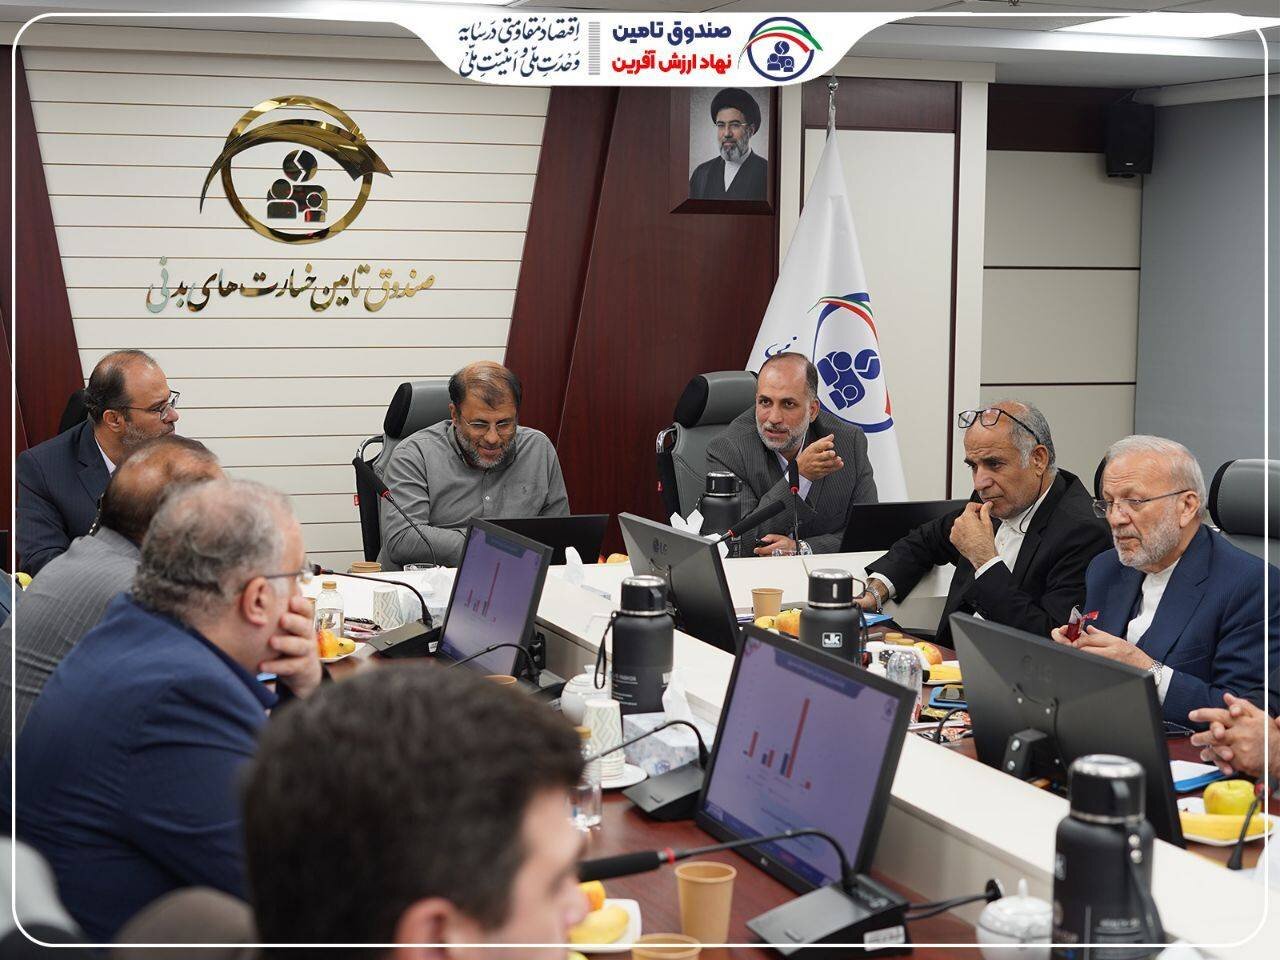
فصل اقتصاد - در نشست اعضای کمیسیون اقتصادی مجلس با مدیران صندوق تأمین خسارتهای بدنی بر بهرهگیری از ظرفیت فناوریها ...

فصل اقتصاد - سازمان پژوهش از دانشآموزان جامانده پایههای اول، هفتم و دهم خواست هرچه سریعتر ثبتنام خود را نهایی کنند.
فصل اقتصاد - طبق اعلام بانک مرکزی،پرونده ۲۷۱ اخلالگر ارزی با ۳۰۰ همت تراکنش مشکوک و ۱۰ بانک متخلف راهی مراجع قضایی شد.

فصل اقتصاد - بافین با ادعای ناتوانی فنی، مجوز شعبه ۵۰ ساله بانک سپه را در حالی لغو کرد که پیگیری حقوقی آن آغاز شد.
فصل اقتصاد - استاندار تهران بر تدوین تاریخ شفاهی رشادتهای جنگ اخیر تأکید کرد.
فصل اقتصاد - قیمت نفت خام برنت در معاملات روز جمعه ۱۱ سپتامبر ۲۰۲۶ با کاهش ۲.۸۱ درصدی معادل ۳.۰۲ دلار، در سطح ۱۰۴.۶۱ ...

فصل اقتصاد - به گفته روزنامه گاردین، علت لغو هزاران پرواز در انگلیس، اختلال ناشی از یک هواپیمای نظامی این کشور بوده ...

فصل اقتصاد - وزیر نیرو با اشاره به عقبماندگی ۱۵ میلیارد مترمکعبی در منابع آبی گفت: امیدوارم بارشهای سهمگین اتفاق ...

فصل اقتصاد - با وجود احتمال افزایش نرخ بهره در آمریکا، بازار جهانی طلا با تکیه بر تقاضای بانکهای مرکزی و خریداران ...

فصل اقتصاد - عضو کمیسیون بهداشت مجلس، تداوم مطالبات معوق داروخانهها را نشانه اشکال در مدیریت و فرآیندهای اجرایی حوزه ...

فصل اقتصاد - دادههای مدیریت نظارت بر بورسهای سازمان بورس و اوراق بهادار نشان میدهد در روز چهارشنبه ۱۸ شهریور ۱۴۰۵ ...

فصل اقتصاد - نرخ سود بازار بینبانکی در پایان سومین هفته شهریورماه بدون تغییر روی رقم ۲۴ درصد آرام گرفت.

فصل اقتصاد - طلا در پایان معاملات هفتگی با جهش بیش از یک درصدی و تثبیت در کانال ۴۳۶۰ دلاری، کفسازی موفقی ثبت کرد.

فصل اقتصاد - دیوان محاسبات کل کشور اعلام کرد؛ بررسیها نشان میدهد ۱۳ دستگاه اجرایی طی سالهای ۱۳۹۲ تا ۱۴۰۴، در اجرای ...

فصل اقتصاد - معان شهردار تهران گفت: ساختمانهای نیمهکاره رهاشده تهران تا پایان ۱۴۰۵ تعیین تکلیف میشوند.
فصل اقتصاد - با حضور مدیران بنیاد مستضعفان، سامانه بومی و اختصاصی مدیریت و ارسال صورتحسابهای الکترونیکی این بنیاد به ...
فصل اقتصاد - پایگاه خبری بازار سرمایه ایران (سنا) در برنامه جدید «رینگ طلا» به بررسی تحولات بازار طلا و چالش های پیش روی ...

فصل اقتصاد - امروز و در نخستین روز هفته (شنبه ۲۱ شهریور) تالارهای بورس کالا میزبان عرضه ۲۲۱ هزار و ۱۲۴ تن محصول هستند.

فصل اقتصاد - با عرضه اولیه اوراق سلف سکه بانک مرکزی در بورس کالای ایران و جذب ۹.۷ هزار میلیارد تومان نقدینگی در یک روز، ...
فصل اقتصاد - مدیرعامل شرکت توزیع نیروی برق استان تهران گفت:میانگین خاموشی برق در تهران در سال گذشته ۴۳ دقیقه بود.
فصل اقتصاد - معاون هماهنگی توزیع برق استان تهران گفت:۴۸۷ نقطه از شبکه برق استان تهران در جنگ آسیب دید.

فصل اقتصاد - مدیرعامل شرکت توسعه منابع آب:نیروگاههای برقآبی حدود ۱۷ درصد برق مورد نیاز در زمان اوج مصرف را تأمین ...

فصل اقتصاد - با تداوم روند صعودی در تالار مبادله ارز و طلا، قیمت حواله دلار آمریکا و یورو در نخستین روز معاملاتی هفته با ...

فصل اقتصاد - نرخ فروش حواله دلار در تابلوی مرکز مبادله با رشد ۴۸۹ تومانی، به ۱۶۳ هزار و ۴۱۳ تومان رسید.
فصل اقتصاد - عضو کمیسیون بهداشت مجلس با اشاره به افزایش جمعیت سالمند در کشور، گفت: باید در برنامهریزی نظام سلامت به ...

فصل اقتصاد - عضو کمیسیون بهداشت مجلس با انتقاد از اینکه بیمارستانها به دلیل بینظمی بیمهها از پذیرش ریسک درمان ...

فصل اقتصاد - عضو کمیسیون بهداشت مجلس شورای اسلامی، با اشاره به افزایش فعالیت ویروسهای تنفسی در کشور، بر ضرورت تقویت ...

فصل اقتصاد - تورم مصرفکننده در چین برای نخستینبار از ماه آوریل شتاب گرفت و قیمتهای درِ کارخانه نیز بیش از انتظار ...
فصل اقتصاد - کیفیت هوای تهران در وضعیت قابلقبول قرار دارد.

فصل اقتصاد - ترامپ وعده پرداخت ۵ هزار دلار به هر آمریکایی را داده؛ طرحی که ۱.۳ تریلیون دلار منابع می خواهد.

فصل اقتصاد - رئیس مرکز نظارت بر صندوقهای سرمایهگذاری سازمان بورس و اوراق بهادار از تاسیس حداقل ۴ صندوق سرمایهگذاری در ...
فصل اقتصاد - سخنگوی کمیسیون انرژی مجلس شورای اسلامی با اشاره به هدفگذاری برنامه هفتم توسعه برای افزایش ظرفیت تولید برق ...
فصل اقتصاد - رئیس اتحادیه طلا و جواهر تهران با هشدار نسبت به فعالیت پلتفرمهای آنلاین طلا گفت: مردم پیش از خرید باید از ...

فصل اقتصاد - گزارش مدیریت پژوهش سازمان بورس و اوراق بهادار نشان میدهد در معاملات امروز، ارزش معاملات ETFs به ۷۸.۵ همت ...

فصل اقتصاد - عضو کمیسیون برنامه، بودجه و محاسبات مجلس با تأکید بر ضرورت استفاده حداکثری از ظرفیتهای داخلی کشور گفت: ...

فصل اقتصاد - عضو کمیسیون کشاورزی مجلس گفت؛نرخ خرید تضمینی گندم باید بر مبنای هزینههای واقعی تولید و شرایط اقتصادی زمان ...
فصل اقتصاد - رئیس فراکسیون کشاورزی پویا و امور عشایر مجلس با اشاره به افزایش هزینه تولید و قیمت برنج، گفت: استفاده از ...

فصل اقتصاد - سازمان هواشناسی در برخی از مناطق کشور در بعضی از ساعتها رگبار و رعد و برق وزش باد شدید موقت و در نقاط مستعد ...

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: صادرکنندگان ایرانی، بهویژه در استانهایی خراسان، فارس، مازندران و خوزستان، ...

فصل اقتصاد - عضو کمیسیون عمران مجلس با اشاره به افزایش افسارگسیخته قیمت مسکن و اجارهبها، گفت: طرح جامع مسکن زمانی ...

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت:خصوصیسازی سالم و واقعی نیازمند شفافیت کامل در واگذاریها است.
فصل اقتصاد - ورود ۱۷همت پول حقیقی به بازار سهام در هفته گذشته نشان از این دارد که بورس در مسیر ثبت رکوردهای جدید قرار ...
فصل اقتصاد - رویترز گزارش داد: نرخ کرایه نفتکشها به بالاترین رکورد خود رسید
فصل اقتصاد - با عرضه ۲۵۲۰۰ خودرو و اختلاف قیمت چشمگیر در کارخانه و بازار، جای این پرسش است؛ آیا خریداران واقعی شانسی ...

فصل اقتصاد - تولیدکنندگان در صنعت تلفن همراه همچنان با موانع ارزی، گمرکی و سیاستی مواجهاند.
فصل اقتصاد - وزیر کاردولت سیزدهم گفت: حذف ارز ترجیحی باید با برنامه، کار کارشناسی و مدیریت فاصله نرخها انجام شود.
فصل اقتصاد - در روزهای جنگ و کمبود شدید ارز، مجوز واردات لکسوس با پول کف بازار صادر میشود.
فصل اقتصاد - اختیار تقسیط بدهی مالیات ابرازی عملکرد سال ۱۴۰۴ اشخاص حقوقی حداکثر تا ۳۱ شهریورماه تفویض شد.
فصل اقتصاد - اقتصاد دیجیتال باید نظام تأمین مالی کشور را از ابزارهای کاغذی و زمانبر به سمت تسویه های هوشمند هدایت کند.
فصل اقتصاد - چند معدن جدید در اختیار چادرملو قرار گرفته تا این شرکت بتواند عملیات اکتشاف آنها را تکمیل کند.
فصل اقتصاد - عضو شورای عالی جامعه حسابداران رسمی با تاکید بر اینکه بحران سوخت فراتر از کمبود است گفت: برای حفظ منابع ...

فصل اقتصاد - ایبیسی نیوز نوشت:افزایش قیمت گازوئیل در آمریکا، هزینه حملونقل و کالاهای روزمره را در این کشور افزایش ...
فصل اقتصاد - عضو کمیسیون انرژی مجلس با تحلیل ریشههای ناترازی سوخت، گفت:دولت مجموعهای از راهکارهای همزمان شامل ...

فصل اقتصاد - مطابق اعلام فرابورس ایران، شنبه ۲۱ شهریور ۸ درصد سهام شرکت صنایع دامپروری و لبنی رضوی عرضه می شود.
فصل اقتصاد - با پیگیری مسلم صالحی، نماینده مردم اقلید در مجلس در نشستی با معاون بازرگانی وزارت جهاد کشاورزی؛ مقرر شد ...

فصل اقتصاد - محمدباقر قالیباف رئیس مجلس با اشاره به گازوئیل، اوراق خزانه، نرخ بهره و نیروی نظامی، از فشار بر آمریکا ...
فصل اقتصاد - قیمت گازوئیل در آمریکا امروز از مرز ۶ دلار گذشت و هزینه حملونقل و کالاهای روزمره را در این کشور افزایش ...

فصل اقتصاد - همزمان با هفته تعاون سال ۱۴۰۵، ۲۴۴ طرح تعاونی با بیش از ۲۸ هزار فرصت شغلی در سراسر کشور با حضور احمد میدری، ...
فصل اقتصاد - وزیر تعاون، کار و رفاه اجتماعی با اشاره به تحول تعاونیها در سال سوم دولت، از آغاز پیگیری جدی پروژههای ...

فصل اقتصاد - به گفته مقامات بانک مرکزی اروپا، افزایش قیمت انرژی میتواند این بانک را به افزایش دوباره نرخ بهره وادار ...

فصل اقتصاد - کمبود نیروی مراقبت پرواز در فرودگاه سیدنی استرالیا امروز موجب لغو و تأخیر بیش از یکساعته شماری از پروازها ...

فصل اقتصاد - جهش قیمت جهانی نفت، نگرانی از تورم را در آمریکا افزایش داد و بازارهای سهام و اوراق را نزولی کرد.
فصل اقتصاد - یکی از مقامهای نفتی نیجریه میگوید کمبود سوخت جهان مدتها پس از درگیریهای خاورمیانه همچنان ادامه ...

فصل اقتصاد - رفع ممنوعیت صادرات کنسرو لوبیا از سوی سازمان توسعه تجارت ایران به گمرکات اجرایی ابلاغ شد.
فصل اقتصاد - بانک مرکزی با راهاندازی نخستین صندوق ارزی ازهفته آینده،به جذب وهدایت منابع به سمت پروژههای اقتصادی ...

فصل اقتصاد - عضو کمیسیون اجتماعی مجلس گفت: شفافیت هزینه کرد مسئولیت اجتماعی، اعتماد عمومی را افزایش میدهد.
فصل اقتصاد - با نزدیکشدن به زمان عرضه اولیه «لبن» مدیرعامل شرکت به معرفی برنامههای راهبردی و چشمانداز مالی آن ...
فصل اقتصاد - سازمان امور مالیاتی مواعد جدید مالیاتی را اعلام کرد.
فصل اقتصاد - وزیر امور اقتصادی و دارایی از آغاز پذیرهنویسی نخستین صندوق ارزی در بازار سرمایه طی هفته آتی خبر داد.
فصل اقتصاد - قیمت نفت برنت با افزایشتنشها در خاورمیانه با رشد ۱.۱۱دلاری از ۹۹ دلار در هر بشکه گذشت.

فصل اقتصاد - میزان برداشت آمریکاییها از ذخایر نفت راهبردیشان، از هفتهای ۹میلیون به ۱.۲میلیون بشکه رسید.
فصل اقتصاد - پالایشگاهههای چینی به دلیل جنگ علیه ایران و کاهش دسترسی به منابع نفتی پالایش نفت را کاهش میدهند.

فصل اقتصاد - مدیرعامل توانیر گفت:قبوض برق استخراج کنندگان نامجاز رمز ارز به مدت یکسال به نرخ آزاد محاسبه میشود.
فصل اقتصاد - با افزایش تنشها در خاورمیانه قیمت نفت ایران بیش از ۳ درصد افزایش یافت و در اغلب مناطق به بیش از ۹۵ دلار ...
فصل اقتصاد - با افزایش ۴۰ درصدی راندمان نیروگاهها، ۱.۲ میلیارد لیتر سوخت مصرفی نیروگاهها صرفهجویی شده است.
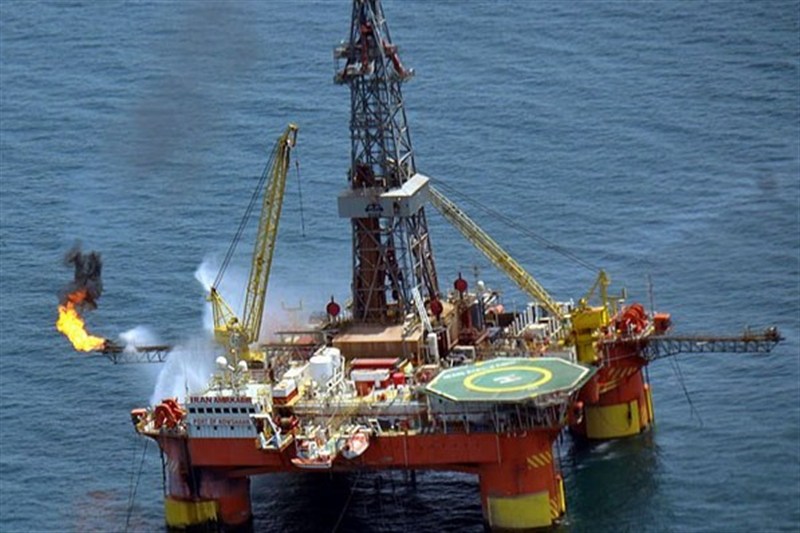
فصل اقتصاد - سکوی حفاری نیمهشناور ایران برای انجام عملیات حفاری اکتشافی نفت و گاز در آبهای عمیق دریای خزر آماده شد.
فصل اقتصاد - قیمت نفت ایران در بازار جهانی با گذشت بیش از سه ماه دوباره سه رقمی شد.
فصل اقتصاد - معاون حقوقی رئیسجمهور: عوارض ۱۰ درصدی تجارت فرآوردههای نفتی، گازی و پتروشیمی توسط ناوگان غیر ایرانی لغو ...
فصل اقتصاد - مهلت انجام برخی تکالیف مالیاتی مؤدیان تا پایان شهریور، آبان و اسفند ۱۴۰۵ تمدید شده است.
فصل اقتصاد - با وجود عرضه کافی یک معما درحوزه تقاضای ارز وجود دارد، به نظر میرسد هم اکنون بازار رسمی برای خریدار جذاب ...

فصل اقتصاد - نهاد پژوهشی شرکت سینوپک پیشبینی کرد تقاضای نفت چین در سال ۲۰۲۶ میلادی ۸.۹ درصد کاهش یابد.
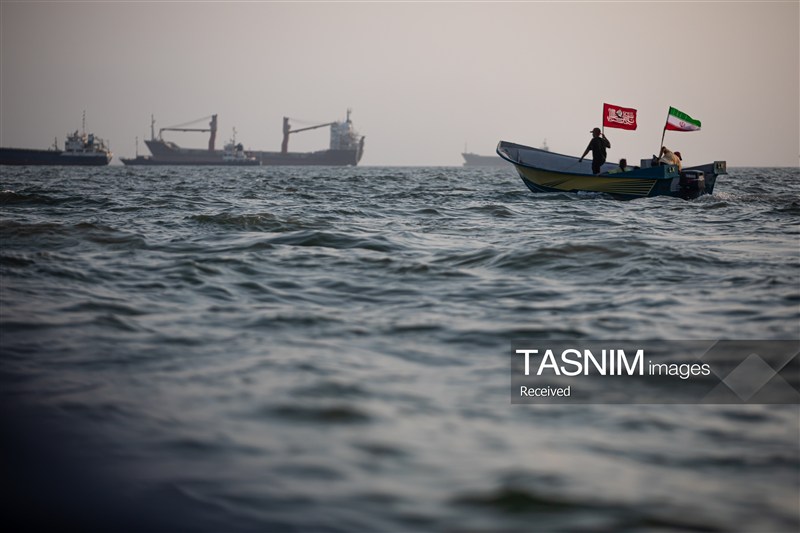
فصل اقتصاد - به گفته رویترز، تردد کشتیها از تنگه هرمز به شدت کاهش یافته و به کمتر از نصف میانگین ۱۰ روز اخیر رسیده ...

فصل اقتصاد - قیمت طلا در معاملات امروز ۳۶ دلار کاهش یافت و به ۴۳۴۱ دلار در هر اونس رسید.
فصل اقتصاد - وزیر اقتصاد گفت: صندوقهای ارزی مشمول نرخگذاری دولتی نیستند و علاوه بر حفظ ارزش دارایی سود هم می دهند.
فصل اقتصاد - در پی انتشار گزارشهایی درباره تلاشهای دیپلماتیک برای کاهش تنشها در منطقه، قیمت نفت امروز کاهش یافت.

فصل اقتصاد - با رشد سهم صنعت و معدن از تسهیلات بانکی، سیاست هدایت اعتبار به سمت پروژههای ارزآور وارد مرحله تازهای شد.
فصل اقتصاد - اصلاح سن بازنشستگی و جلوگیری از واگذاری بنگاههای زیانده از الزامات حل ناترازی صندوقهای بازنشستگی است.

فصل اقتصاد - حضور وزیر اقتصاد در نشست وزرای اقتصاد بریکس فرصتی است برای مقابله با فشارهای خارجی و خنثیسازی تحریم ها.

فصل اقتصاد - نایبرئیس اتاق اصناف گفت: تداوم مطالبه مالیاتهای غیرواقعی، محاسبه مالیات بر مبنای تراکنشها و محدودیتهای ...

فصل اقتصاد - واحدهای تولیدی آسیبدیده از جنگ مشمول حمایتهای مالیاتی شدند و طبق مصوبه هیئت وزیران، خسارت تأییدشده آنها ...

فصل اقتصاد - بازار خودرو در پایان هفته منتهی به ۲۰ شهریور ماه بار دیگر صعودی شد؛ تارا اتوماتیک V۴ با رشد ۱۶۰ میلیون ...

فصل اقتصاد - مدیرعامل بنیاد ملی گندمکاران نوشت، هرگونه اختلال در زنجیره تامین یا توزیع و یا کیفیت سوخت مستقیماً بر ...
فصل اقتصاد - سخنگوی کمیسیون بهداشت و درمان مجلس، از ورود نظارتی این کمیسیون به موضوع ساخت و تجهیز یکی از بیمارستانهای ...

فصل اقتصاد - دبیر انجمن ناشران دیجیتال گفت:کمیسیونهای تخصصی مجلس باید وزارت ارتباطات را ملزم به اجرای سند تسهیم کنند.

فصل اقتصاد - تورم ماهانه در مرداد به حدود ۳.۴ درصد کاهش یافت؛ اما تورم سالانه همچنان بالای ۸۹ درصد باقی مانده و قیمت ...
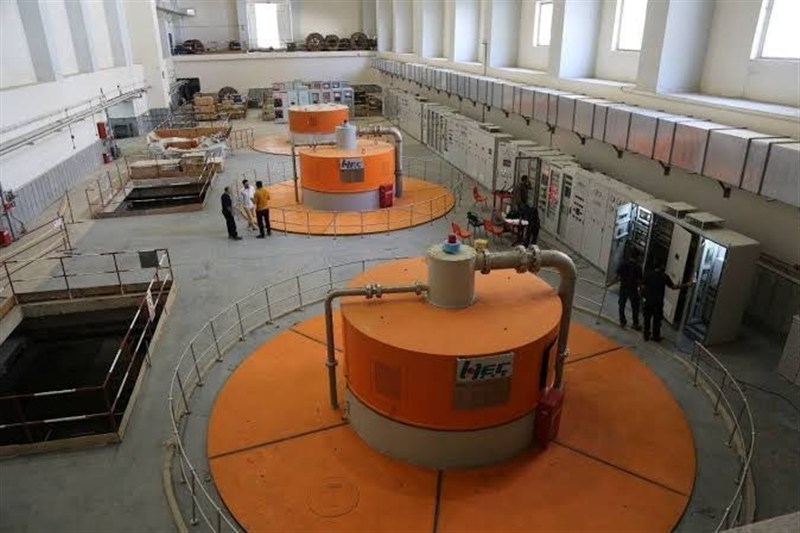
فصل اقتصاد - آمادهسازی ۴ واحد جدید نیروگاه برقآبی چمشیر به مراحل نهایی رسیده و ۱۲۰ مگاوات به ظرفیت برق کشور اضافه می ...
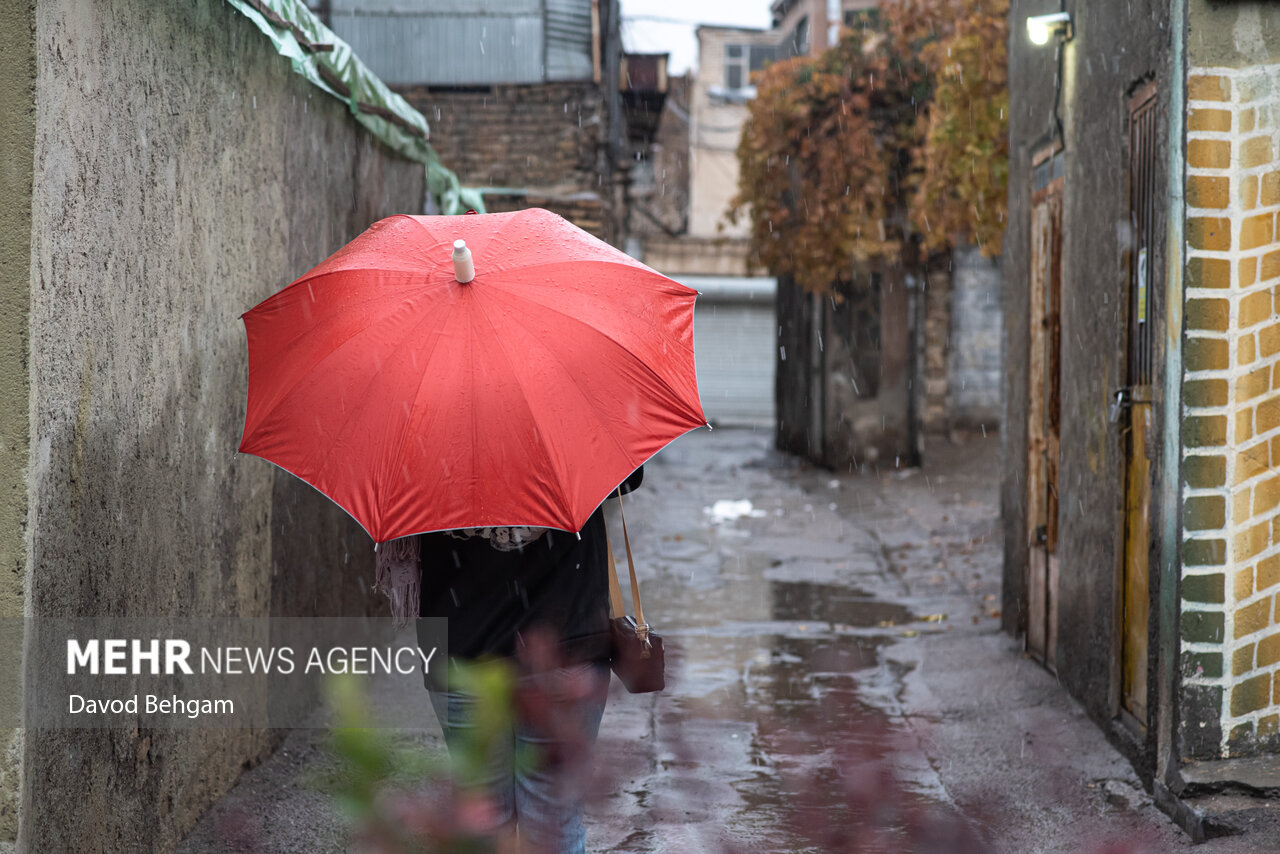
فصل اقتصاد - یک مقام مسئول سازمان هواشناسی گفت: از روز شنبه (۲۱ شهریور) با عبور موج بارشی از شمالغرب کشور، بارش در این ...

فصل اقتصاد - شرکت ملی صنایع پتروشیمی و سندیکای تولیدکنندگان مواد دارویی، شیمیایی و بستهبندی دارویی با هدف تکمیل زنجیره ...
فصل اقتصاد - فرآیند ارزیابی عملکرد مدیریت پرستاری دانشگاه علوم پزشکی کردستان با حضور ارزیابان معاونت پرستاری وزارت ...

فصل اقتصاد - فائو از افزایش حدود ۲ درصدی قیمت جهانی مواد غذایی در ماه اوت خبر داد.

فصل اقتصاد - امروز در برخی نقاط آذربایجان غربی و شرقی، اردبیل، گیلان، مازندران، گلستان، زنجان،قزوین، البرز، تهران، ...
فصل اقتصاد - سود ۵ تا ۸ درصدی صندوقهای ارزی به دلار، آیا میتواند رقیب بازدهی طلا، مسکن و نگهداری اسکناس دلار برای ...

فصل اقتصاد - انتشار اوراق به درهم، یوآن و یورو، با هماهنگکردن ارز بدهی با درآمدهای خارجی، هزینه تبدیل را کاهش میدهد و ...
فصل اقتصاد - بیش از ۹۰ درصد مبادلات چکی هنوز با برگه کاغذی انجام میشود؛ بازاریان و بنکداران با نگرانی از ردپای مالیاتی، ...
فصل اقتصاد - قیمت جهانی طلا در سایه افزایش تنشها در خاورمیانه و کاهش ارزش دلار، ۱ درصد افزایش یافت به ۴۴۰۲ دلار رسید.

فصل اقتصاد - طی ۲۴ ساعت گذشته قیمت هر بشکه نفت برنت از ۱۰۰ دلار به مرز ۱۱۰ دلار رسید و امروز جمعه ۲۰ شهریور ۱۴۰۵ در مرز ...

فصل اقتصاد - بیانیه نهایی دومین اجلاس وزرای اقتصاد عضو بریکس با تاکید براستفاده از ارزهای محلی به تصویب رسید.

فصل اقتصاد - سهم ۳۵ درصدی کارتهای اضطراری از مصرف بنزین، این بستر را به کانون ناترازی و قاچاق بدل کرده که تنها با ...

فصل اقتصاد - صادرات خودروهای سواری چین در هشت ماه نخست سال، با عبور از آمار کل پارسال، رکوردی جدید ثبت کرد.

فصل اقتصاد - نماینده و مشاور سابق وزیر راه و شهرسازی گفت: نیازی به مقابله با زنگزور نداریم؛ با تقویت کریدورهای ایران و ...
فصل اقتصاد - رئیس کمیته برق کمیسیون انرژی مجلس گفت: راهاندازی نخستین صندوق پروژه نیروگاه خورشیدی،گامی عملیاتی در راستای ...

فصل اقتصاد - عضو کمیسیون کشاورزی مجلس، با اشاره به اینکه میزان خرید گندم کمتر از پیشبینیهای انجام شده است، گفت: تأخیر ...

فصل اقتصاد - گمرک شرایط ابطال سیستمی کد رهگیری اظهارنامه ارزی یا اصلاح مبلغ آن را بر اساس دستورالعمل بانک مرکزی ابلاغ ...
فصل اقتصاد - وزارت صمت با تغییر گروه کالایی گندم دامی، واردات این محصول را تا سقف ۵۰۰ هزار تن تا پایان سال ۱۴۰۵ ...

فصل اقتصاد - معاون وزیر اقتصاد: برای اقتصاد جنگ، نسخههای مقرراتی جدید در وزارت اقتصاد تدوین میشود.

فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت:خصوصیسازی سالم و واقعی نیازمند شفافیت کامل در واگذاریها است.
فصل اقتصاد - عضو هیات رئیسه مجلس و طرح تحقیق و تفحص از عملکرد وزارت تعاون، کار و رفاه اجتماعی، با بیان اینکه این بررسی ...

فصل اقتصاد - عضو کمیسیون صنایع و معادن مجلس، از کاهش واردات و تولید، افزایش قیمت ارز و هزینه های تولید و بالا رفتن تقاضا ...

فصل اقتصاد - خودروسازی جگوار لندروور از حذف ۴۰۰۰ شغل و کاهش ۱۰ درصدی نیروی کار خود طی دو سال آینده خبر داد.

فصل اقتصاد - گواهی سپرده پسته دهانبست در ۱۱ روز معاملاتی گذشته که در بورس کالا راهاندازی شده، ۲۷ درصد بازدهی داشته ...
فصل اقتصاد - شاخص بورس درحالی همچنان در مسیر صعود قرار دارد،که تداوم تقاضا و توان جذب عرضهها اکنون اهمیت بیشتری یافته ...

فصل اقتصاد - بورس کالای ایران در آخرین روز معاملاتی هفته شاهد دادوستد ۲۹۵ هزار و ۷۱۸ تن محصول بود.
فصل اقتصاد - از مجموع ۴۱ شاخص صنعت بورسی، در آخرین روز معاملاتی هفته ۲۳ شاخص صنعت صعودی و ۱۸ شاخص صنعت نزولی شدند.
فصل اقتصاد - رئیس کمیسیون حمایت از تولید مجلس به انتقاد از استفادهنشدن از ظرفیتهای موجود برای تأمین مالی غیرتورمی ...

فصل اقتصاد - اختلال شدید فنی در سیستم کنترل ترافیک هوایی بریتانیا موجب لغو ۲۰۰۰ پرواز و احضار مدیر مربوطه شد.
فصل اقتصاد - بورس در حالی همچنان در مسیر صعودی قرار دارد، که رفتار چهارشنبه معاملهگران از افزایش احتیاط در آن حکایت ...

فصل اقتصاد - آلودگی هوای تهران با رسیدن به شاخص ۷۳ به وضعیت قابل قبول بازگشت.

فصل اقتصاد - دفتر بودجه کنگره آمریکا از کسری دو تریلیون دلاری در یازده ماه نخست سال مالی ۲۰۲۶ خبر داد.

فصل اقتصاد - رونق بازار هوش مصنوعی با جبران اثرات تعرفهها و تنشهای منطقهای، تجارت جهانی کالا را تقویت کرد.

فصل اقتصاد - وزیر انرژی ترکیه از آغاز بهزودی عملیات دشوار حفاری نفت در غرب دریای سیاه توسط ناوگان پیشرفته این کشور ...

فصل اقتصاد - گردشگری کوبا در پی تحریمهای انرژی آمریکا، قطع پروازها و خروج زنجیرههای هتلداری با افت ۶۲ درصدی روبرو ...

فصل اقتصاد - کمیسیون اروپا برای حمایت از صنایع داخلی، لایحه جدید مناقصات عمومی ۶۰۰ میلیارد یورویی را رونمایی کرد.

فصل اقتصاد - دیوان محاسبات اروپا از بهکارگیری هوش مصنوعی توسط باندهای تبهکار برای قاچاق دخانیات خبر داد.

فصل اقتصاد - فرانسه برای تامین بودجه بعدی اتحادیه اروپا و کاهش سهم کشورهای عضو، خواستار وضع ۶۰ میلیارد یورو مالیات جدید ...

فصل اقتصاد - ماه اوت با دمای ۱.۶۵ درجه بالاتر از دوران پیشاصنعتی، گرمترین ماه تاریخ زمین ثبت شد.
فصل اقتصاد - قیمت نفت خام برنت در پی نگرانی معاملهگران درباره اختلال در عرضه از ۱۰۸ دلار برای هر بشکه عبور کرد.
فصل اقتصاد - نرخ بهره اوراق قرضه آمریکا به بالاترین سطح پس از سال ۲۰۰۷ میلادی رسید.
فصل اقتصاد - مدیرعامل شرکت ملی نفت از اتمام کارخانه تقویت فشار وراوی و آغاز توسعه فاز ۱۱ پارس جنوبی خبر داد.

فصل اقتصاد - افزودن صفر پیشفرض به نرخ بنزین به دلیل محدودیت سختافزاری نمایشگرها در نمایش نرخ ۱۰ هزار تومانی است.

فصل اقتصاد - اگر گاز را تولید و عرضه کنیم اما بخش مصرف، همچنان اتلاف انرژی ادامه داشته باشد، ناترازی حل نخواهد شد.
فصل اقتصاد - تأمین مالی زنجیرهای؛ راهکار عبور تولید از تشنگی نقدینگی است یا گرفتاری در پیچوخم تنزیل؟
فصل اقتصاد - معاون عمران و توسعه امور شهری و روستایی وزیر کشور از استقرار سامانه جامع پایش انرژی در سطح استانی و ملی خبر ...
فصل اقتصاد - برنامه تفسیر جنگ خبرگزاری تسنیم در این قسمت به موضوع مدیریت اقتصادی در زمان نابسمانیهای ارزی پرداخته ...
فصل اقتصاد - در نشست مشترک بانک مرکزی و مجلس، همتی بر جهتدهی منابع پولی و حل چالشهای ارزی بخش خصوصی تأکید کرد.
فصل اقتصاد - تغییر وضعیت ثبتسفارشهای قدیمی تلفن همراه، پرسشهایی درباره مبنای این تسهیل ایجاد کرده است.

فصل اقتصاد - رئیس بانک مرکزی با اشاره به فشار حداکثری اقتصادی آمریکا اعلام کرد آنچه تاکنون توسط امریکا انجام شده در کنار ...
فصل اقتصاد - رئیس کل بانک مرکزی درباره تحریمها گفت: تحریم ابزار فشار است نه ابزار تعیین سرنوشت ایران.
فصل اقتصاد - نایب رئیس مجلس شورای اسلامی با گرامیداشت یاد و خاطره آیتالله سیدمحمود طالقانی، گفت: طالقانی تلاش کرد دین ...

فصل اقتصاد - سرپرست مدیریت مهندسی نفت و گاز شرکت نفت و گاز پارس از بازنگری و بازآرایی برنامههای تولید، نگهداشت و ...

فصل اقتصاد - وزیر نیرو گفت: در جریان رفع تلفات فنی در پروژه مهتاب، متوجه تلفات غیرفنی نیز شدیم و در نتیجه خودمان را برای ...
فصل اقتصاد - بانک مرکزی در نشست وزرای دارایی و رؤسای بانکهای مرکزی بریکس، خواستار تمرکز بیشتر مسیر مالی بریکس بر ...
فصل اقتصاد - صادرکنندگانی که از تاریخ ارزیابی پروانه صادرات آنها بیش از ۱۵ ماه نگذشته میتوانند با ارائه اظهارنامه گمرکی ...

فصل اقتصاد - رئیس کل بیمه مرکزی گفت: شرکتهای بیمهای که پوشش مناطق سیلزده گیلان و مازندران را بر عهده دارند در کمترین ...

فصل اقتصاد - مدیرکل دفتر همکاریهای بینالملل گمرک ایران، گزارشی از اقدامات این دفتر در شرایط اضطرار ارائه کرد و بر ...

فصل اقتصاد - وزیر اقتصاد گفت: استفاده از ارزهای محلی، توسعه نظامهای پرداخت و پیامرسانهای مالی داخلی از مهمترین ...
فصل اقتصاد - تبریز- معاون امور زراعت وزارت جهاد کشاورزی گفت: امسال ۱۴.۱ میلیون تن گندم در کشور تولید شد که این افزایش با ...
فصل اقتصاد - وزیر سابق کار گفت:پیمانهایی مانند شانگهای و بریکس و همچنین سایر اتحادیهها از جمله دستاوردهای دولت سیزدهم ...

فصل اقتصاد - مدیران صنعتی از تداوم محدودیت در عرضه جهانی گازوئیل در فصل زمستان خبر دادند.
فصل اقتصاد - انجمن صنعت ذخیرهسازی گاز آلمان از احتمال کمبود گاز در فصل زمستان به دلیل حجم پایین ذخیرهسازیها در این ...

فصل اقتصاد - سخنگوی کمیسیون اجتماعی مجلس، از تصویب طرح تحقیق و تفحص از عملکرد وزارت تعاون، کار و رفاه اجتماعی در جلسه ...
فصل اقتصاد - نظر سنجیها نشان میدهد بیش از ۳۸ درصد از شهروندان ونزوئلا با توافق نفتی این کشور با آمریکا مخالف هستند.

فصل اقتصاد - یک مقام مسئول سازمان هواشناسی گفت: امروز (۱۹ شهریور) در ۳ استان هشدار نارنجی صادر شده و در ۱۸ استان رگبار، ...
فصل اقتصاد - بورس کالای ایران در اطلاعیه ای جزئیات عرضه اولیه اوراق سلف موازی استاندارد سکه بانک مرکزی را اعلام کرد.
فصل اقتصاد - سخنگوی فراکسیون محیط زیست مجلس با انتقاد از اینکه هزینه آلودگی هوا را مردم و نظام سلامت میپردازند تاکید ...

فصل اقتصاد - رئیس مرکز ملی هوا و تغییر اقلیم از فرسودگی ۶۳ درصد ناوگان تاکسیهای اینترنتی تهران خبر داد.

فصل اقتصاد - با پایان تابستان ۱۴۰۵، فشار خاموشی بر صنایع کاهش مییابد، اما ناترازی برق همچنان پابرجاست؛ حالا توسعه ...

فصل اقتصاد - عضو اتاق ایران گفت: استفاده از ارزهای محلی در تجارت ایران با اعضای اتحادیه اقتصادی اوراسیا به روسیه محدود ...

فصل اقتصاد - رصد بازار کالاهای اساسی در هفته منتهی به ۱۹ شهریور ۱۴۰۵ نشان میدهد هر کیلوگرم گوشت مرغ در بازار بین ۲۷۵ تا ...

فصل اقتصاد - وزیر جهاد کشاورزی با اشاره به واردات بخشی از برنج مورد نیاز کشور از پاکستان، گفت: واردات گوشت از پاکستان ...
فصل اقتصاد - وزیر جهاد کشاورزی گفت: ظرفیت بالای زمینهای کشاورزی قزاقستان جذابیت بسیار بالایی برای گسترش همکاری در بخش ...

فصل اقتصاد - یک مقام انجمن صنفی شرکتهای حملونقل بینالمللی ایران گفت: کامیونهای ایرانی در ریمدان میانگین تا ۲۸ روز ...

فصل اقتصاد - کارشناس سازمان هواشناسی کشور از تداوم بارشها در نوار شمالی و ارتفاعات برخی استانها طی امروز و فردا خبر ...

فصل اقتصاد - مدیرعامل شرکت راه آهن از برنامه این شرکت برای اصلاح مسیر و افزایش سرعت قطارهای محور تهران- مشهد خبر داد.
فصل اقتصاد - سمنان- معاون وزیر راه و شهرسازی از بهرهبرداری ۳۱.۵ کیلومتر پروژه آزادراهی در سمنان خبر داد و گفت: ۹ ...
فصل اقتصاد - رئیس جمهور با تأکید بر ضرورت صرفهجویی و افزایش بهرهوری انرژی اعلام کرد: بیشتر سالنهای همایش، استخرها و ...
فصل اقتصاد - معاون راهبری و نظارت بر بهره برداری شرکت مهندسی آب و فاضلاب کشور، گفت: بهرهبرداری از تأسیسات فاضلاب با ...
فصل اقتصاد - قیمت سکه امامی امروز پنجشنبه ۱۹ شهریور ۱۴۰۵ با افزایش به نرخ ۲۴۱ میلیون و ۵۰۰ هزار تومان معامله شد.
فصل اقتصاد - قیمت طلا امروز پنجشنبه ۱۹ شهریور ۱۴۰۵ افزایش یافت و به هر گرم ۲۴ میلیون و ۳۱۱ هزار تومان رسید.

فصل اقتصاد - بورس کالا فردا میزبان عرضه ۱۰۰ هزار قطعه سکه سلف بانک مرکزی با سررسید سهماهه و کف بازدهی ۷ درصدی است.

فصل اقتصاد - شاخص ۳۸ صنعت از مجموع ۴۱ صنعت بازار سهام در هفته گذشته صعودی شد و میانگین رشد شاخص صنایع به ۸.۳ درصد رسید.
فصل اقتصاد - رییس پژوهشهای مجلس گفت: طبق نظر سنجی ۷۰ درصد مردم با افزایش قیمت بنزین به ۸۷ هزار تومان مخالف بودند.
فصل اقتصاد - نائبرئیس اول اتاق اصناف گفت: با افزایش نرخ بنزین هزینه فعالیت در ناوگان صنفی شامل وانتبارها، مؤسسات ...
فصل اقتصاد - وزیر نیرو گفت: به دنبال توسعه اتصال شبکه برق ایران با کشورهای منطقه هستیم؛شبکه برق کشور از شرایط سخت عبور ...
فصل اقتصاد - قیمت حواله ارزهای عمده در مرکز مبادله طلا و ارز صعودی شد و فروش دلار به ۱۶۲ هزار و ۹۲۴ تومان رسید.
فصل اقتصاد - بانک مرکزی با هدف تسهیل بازگشت ارز، دو راهکار تازه برای رفع تعهد ارزی صادرکنندگان عملیاتی کرد.

فصل اقتصاد - شبکه بانکی طی ۵ ماه نخست سال ۱۴۰۵ بالغ بر ۵ هزار و ۵۱۸ همت تسهیلات پرداخت کرد که نسبت به مدت مشابه سال قبل ...
فصل اقتصاد - کارمزدهای خدمات بانکی ریالی بر مبنای پیشنهادهای واصله از شورای هماهنگی بانکها و کانون بانکها و مؤسسات ...

فصل اقتصاد - بانک مرکزی با هدف مدیریت انتظارات و پاسخگویی به تقاضای احتیاطی برای اولین بار اقدام به انتشار اوراق سلف ...
فصل اقتصاد - رئیس سازمان مدیریت بحران کشور گفت: خسارت طوفان و بارندگی در مازندران به ۴۵۰۰ میلیارد تومان رسید.
فصل اقتصاد - بانک مرکزی با ابلاغ دستورالعمل تازهای به شبکه بانکی کشور، تعرفه تمامی خدمات ریالی را در۹سرفصل بهروزرسانی ...
فصل اقتصاد - در عرضه اولیه اوراق سلف سکه بانک مرکزی در بورس کالا از ۱۰۰ هزار قطعه، ۴۱ هزار قطعه سکه به فروش رسید.

فصل اقتصاد - بیمه مرکزی از ارزیابی ۴۰ هزار خودروی آسیبدیده و پرداخت ۴۱ هزار میلیارد ریال خسارت به زیاندیدگان خبر داد.
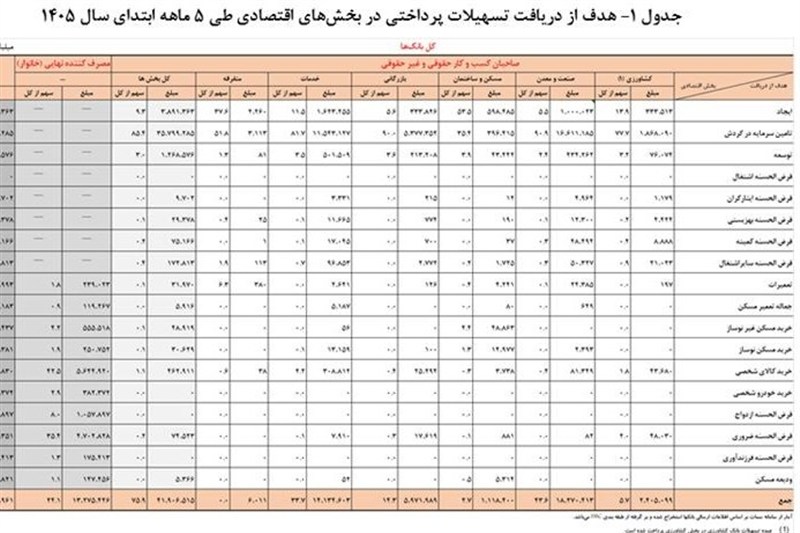
فصل اقتصاد - شبکه بانکی طی ۵ماه نخست سال بیش از ۵.۵ هزار همت تسهیلات پرداخت کرد که سهم خانوارها از این رقم به ۲۵ درصد ...
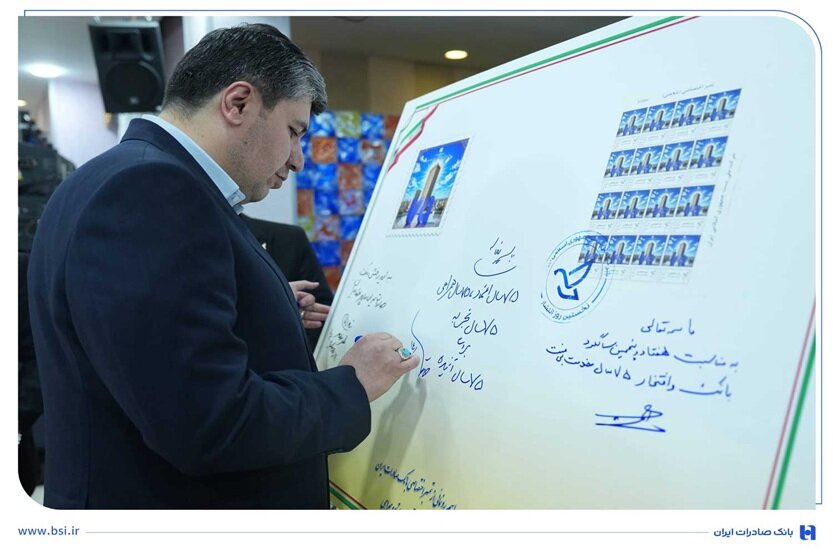
فصل اقتصاد - بانک صادرات ایران به پاس ۷۵ سال حضور متمادی در عرصههای اقتصادی و روایت نمادین اعتماد تاریخی و ماندگار ...

فصل اقتصاد - رئیسکل بیمه مرکزی از حذف فرآیندهای کاغذی پرداخت خسارت و عبور سهم بیمههای زندگی از مرز ۳۵ درصد خبر داد.
فصل اقتصاد - واحد بزرگ ریسندگی و تولید نخهای تخصصی با حضور محمدرضا عارف معاون اول رئیس جمهور، محسن سیفی مدیرعامل بانک ...
فصل اقتصاد - یک کارشناس اقتصادی گفت: تهاجم نظامی اخیر به ایران، تنش تنگه هرمز و بلوکهای رقابتی جدید در منطقه، «سیاست ...
فصل اقتصاد - وزیر نیرو گفت: با همدلی و همراهی مردم ۲۰ هزارمگاوات ناترازی برق برطرف شده است
فصل اقتصاد - فرماندار تهران با تأکید بر ضرورت مدیریت پیشگیرانه مسائل دانشگاهها در آستانه سال تحصیلی جدید، بر شناسایی و ...
فصل اقتصاد - معاون وزیر اقتصاد گفت: بدهی ۴میلیاردیورویی دولت به واردکنندگان کالاهای اساسی در حال تعیین تکلیف است.
فصل اقتصاد - قیمت جهانی طلا در سایه کاهش ارزش دلار با ۰.۰۴ درصد افزایش به ۴۴۱۴ دلار رسید.
فصل اقتصاد - مدیرعامل شرکت راه آهن از برنامه این شرکت برای اصلاح مسیر و افزایش سرعت قطارهای محور تهران- مشهد خبر داد.
فصل اقتصاد - بحران مسکن در اروپا در تابستان ۲۰۲۶ دیگر صرفا مسئلهای مربوط به چند پایتخت گرانقیمت نیست. افزایش مداوم ...
فصل اقتصاد - مدیرعامل شرکت ملی گاز ایران گفت: اگر دمای محیط را در زمستان یک درجه کاهش دهیم نزدیک به تولید یک فاز پارس ...
فصل اقتصاد - مدیرعامل توانیر از شناسایی بیش از یک میلیون مصرف کننده غیرمجاز برق در ۶ ماه خبر داد.

فصل اقتصاد - بیستم شهریور، روز گرگان نامگذاری شده و هر سال با همین عنوان گرامی داشته میشود. همراه اول نیز به همین ...
فصل اقتصاد - رئیس کمیسیون بهداشت مجلس با اشاره به نخستین نشست این کمیسیون با سرپرست جدید سازمان تامین اجتماعی، گفت: ...

فصل اقتصاد - کیفیت هوای پایتخت در وضعیت قابلقبول قرار دارد.
فصل اقتصاد - معاون هماهنگی توزیع برق استان تهران گفت:۴۸۷ نقطه از شبکه برق استان تهران در جنگ آسیب دید.
فصل اقتصاد - مدیرعامل شرکت توزیع نیروی برق استان تهران گفت:میانگین خاموشی برق در تهران در سال گذشته ۴۳ دقیقه بود.

فصل اقتصاد - رئیس اتحادیه نوشتافزار گفت: با اشاره به افزایش قابل توجه قیمت کاغذ و رشد حدود ۱۰۰ درصدی قیمت دفاتر گفت: با ...
فصل اقتصاد - عضو هیاترئیسه کمیسیون بهداشت و درمان مجلس با اشاره به درخواست چند هزار دانشجو برای انتقال یا مهمانی به ...

فصل اقتصاد - عضو کمیسیون اجتماعی مجلس شورای اسلامی با تاکید بر ضرورت کاهش نرخ تورم و بهبود قدرت خرید مردم، گفت:زمانی ...

فصل اقتصاد - نایب رئیس کمیسیون اقتصادی مجلس گفت: نوسانهای اخیر در قیمت کالاهای اساسی و خدمات عمومی نشان میدهد که ...
فصل اقتصاد - عضو کمیسیون صنایع و معادن مجلس، با بیان اینکه قطعاً ارائه تسهیلات ۴۰۰ میلیون تومانی نمیتواند پاسخگوی نیاز ...
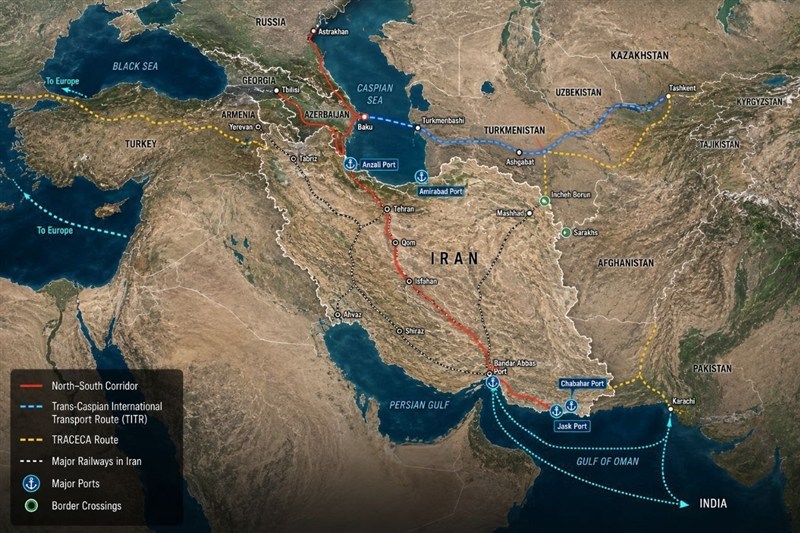
فصل اقتصاد - عضو هیئت رئیسه اتاق بازرگانی روسیه از ۵ راهکار برای توسعه کریدور شرق خزر گفت.
فصل اقتصاد - امارات به جای مقابله با جرایم مالی، به پل انتقال سلاح، عواید قاچاق و بستر نسلکشی در سودان بدل شده است.
فصل اقتصاد - یک اقتصاددان با رد نقش چین در کنترل قیمت نفت، علت نرسیدن نفت به ۲۰۰ دلار را بررسی کرد.

فصل اقتصاد - در حالی تنها چند قلم لبنیات نرخ مصوب دارند، بررسیها نشان میدهد همانها نیز بالاتر از نرخ مصوب عرضه ...
فصل اقتصاد - قورباغههایی که در دیگی جوشان غوطهورند و تقلا میکنند تا هرطور شده دستی به بیرون برسانند و شعله را زیادتر ...

فصل اقتصاد - آمریکا با حمله به نفتکش های ایرانی به دنبال آن است تا صادرات نفت ایران را مختل کند.
فصل اقتصاد - معاون فرهنگی کمیته امداد کشور از شناسایی حدود ۲۲ هزار استعداد برتر در میان مددجویان این نهاد خبر داد.
فصل اقتصاد - رئیس مرکز توسعه کارآفرینی و اشتغال کشور گفت: توانمندسازی اقتصادی نباید به پرداخت تسهیلات محدود شود و باید ...

فصل اقتصاد - رئیس سازمان امداد و نجات بر تقویت ذخایر امدادی هلال احمر با هدف آمادگی برای فصل سرما تاکید کرد.

فصل اقتصاد - رئیس کمیته بینالمللی صلیب سرخ، طی یک بیانیه درباره خطر گسترش مخاصمات در خاورمیانه هشدار داد.
فصل اقتصاد - رئیس جمعیت هلالاحمر از اقدام ارزشمند یک خیر نیک اندیش و نقش این جمعیت در هماهنگی و تسهیل فرآیند بازسازی ...

فصل اقتصاد - مدیرکل تأمیناجتماعی غرب تهران با تشریح سازوکار جدید پذیرش «اوراق گواهی اعتبار مولد (گام)» در سازمان تأمین ...
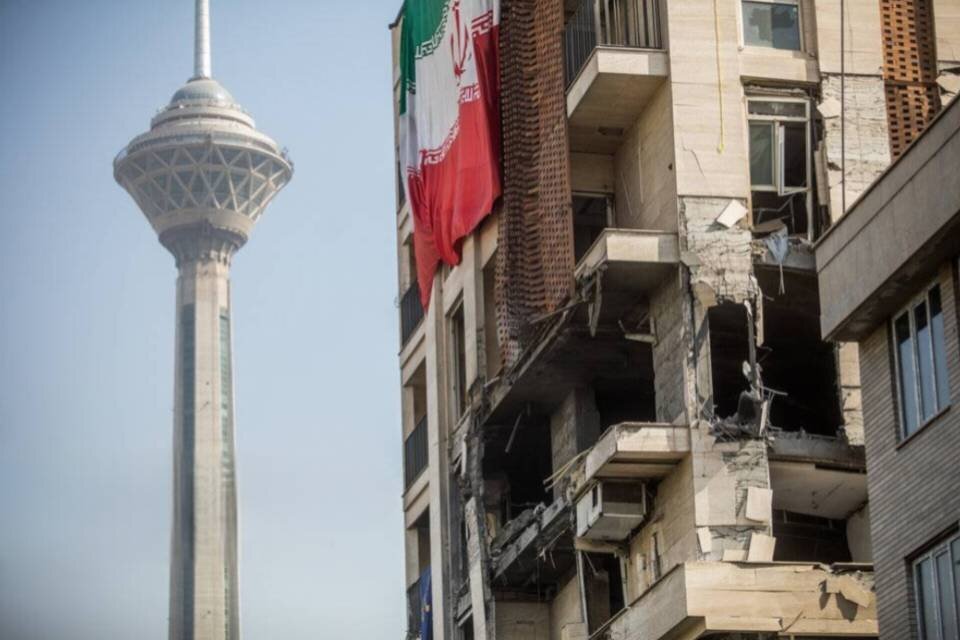
فصل اقتصاد - مدیرکل تامیناجتماعی غرب تهران خدمت رسانی مطلوب این سازمان به جامعه تحت پوشش در جنگ ۱۲ روزه را افتخاری ...

فصل اقتصاد - جمعیت هلالاحمر در واکنش به حاشیههای ایجادشده درباره منابع بانکی خود اعلام کرد ۵ درصد بودجه سالانه ...
فصل اقتصاد - با عرضه ۲۵۲۰۰ خودرو و اختلاف قیمت چشمگیر در کارخانه و بازار، جای این پرسش است؛ آیا خریداران واقعی شانسی ...
فصل اقتصاد - وقتی فرآوردهای در محیطی غیررسمی تولید میشود، خریدار عملاً نمیداند که مواد اولیه از کجا تأمین شده است.
فصل اقتصاد - اختصاص ۳۰ میلیارد دلار ارز طی ۵ سال به خودرو، نتیجهای جز گرانی، افت کیفیت و افزایش مصرف سوخت نداشت.
فصل اقتصاد - رئیس ستاد اسقاط خودروهای فرسوده از ظرفیت اسقاط خودروهای فرسوده تا حدود ۷۰۰ هزار دستگاه در سال خبر داد.
فصل اقتصاد - معاون بازرسی سازمان حمایت گفت:هرگونه افزایش قیمت لوازم خانگی بدون اخذ تأییدیه لازم از مراجع قانونی ممنوع ...

فصل اقتصاد - معاون وزیر صمت مصوبه شورای عالی کار برای جابهجایی روز تعطیل هفتگی واحدهای تولیدی و جبران ساعات از دسترفته ...
فصل اقتصاد - وزیر سابق کار بر ضرورت حمایت همزمان از معیشت کارگران و تولید تاکید کرد.
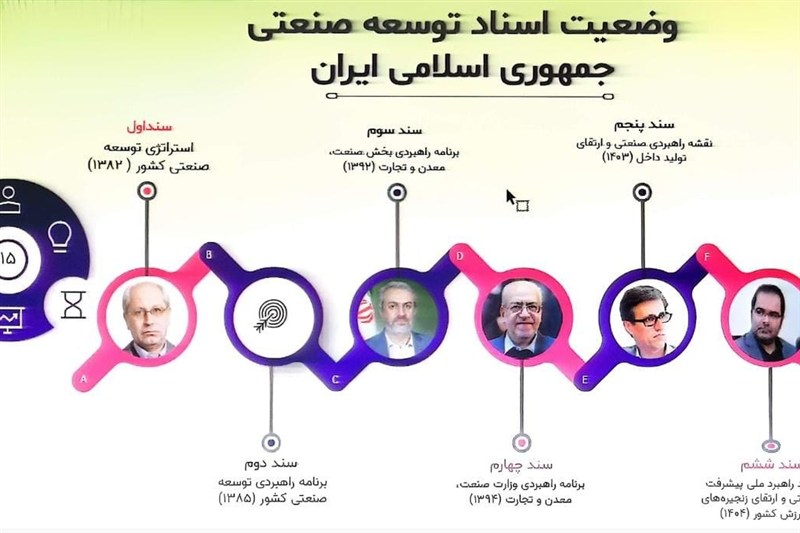
فصل اقتصاد - سیاست صنعتی کشور باید بر پایه توان واقعی صنایع، مزیتهای پویا و تأمین انرژی تدوین شود.
فصل اقتصاد - اختیار تقسیط بدهی مالیات ابرازی عملکرد سال ۱۴۰۴ اشخاص حقوقی حداکثر تا ۳۱ شهریورماه تفویض شد.
فصل اقتصاد - اقتصاد دیجیتال باید نظام تأمین مالی کشور را از ابزارهای کاغذی و زمانبر به سمت تسویه های هوشمند هدایت کند.

فصل اقتصاد - بورس تهران امروز چهارشنبه میزبان یک عرضه اولیه جدید بود.
فصل اقتصاد - رئیس دفتر معاون اول رئیس جمهور الزامات پایان مدیریت سنتی منابع انسانی را تشریح کرد.
فصل اقتصاد - تعاونی کارکنان گمرک ایران رتبه برتر جشنواره تعاونیها را کسب کرد.

فصل اقتصاد - کشورهای عضو بریکس و مزیت جغرافیایی ایران ظرفیتهایی دارد که میتواند با استفاده از آنها تحریم را خنثی ...

فصل اقتصاد - تعداد مجوزهای صادر شده از طریق درگاه ملی مجوزها از مرز ۱۰ میلیون مجوز عبور کرد.

فصل اقتصاد - وزیر اقتصاد از توافقات جدید ایران و روسیه برای تعمیق روابط اقتصادی و مقابله با محاصره اقتصادی خبرداد.

فصل اقتصاد - سهامداران و مردم باید بدانند منابع شرکتها تحت عنوان مسئولیت اجتماعی دقیقاً کجا و برای چه هدفی هزینه می ...
فصل اقتصاد - نایبرئیس کمیسیون بهداشت و درمان مجلس، با تأکید بر ضرورت توجه به خانواده در سیاستگذاریهای حوزه سلامت، ...
فصل اقتصاد - عضو شورای عالی جامعه حسابداران رسمی با تاکید بر اینکه بحران سوخت فراتر از کمبود است گفت: برای حفظ منابع ...
فصل اقتصاد - محمدباقر قالیباف رئیس مجلس با اشاره به گازوئیل، اوراق خزانه، نرخ بهره و نیروی نظامی، از فشار بر آمریکا ...

فصل اقتصاد - یک نماینده مجلس خواستار پاسخگویی شرکتهای بورسی به مردم و سهامداران در قبال هزینههای حوزه مسئولیت اجتماعی ...
فصل اقتصاد - سخنگوی مرکز مبادله ارز و طلای ایران، از افزایش معاملات بازار ارز تجاری خبر داد و گفت: میانگین معاملات ...

فصل اقتصاد - دبیر انجمن سیمان گفت: درخواست ما این بود که از نیمه دوم شهریورماه وارد مرحله رفع محدودیتهای برق شویم، اما ...

فصل اقتصاد - قائممقام وزیر صمت از پیگیری برای معافیت صادرات فرش از الزام بازگشت ارز خبر داد و گفت مشکلات ارزی، صادرات ...

فصل اقتصاد - مسکو با استراتژی جدید خودروسازی تا ۲۰۳۵، افزایش تولید، داخلیسازی و کاهش واردات را هدف گرفته و سالانه ...
فصل اقتصاد - مدیرعامل سازمان مدیریت صنعتی با تأکید بر اهمیت آموزش در شرایط بحرانی گفت توقف فعالیتهای آموزشی موجب فرسایش ...

فصل اقتصاد - رئیس اتحادیه طلای تهران گفت: قیمت طلا و سکه امروز در پی کاهش ۴۲ دلاری اونس جهانی و افت نرخ ارز در بازار ...
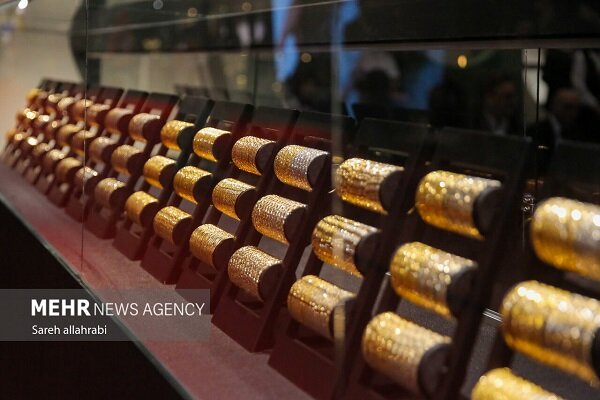
فصل اقتصاد - بازار طلا و سکه امروز ۱۶ شهریور با ادامه روند کاهشی همراه شد؛ طلای ۱۸ عیار به ۲۳ میلیون و ۱۰۵ هزار تومان و ...

فصل اقتصاد - بازار روپوش مدارس در آستانه سال تحصیلی با کمبود تولید و توزیع مواجه نیست، اما جهش قیمت پارچه و نخ، هزینه ...
فصل اقتصاد - نشست اعضای فراکسیون زنان و خانواده مجلس شورای اسلامی با حقوقدانان شورای نگهبان با محوریت بررسی طرح اصلاح ...
فصل اقتصاد - استاندار تهران گفت: ۱۰۳ مدرسه با بیش از ۱۲۰۰ کلاس درس تا آغاز سال تحصیلی تحویل شد.

فصل اقتصاد - عضو انجمن شرکتهای حملونقل بینالمللی گفت: از حدود ۱۲ هزار کانتینر ایرانی که در کراچی دپو شده بود، تاکنون ...

فصل اقتصاد - تهدید ترامپ برای ممنوعیت فروش هواپیماهای بمباردیه، سهام این شرکت کانادایی را در بورس تورنتو بهشدت کاهش ...
فصل اقتصاد - نمایش نرخ ۱۰ هزار تومانی بنزین در ۷۰ درصد نازلهای پمپ بنزین ها اصلاح شد.

فصل اقتصاد - در میدان نبرد، فرماندهی واحد حرف اول را میزند؛ اما در اقتصاد، کثرت فرماندهان، راه را بر ثبات بسته است.

فصل اقتصاد - یکی از مقامهای نفتی نیجریه میگوید کمبود سوخت جهان مدتها پس از درگیریهای خاورمیانه همچنان ادامه ...

فصل اقتصاد - استاندار تهران گفت: هیچیک از دستگاههای خدماترسان مجاز به قطع انشعابات مدارس نیستند.

فصل اقتصاد - بنا بر اعلام معاونت توسعه بازرگانی وزارت جهاد کشاورزی از امروز ثبت سفارش گندم دامی و گندم صنف و صنعت آغاز ...

فصل اقتصاد - یک کارشناس هواشناسی در بخش کشاورزی گفت: محصولات برداشت شده به دلیل شرایط آبوهوایی کشور طی ۴ روز آینده حتما ...

فصل اقتصاد - مرکز پژوهشهای غلات، با ارائه گزارش سنجش کیفیت نان کشور در تیرماه ۱۴۰۵، نمره کیفیت انواع نان در این ماه را ...

فصل اقتصاد - رئیس سازمان امور اراضی با تأکید بر رعایت مبانی حقوقی در تصمیمات هیئتهای واگذاری زمین، گفت: مصوبات هیئتها ...
فصل اقتصاد - همزمان با هفته تعاون سال ۱۴۰۵، ۲۴۴ طرح تعاونی با بیش از ۲۸ هزار فرصت شغلی در سراسر کشور با حضور احمد میدری، ...
فصل اقتصاد - وزیر تعاون، کار و رفاه اجتماعی با اشاره به تحول تعاونیها در سال سوم دولت، از آغاز پیگیری جدی پروژههای ...
فصل اقتصاد - بازار مسکن در حالی با تداوم رکود معاملات مواجه است که رشد هزینه ساخت، کاهش قدرت خرید و تشدید نااطمینانیها ...
فصل اقتصاد - سازمان هواشناسی اعلام کرد: امروز در اردبیل ،سواحل دریای خزر و ارتفاعات البرز، ابرناکی و بارش پراکنده گاهی ...
فصل اقتصاد - رئیس سازمان هواشناسی کشور گفت: تولید اطلس اقلیمی کشور با مشارکت پژوهشگاه هواشناسی و علوم جو در حال انجام ...

فصل اقتصاد - انجمن شرکتهای هواپیمایی ایران با اعتراض به تحریم ایرلاینها اعلام کرد: محدودیت دسترسی به قطعات، تجهیزات و ...

فصل اقتصاد - مرکز مدیریت راههای کشور از اعمال محدودیتهای ترافیکی در برخی محورهای مواصلاتی کشور از روز چهارشنبه (۱۸ ...

فصل اقتصاد - یک مسئول سازمان هواشناسی گفت: سامانه بارشی جدید از روز جمعه (۲۰ شهریور) وارد کشور میشود و بارشها در ۱۸ ...
فصل اقتصاد - اختلال تجارت دریایی، فشار تجارت را به مرزهای زمینی منتقل کرده و توقف طولانی مدت کامیونها در مرزها، موجب ...
فصل اقتصاد - رئیس سازمان هواپیمایی گفت: تحریمهای آمریکا علیه شرکتهای هواپیمایی ایران، ادامه یک سیاست شکستخورده است، ...

فصل اقتصاد - مدیرعامل فرودگاه امام خمینی گفت: تاکنون هیچیک از شرکتهای هواپیمایی یا کشورهای طرف پرواز، به دلیل تحریمها ...

فصل اقتصاد - سیدمحمد هاشمینژاد عضو هیات علمی دانشگاه و رییس هیاتمدیره اوپال کراد در یادداشتی که در اختیار پایگاه خبری ...

فصل اقتصاد - مدیر سرمایهگذاری تأمین سرمایه لوتوس پارسیان، ضمن تأکید بر اهمیت رعایت سقفها و حدود سرمایهگذاری صندوقها ...
فصل اقتصاد - در این قسمت از برنامه «حساب_کتاب» با مونا حاجی علیاصغر، از کارشناسان باسابقه بازار سرمایه، درباره ...

فصل اقتصاد - امیر سیدی کارشناس بازار سرمایه اعلام کرد: اوراق سلف موازی استاندارد سکه میتواند در کوتاهمدت به کارآمدتر ...
فصل اقتصاد - شرکت آمریکایی توزیع سوخت «تولی اویل» پس از نیم قرن، از کسبوکار خردهفروشی سوخت خارج شد.

فصل اقتصاد - اختلال در سامانه کنترل هوایی انگلیس بیش از ۱۷۵۰ پرواز را لغو و هزاران مسافر را در فرودگاهها سرگردان کرد.
فصل اقتصاد - سخنگوی آبفای استان تهران با اشاره به تداوم طرح پاداش خوشمصرفی گفت: مشترکانی که نسبت به دوره مشابه سال ...
فصل اقتصاد - مدیر بازرگانی شرکت ملی پخش فرآوردههای نفتی ایران از اصلاح نرمافزاری ۷۰ درصد نازلهای جایگاههای عرضه سوخت ...
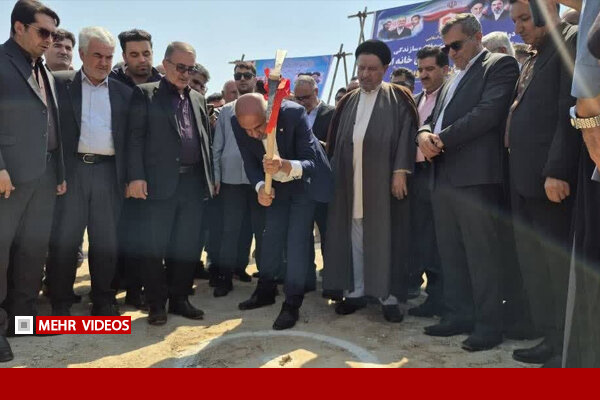
فصل اقتصاد - وزیر نیرو از آغاز احداث پست برق ۱۳۲ کیلوولتی چاه مبارک و فروش کامل سهام نیروگاههای خورشیدی در کمتر از ۷ ...

فصل اقتصاد - بانک مرکزی سفارش فروش ۱۰۰ هزار قطعه سکه طلا در قالب اوراق سلف موازی استاندارد را در سامانه معاملات ثبت ...
فصل اقتصاد - رئیس کمیسیون ویژه حمایت از تولید مجلس از تشکیل کارگروه مشترک برای طراحی سازوکار تهاتر خدمات نیروی کار اتباع ...

فصل اقتصاد - همراه اول با راهاندازی سرویس «همراه بیمه»، امکان خرید اقساطی بیمه موبایل را برای مشترکان خود فراهم کرده ...

فصل اقتصاد - جلسه کمیته تخصصی فقهی سازمان بورس و اوراق بهادار با حضور آیتالله غلامرضا مصباحیمقدم، رئیس کمیته تخصصی ...

فصل اقتصاد - تداوم تنشها در خاورمیانه، نگرانیها درباره اختلال در عرضه نفت از مسیر تنگه هرمز و تقویت تقاضای چین برای ...
فصل اقتصاد - تیم فنی و کارشناسی صندوق بیمه حوادث طبیعی ساختمان برای بررسی میدانی خسارتها به مناطق مختلف آسیبدیده ...
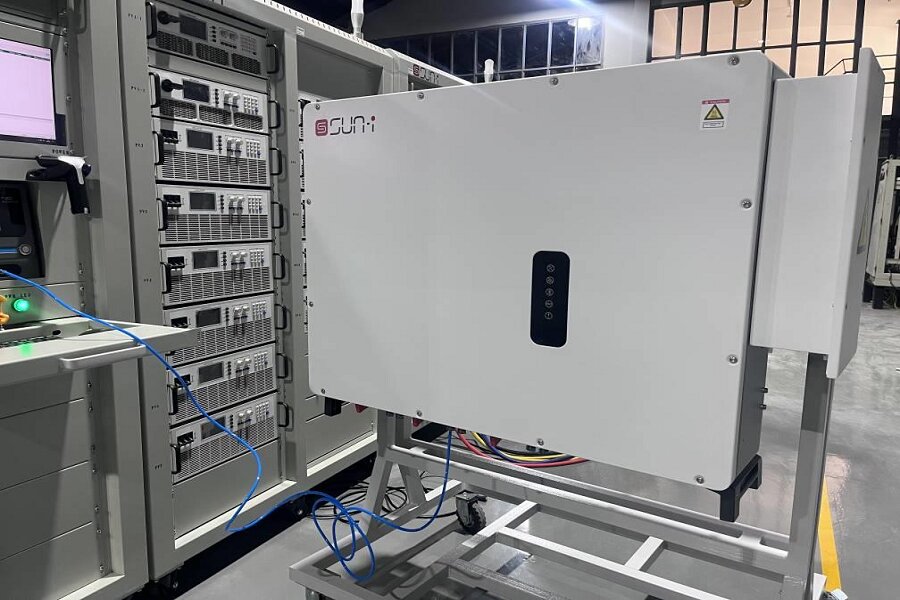
فصل اقتصاد - ساتبا اعلام کرد: نخستین کارخانه تولید اینورترهای صنعتی خورشیدی در کشور راه اندازی میشود.
فصل اقتصاد - نماینده مردم شیراز و زرقان درمجلس با ارسال نامهای رسمی به معاون اول رئیس جمهور، خواستار بازنگری فوری در ...
فصل اقتصاد - رئیس مرکز پژوهشهای مجلس با اشاره به نتایج جدید پیمایش مرکز افکارسنجی ملت درباره دیدگاه مردم نسبت به وضعیت ...
فصل اقتصاد - نهاد پژوهشی شرکت سینوپک پیشبینی کرد تقاضای نفت چین در سال ۲۰۲۶ میلادی ۸.۹ درصد کاهش یابد.
فصل اقتصاد - در بازار آزاد قیمت طلای ۱۸عیار ۲۴ میلیون و ۱۴۷ هزار تومان و قیمت سکه طرح جدید ۲۴۰ میلیون و ۵۰۰ هزار تومان ...
فصل اقتصاد - در روزهای جنگ و کمبود شدید ارز، مجوز واردات لکسوس با پول کف بازار صادر میشود.

فصل اقتصاد - پنجمین عرضه اولیه سال ۱۴۰۵ بورس تهران با ورود سهام شرکت «زیست اروند فارمد» با نماد معاملاتی «داروند» امروز ...
فصل اقتصاد - دادههای فرابورس ایران نشان میدهد مجموع ارزش پروژههای تأمین مالی جمعی از ساعت ۱۳ روز سهشنبه ۱۷ شهریور تا ...

فصل اقتصاد - شاخص ۳۸ صنعت از مجموع ۴۱ صنعت بازار سهام در هفته منتهی به ۱۸ شهریور صعودی شد و میانگین رشد شاخص صنایع به ...
فصل اقتصاد - پایگاه خبری بازار سرمایه ایران(سنا) با همکاری و همراهی کارشناسان اقتصادی تولید برنامه «سنجشگر» را آغاز ...
فصل اقتصاد - سکوی حفاری نیمهشناور ایران برای انجام عملیات حفاری اکتشافی نفت و گاز در آبهای عمیق دریای خزر آماده شد.
فصل اقتصاد - با هدف حمایت از مودیان، اختیار تقسیط مالیات ابرازی عملکرد ۱۴۰۴ اشخاص حقوقی به مدیران کل امور مالیاتی تفویض ...
فصل اقتصاد - با افزایش ۴۰ درصدی راندمان نیروگاهها، ۱.۲ میلیارد لیتر سوخت مصرفی نیروگاهها صرفهجویی شده است.

فصل اقتصاد - بازدهی اوراق بدهی دولتی ۱۰ ساله ژاپن در اوایل سپتامبر برای نخستین بار در این قرن به ۳ درصد رسید؛ روندی که ...

فصل اقتصاد - هومن عمیدی کارشناس بازار سرمایه، عرضه اوراق سلف استاندارد سکه را ابزاری مالی برای سرمایهگذاری و پوشش ریسک ...
فصل اقتصاد - رئیس کمیسیون برنامه، بودجه و محاسبات مجلس درباره ارائه لایحه اصلاح بودجه از سوی دولت به مجلس گفت: با در نظر ...
فصل اقتصاد - قیمت نفت در پی درگیریهای خاورمیانه در نخستین روز معاملاتی هفته به روند افزایشی خود ادامه داد.

فصل اقتصاد - بنزین برای بسیاری از مردم سوختی است که بخش بزرگی از رفتوآمد، فعالیت اقتصادی و زندگی روزمره کشور به آن ...
فصل اقتصاد - مدیرعامل توانیر از قطع برق یارانهای مراکز غیرمجاز استخراج رمزارز تا یک سال خبر داد و از مردم خواست پیش از ...
فصل اقتصاد - گرگان-نماینده مردم گرگان و آققلا درمجلس با تشریح وضعیت انرژی کشور پس از آسیب به تأسیسات نفت و گاز گفت: با ...

فصل اقتصاد - مدیرعامل کارگزاری پویش البرز با مثبت ارزیابی کردن انتشار اوراق سلف موازی استاندارد سکه گفت: این ابزار مالی ...
فصل اقتصاد - با افزایش تنشها در خاورمیانه قیمت نفت ایران بیش از ۳ درصد افزایش یافت و در اغلب مناطق به بیش از ۹۵ دلار ...
فصل اقتصاد - عرضه اوراق سلف سکه با هدف هدایت نقدینگی به بورس کالا و مهار هیجانات بازار طلا و ارز کلید خورد.

فصل اقتصاد - ارزیابی میدانی خسارتهای سیلاب در مازندران و گیلان توسط کارشناسان صندوق بیمه حوادث طبیعی آغاز شد.
فصل اقتصاد - بانک مرکزی با راهاندازی نخستین صندوق ارزی ازهفته آینده،به جذب وهدایت منابع به سمت پروژههای اقتصادی ...

فصل اقتصاد - شاخص کل بورس تهران در پایان معاملات امروز چهارشنبه از مرز ۷.۱ میلیون واحد عبور کرد.

فصل اقتصاد - در شرایط کمبود منابع، اوراق مرابحه ارزی بهعنوان ابزار تأمین مالی مطرح شده، اما موفقیت آن به انتخاب درست ...
فصل اقتصاد - اوراق مرابحه شرکت صنایع یلدای کویر زاگرس کاشان با نماد «یلدای کویر ۰۹» از روز شنبه ۲۱ شهریورماه ۱۴۰۵ به مدت ...
فصل اقتصاد - بانک مرکزی اعطای خط اعتباری به بانکها را صرفاً در ازای ارائه وثیقه معتبر (اوراق دولتی و شمش طلا) مجاز ...
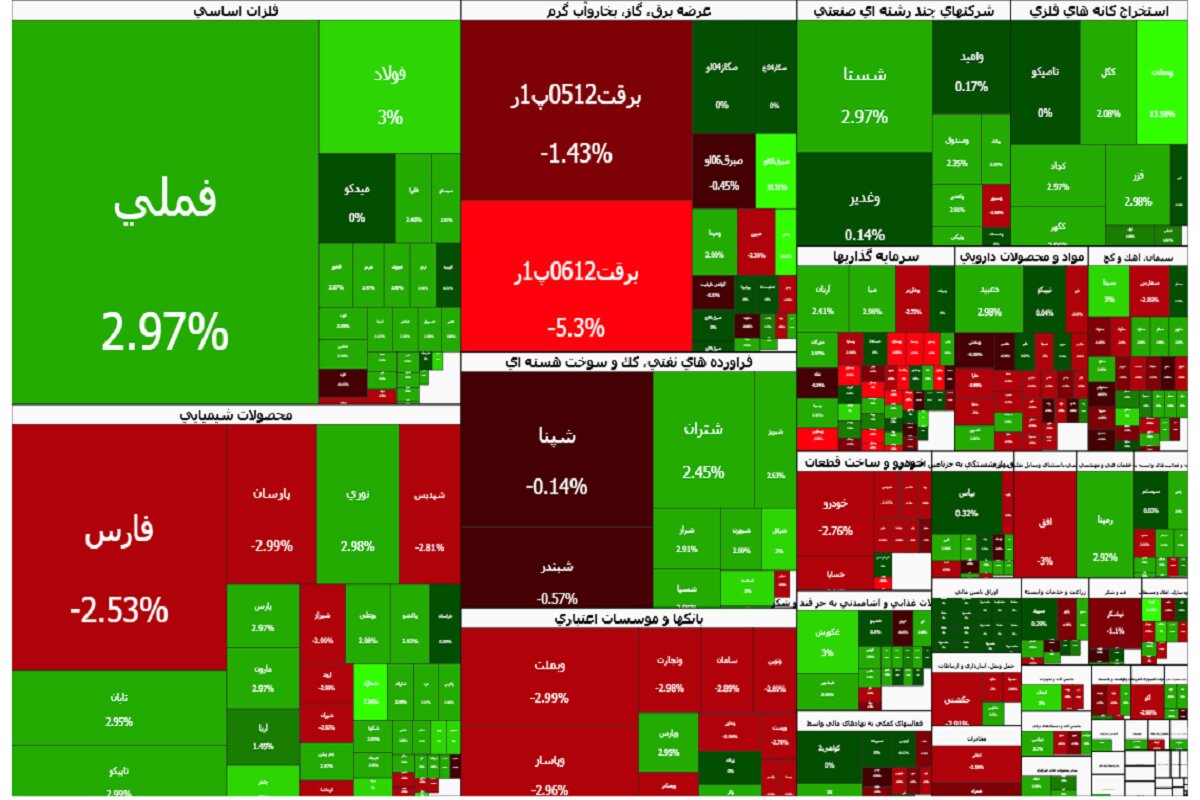
فصل اقتصاد - بورس تهران امروز با رشد ۴۷ هزار و ۳۲۴ واحدی در شاخص کل، در محدوده ۷ میلیون و ۱۲۲ هزار واحد بسته شد.

فصل اقتصاد - فرآیند عرضه اولیه اوراق سلف موازی استاندارد سکه مرکزی در بورس، امروز (۱۸ شهریور ۱۴۰۵) از ساعت ۱۱:۴۵ آغاز ...
فصل اقتصاد - با پذیرش انبار گندله شرکت معدنی و صنعتی گهرزمین در بورس کالا، فرآیند انتشار گواهی سپرده کالایی این محصول در ...

فصل اقتصاد - عضو هیات مدیره هلدینگ کاوه پارس ضمن اشاره به نقش اوراق سلف موازی استاندارد سکه در هدایت پولهای داغ به ...

فصل اقتصاد - رئیس بانک مرکزی انگلیس هشدار داد جنگ با ایران و شرایط بد آبوهوایی میتواند موج جدیدی از تورم ایجاد کند.
فصل اقتصاد - مدیرعامل توانیر گفت:قبوض برق استخراج کنندگان نامجاز رمز ارز به مدت یکسال به نرخ آزاد محاسبه میشود.

فصل اقتصاد - بازارهای جهانی در سالهای اخیر مجموعهای از شوکهای مختلف را پشت سر گذاشتهاند، بدون آنکه واکنش چندانی به ...
فصل اقتصاد - واحدهای تولیدی آسیبدیده از جنگ مشمول حمایتهای مالیاتی شدند و طبق مصوبه هیئت وزیران، خسارت تأییدشده آنها ...

فصل اقتصاد - تورم ماهانه در مرداد به حدود ۳.۴ درصد کاهش یافت؛ اما تورم سالانه همچنان بالای ۸۹ درصد باقی مانده و قیمت ...

فصل اقتصاد - حسین خزلی پیشکسوت بازار سرمایه عرضه اوراق سلف موازی استاندارد سکه را اتفاق مبارکی دانست و گفت: با طراحی ...
فصل اقتصاد - پالایشگاهههای چینی به دلیل جنگ علیه ایران و کاهش دسترسی به منابع نفتی پالایش نفت را کاهش میدهند.
فصل اقتصاد - امروز چهارشنبه ۱۸ شهریور ۱۴۰۵، قیمت حواله ارزها در مرکز مبادله اعلام شد که دلار به ۱۶۲ هزار و ۴۳۷ تومان ...

فصل اقتصاد - رئیسکل بانک مرکزی از نهایی شدن فرآیند راهاندازی نخستین صندوق سرمایهگذاری ارزی خبر داد و گفت: مقدمات ...
فصل اقتصاد - شرکت فرابورس ایران اطلاعیه پذیرهنویسی واحدهای سرمایهگذاری صندوق سرمایهگذاری «بخشی داریوش در صنعت سیمان، ...
فصل اقتصاد - قیمت نفت برنت مجددا با تشدید تنش های میان یمن و عربستان و انسداد تنگه هرمز به ۱۰۰ دلار رسید.
فصل اقتصاد - شرکت شورون آمریکا از برنامه ۷ میلیارد دلاری برای توسعه فعالیتهای نفتی خود در ونزوئلا خبر داد.

فصل اقتصاد - دادههای مدیریت نظارت بر بورسهای سازمان بورس و اوراق بهادار نشان میدهد در روز سهشنبه ۱۷ شهریور ۱۴۰۵ ...

فصل اقتصاد - صندوق سرمایهگذاری بخشی صنایع گنجینه فولاد مبارکه (صنعت استخراج کانههای فلزی)، با نماد «حدید» در فهرست ...
فصل اقتصاد - سخنگوی کمیسیون عمران مجلس با انتقاد از ساختار فعلی طرح جامع مسکن، گفت: این طرح باید ضمن انطباق کامل با ...
فصل اقتصاد - قیمت نفت خام برنت در معاملات نوامبر با تداوم روند صعودی خود به آستانه ۱۰۰ دلار در هر بشکه نزدیک شد.
فصل اقتصاد - وزیر امور اقتصادی و دارایی از نهاییشدن قراردادهای مهم و شکلگیری توافقات جدید در حوزه تعاملات مالی، نیروی ...

فصل اقتصاد - واکاوی فشارهای اقتصادی ناشی از ناامنیهای منطقهای بر عربستان نشان میدهد صادرات نفت این کشور به پایینترین ...
فصل اقتصاد - قیمت جهانی طلا در سایه افزایش تنشها در خاورمیانه و کاهش ارزش دلار، ۱ درصد افزایش یافت به ۴۴۰۲ دلار رسید.
فصل اقتصاد - میزان برداشت آمریکایی ها از ذخایر نفت راهبردی شان، از هفته ای ۹ میلیون به ۱.۲ میلیون بشکه رسید.
فصل اقتصاد - نایبرئیس اتاق اصناف گفت: تداوم مطالبه مالیاتهای غیرواقعی، محاسبه مالیات بر مبنای تراکنشها و محدودیتهای ...

فصل اقتصاد - بورس کالای ایران امروز چهارشنبه ۱۸ شهریور میزبان عرضه ۵۰۸ هزار و ۸۳۰ تن انواع محصول است.
فصل اقتصاد - در عرضههای روزانه بورس انرژی ایران در هجدهم شهریور ۱۴۰۵، در مجموع ۱۰۳ هزار و ۹۰۶ تن هیدروکربوری در بازار ...

فصل اقتصاد - اوراق سلف موازی استاندارد سکه طلا با سررسید ۳ ماهه، بهعنوان یکی از ابزارهای جدید بازار سرمایه، امکان ...

فصل اقتصاد - عراق در جریان بازبینی ظرفیت اعضای اوپکپلاس خواستار تعیین سهمیه تولید بر مبنای ۶ میلیون بشکه در روز شد.
فصل اقتصاد - شانزدهمین شرکت جدید سال، امروز(چهارشنبه) با عرضه اولیه ۴ درصد سهام زیست اروند فارمد وارد بورس می شود.

فصل اقتصاد - معاملات روز گذشته بازار سرمایه با رکوردشکنی تاریخی شاخص بورس، و ورود ۴.۱۵ همت پول حقیقی همراه بود.

فصل اقتصاد - سازمان بورس از اعمال محدودیتهای معاملاتی برای مشتریان فاقد سجام از ۳۱ شهریور خبر داد.
فصل اقتصاد - بورس کالا در اطلاعیهای شرایط عرضه اولیه اوراق سلف موازی استاندارد سکه تمام بهار آزادی را اعلام کرد.
فصل اقتصاد - شاخص ۳۸ صنعت از مجموع ۴۱ صنعت بورس در مبادلات دیروز صعودی شد و میانگین رشد شاخص صنایع به ۱.۸۶ درصد رسید.

فصل اقتصاد - شرکت سپردهگذاری مرکزی اوراق بهادار و تسویه وجوه از توقیف ۱۷۶۳پرونده اوراق بهادار در مردادماه خبر داد.
فصل اقتصاد - عدد ۷ میلیون برای شاخص به خودی خود نشانه حباب نیست؛ و فاصله قیمتها از سودآوری است که حباب را تعریف ...
فصل اقتصاد - قیمت نفت برنت با افزایشتنشها در خاورمیانه با رشد ۱.۱۱ دلاری از ۹۹ دلار در هر بشکه گذشت.
فصل اقتصاد - کریمی مدیرکل طرحهای ملی وزارت ورزش و جوانان گفت: متقاضیان میتوانند از طریق پنجره واحد دولت الکترونیک یا ...
فصل اقتصاد - عضو کمیسیون بهداشت مجلس با انتقاد از اینکه پرستارنماها نتیجه سالها بینظمی و ضعف در نظارت هستند، گفت: ...
فصل اقتصاد - تولیدکنندگان در صنعت تلفن همراه همچنان با موانع ارزی، گمرکی و سیاستی مواجهاند.
فصل اقتصاد - مدیر عملیات بازار ابزارهای نوین مالی بورس تهران از توسعه مدل جدید مدیریت ریسک از طریق سقف بازار در بازار ...
فصل اقتصاد - وزیر کاردولت سیزدهم گفت: حذف ارز ترجیحی باید با برنامه، کار کارشناسی و مدیریت فاصله نرخها انجام شود.

فصل اقتصاد - بلوک ۳/۱ درصدی سهام باشگاه استقلال که از سوی سازمان خصوصیسازی عرضه شده بود، به فروش رسید.

فصل اقتصاد - رئیس کمیسیون صنایع و معادن مجلس، با بیان اینکه مردم نباید تاوان سیاستهای نادرست حوزه خودرو را بپردازند، ...
فصل اقتصاد - عضو کمیسیون کشاورزی مجلس، با اشاره به افزایش چندبرابری قیمت نهادههای کشاورزی گفت: افزایش قیمتها تحت تأثیر ...
فصل اقتصاد - عضو کمیسیون اقتصادی مجلس گفت: در حالی که قانون تأمین مالی تولید و زیرساختها، ظرفیت مشخصی برای جذب ارز حاصل ...

فصل اقتصاد - رئیس کمیسیون حمایت از تولید و نظارت بر اجرای اصل ۴۴ قانون اساسی مجلس با انتقاد از استفادهنشدن از ظرفیتهای ...

فصل اقتصاد - گزارش مدیریت پژوهش سازمان بورس و اوراق بهادار نشان میدهد در معاملات امروز، ارزش معاملات ETFs به ۹۰.۶ همت ...

فصل اقتصاد - وزیر نفت از پایداری بیوقفه صادرات نفت در سختترین روزهای جنگ ۴۰ روزه و بازسازی سریع پالایشگاهها میگوید.
فصل اقتصاد - دکتر حسین قریب* حکمرانی در ایران دارای حفرههای عمیق و گستردهای است که موجب شدهاند حکمرانی را از کارکردها ...

فصل اقتصاد - دکتر روحاله اسلامی* ایران امروز از توانایی اندک در جمع کردن ایدههای متعارض در یک نظم حکمرانی رنج میبرد. ...
فصل اقتصاد - دکتر تیمور رحمانی* در ادبیات و تحلیلهاى اقتصادى ایران همچنان بر مفهوم پول پرقدرت تاکید مىشود. پرقدرت بودن ...
فصل اقتصاد - حکمرانی کارآمد زمانی اهمیت مییابد که سیاستگذار میان ضرورتهای همزمان مانند ثبات، امنیت، توسعه اقتصادی و ...